


精密CNC车削服务:从传统工艺到超精密加工的进阶之路
首先明确精密车削:去除工件多余材料,缩尺寸至设计规格,使其适配装配需求。核心即切削成型。
CNC发明前的精密加工
早期无CNC,工匠靠车刀、锯、锤等传统工具达成锥度、车削、切割、钻孔等精度,但费时费力。技术演进提精度,现可加工木材、金属、塑料等多材料。
精密CNC加工核心优势
CNC是精密加工革新:微型数控计算机按预设程序自动执行多工序(含精密车削)。需专业技师/操作员保安全运行。日常CNC铝加工随处可见。对比传统工艺优势显著:
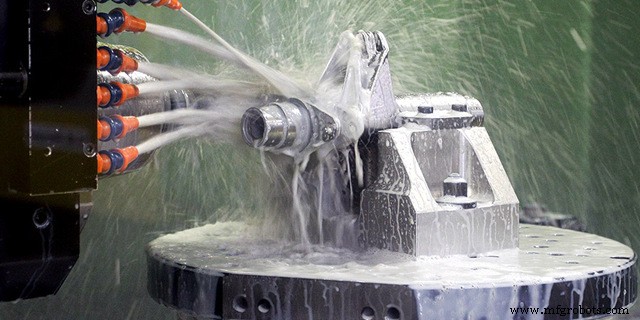
- 高精度/高准度:极短周期产出极精准零件;
- 高效省时:远快于传统工艺;
- 降本:少人力、少资源,成本低;
- 安全:非接触加工,规避传统工艺风险。输程序,其余机床自动完成。
CNC高精密车削实战
CNC车削:数控车床制造精细车削件的工程工艺。同传统车床原理,但全程计算机控制(主轴转速、刀具速度等),零失误。
现代CNC车床+部件,可在极低公差下加工微米级细节。计算机程序全程跟踪每道工序。
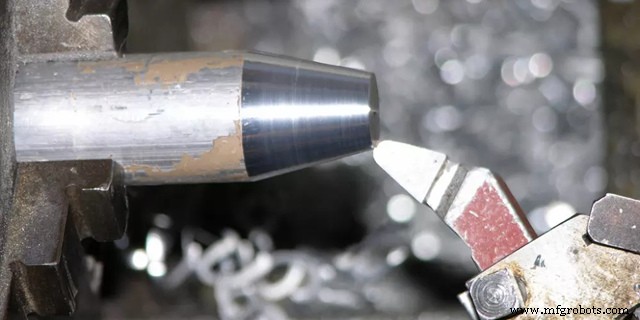
CNC车削 vs CNC铣削
两者均能产出高精度定制件、处理微细特征。
CNC铣削:输程序运行,主轴旋转切削多余材料(精密车削成型车削件),编程实现精准锐利切削。
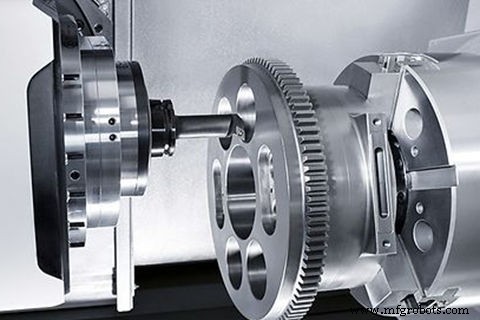
CNC车削:单刃刀具平行工件装夹去屑。刀具动态转速+横向进给形成精确圆柱切削。非从大料切出圆/空心件。自动变速提精度,非手工整形。
哪些零件需要高精密车削?
车削/铣削工艺不同、结果异。加工中心适合短流量、原型直径>0.25D;车削中心适合原型>0.25D。需按零件逐个评估,影响报价。不知选铣还是车?寻求第二意见。
高精密CNC车削件/定制件需求旺盛:汽车、生物医疗、航空航天、仪器仪表、机器人等几乎所有行业。
超精密加工:微纳制造新纪元
超精密加工突破微观层面。早期为金属光学件超低公差加工研发。近年金刚石刀具、工艺、工件材料柔性跃升。
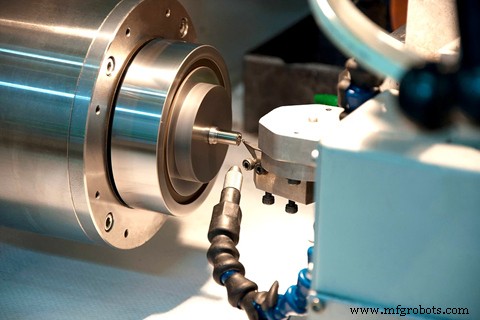
精密硬车(Finish Hard Turning)
单刃切削HRC54-67硬化材料,公差2μm级。磨削技术的可靠替代,优势显著:
- 降本:单装夹多任务,省设备成本;
- 低公差:产出极高精度件;
- 高产出:单位时间产量超传统法;
- 柔性:不同轮廓/尺寸件可产,生产柔性强;
- 环保:干式精加工,绿色制造。
数控机床