


掌握沥青压实核心技艺:打造耐久路面的关键技术
沥青压实是柔性铺筑工艺的关键环节。热拌沥青(HMA)或温拌沥青(WMA)的生产、摊铺与压实有时效性——延误不可容忍。即使中度延误也可能干扰长寿命路面的终极目标达成。
掌握沥青压实各阶段操作要领、遵循最佳实践至关重要。以下是各步骤最须知要点。
沥青压实三阶段
业内公认,铺筑材料气孔去除涉及多项活动,在沥青压实三阶段完成:
- 摊铺机刮平板是摊铺过程中提升路面材料承载力的首道工序。
- 压路机碾压是次阶段。视应用、材料规范、摊铺机类型等变量,投入一台或多台压路机进一步提升路面密度。
- 终阶段是交通压实——行驶车辆碾压。业内认可大流量重卡交通将进一步减少路面气孔。即使摊铺和压路机碾压阶段已妥善压实,此现象依然存在。
深入剖析各阶段程序。
摊铺机刮平板压实过程
多变量影响摊铺机刮平板去除沥青拌合料气孔能力。视刮平板类型、重量、摊铺速度等,摊铺后材料相对密度范围可低至70%,高至90%甚至更高。利用振动影响的刮平板通常整体密度略低,但能实现更快摊铺速度,适用产能优先场景。振动刮平板允许摊铺速度高达100英尺/分钟(30米/分钟)。
配备单/双捣实棒的捣实刮平板通常产出更高密度,但速度较慢。捣实刮平板前行速度受捣实频率和捣实棒宽度(关联接触面)限制。捣实棒刮平板摊铺速度罕见超33英尺/分钟(10米/分钟)。这在北美典型沥青铺筑中普遍被认为过慢。
摊铺机摊铺温度对压实成败至关重要,但取决于材料。石基沥青(SMA)级配用相对硬质粘结料、常为块状粗级配骨料。SMA常在350°F(176°C)以上生产,冷却至300°F(149°C)前摊铺。
含聚合物改性粘结料的Superpave级配在相似高温下生产加工。用基质沥青的Marshall级配生产温度稍低防粘结料过热损伤。典型摊铺温度250-300°F(121-149°C)。新型温拌沥青(WMA)技术允许拌合温度降低达100°F(38°C),生产节能显著。
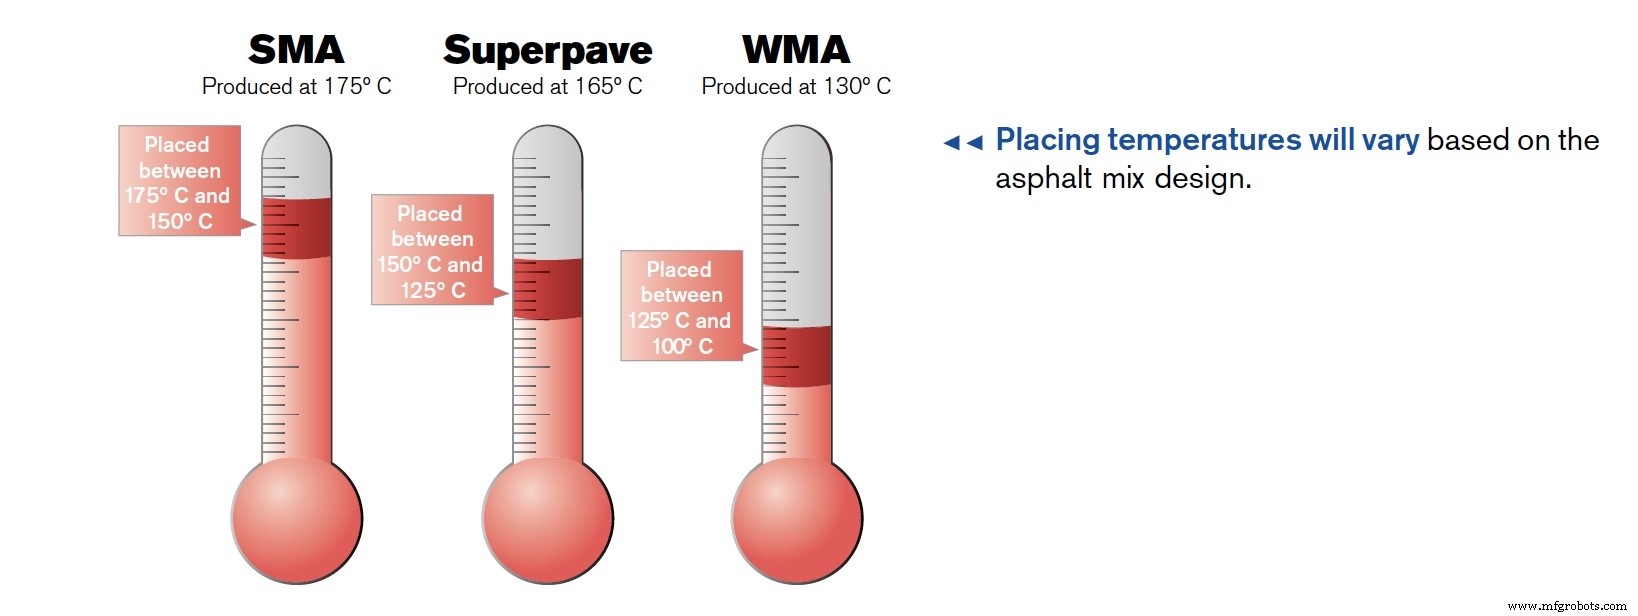
所有级配处理时长大致相同。摊铺过程温度均一性是达成均匀路面气孔含量和承载力的首要条件。
压路机碾压过程
压路机碾压过程是高质量柔性路面建设的核心。跟随振动刮平板摊铺机,压路机需平均提升材料密度20%。必须在沥青拌合料温度降至可操作下限前完成。视拌合料特性等变量,此低温下限可高至175°F(80°C)或低至120°F(50°C),取决于级配设计和粘结料特性。
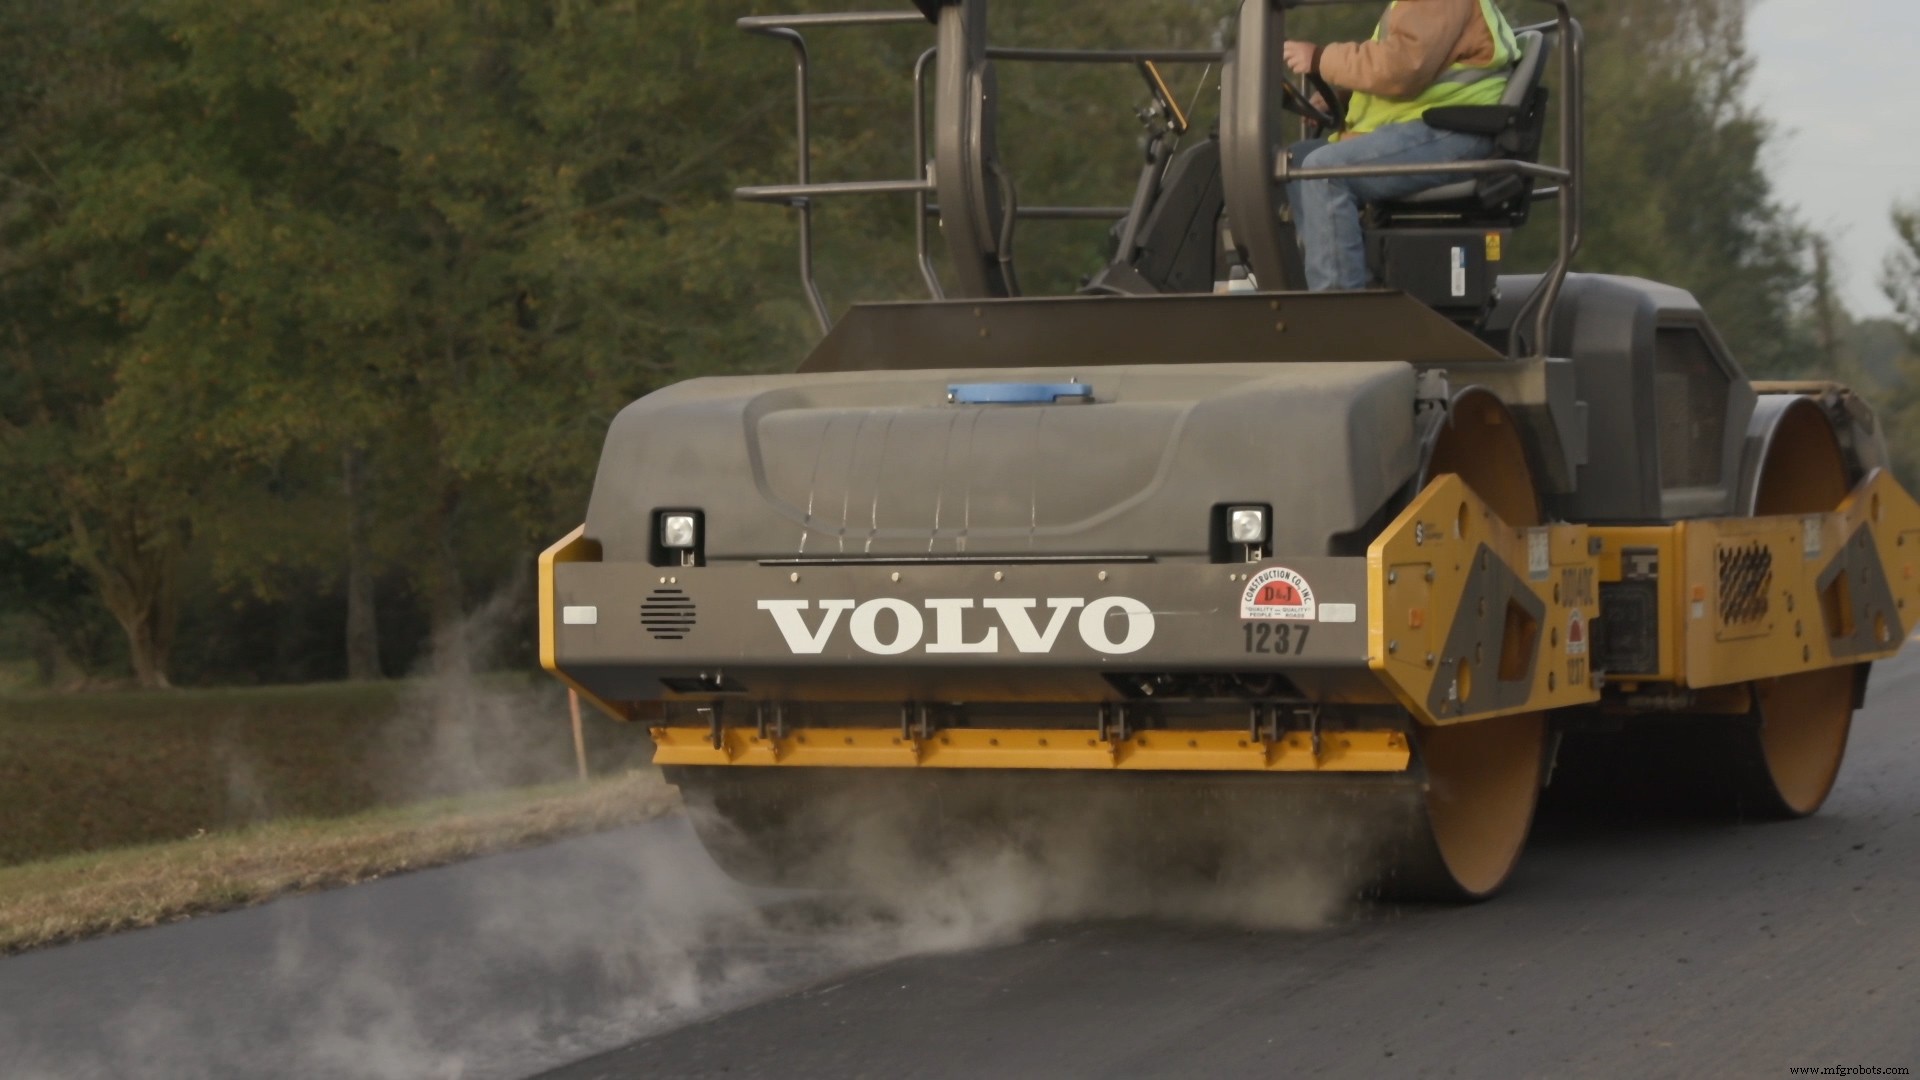 初压是沥青压实最关键环节,去除路面结构大部分气孔。选型恰当的压实设备类型规格、全宽均匀覆盖至关重要。
初压压路机选型常基于碾压宽度、优化铺筑路面全宽均匀覆盖。例:摊铺宽12英尺(3.66米),79英寸(2米)钢轮宽度压路机两遍并排配合足够钢轮边缘悬伸和中心重叠即可覆盖。
选用更窄钢轮压路机降低产能,因需三遍并排才能妥善覆盖。选用更宽钢轮不增产能,反因碾压模式过度重叠导致路面密度不均。
跟随初压机的后续压路机也应精心选型,使压路机编队在摊铺链设定的产能平衡下,同时达成密度和平整度双重目标。
交通压实过程
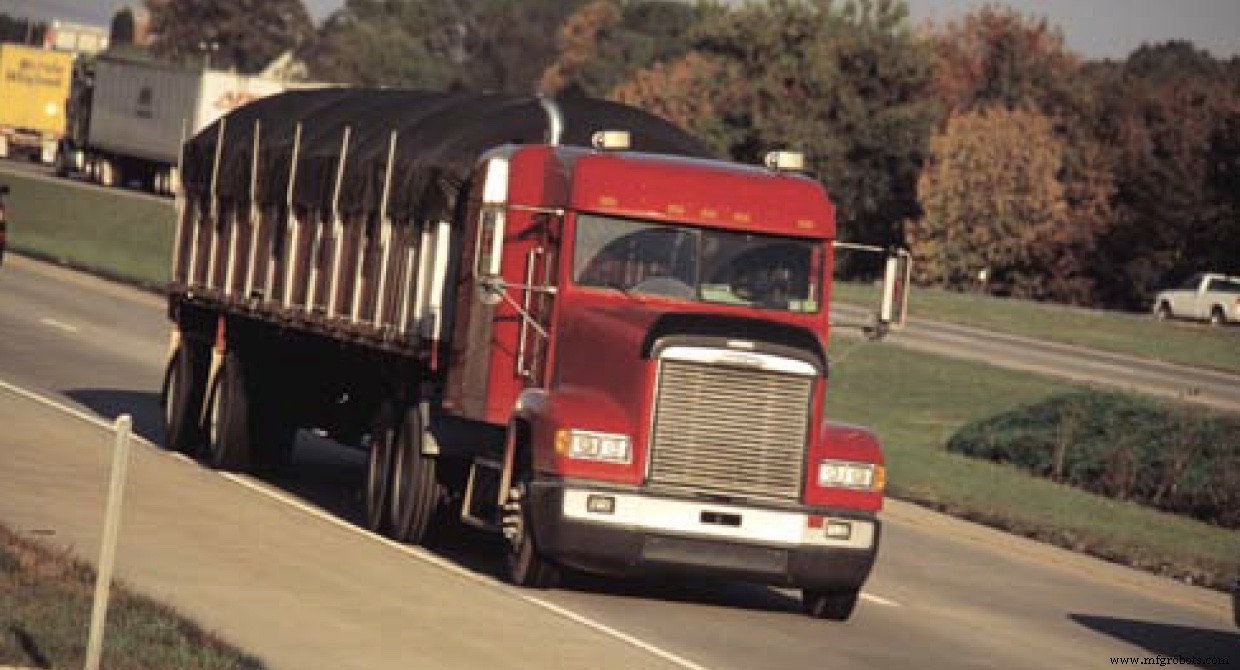
柔性路面建设行业机构和研究组织证实:路面通过交通荷载进一步减少气孔。AASHO路面试验是美国州公路官员协会1950年代末系列实验,考核路面结构荷载性能。后续专题报告显示:公路卡车交通造成最大路面破坏。当时双轴卡车合法载重:挂车轴48,000磅(21,770公斤),牵引车轴12,000磅(5,440公斤)。单辆半挂车(当时装偏心轮胎充气70-80 psi / 4.8-5.5 bar)造成的路面病害,超5万辆乘用车和皮卡总和。
合理设计建设柔性路面结构,允许交通压实发生而不导致早期路面失效或过度表面病害。关注材料选择、路面设计和现场施工细节,将铸就仅需常规养护的长寿命柔性路面。成功的沥青压实铺就财政责任、令公众满意、助避免施工区拥堵。
工业设备