


液压缸压力调节:分步操作指南与核心原理
液压缸压力调节核心原理
液压缸本身不产生压力,压力由负载阻力决定,泵提供流量,溢流阀/比例溢流阀/电比例泵控制系统上限压力。调节“缸压力”实为调节系统溢流阀定压或比例阀指令压力。
压力分级与典型应用
| 压力等级 | 典型范围 | 应用场景 | 调节方式 |
|---|---|---|---|
| 低压 | < 7 MPa | 夹具、润滑、冷却、辅助动作 | 直动式溢流阀/手动减压阀 |
| 中压 | 7-21 MPa | 一般成型、冲剪、物料搬运 | 先导式溢流阀/比例溢流阀 |
| 高压 | 21-35 MPa | 注塑锁模、压力机、重型机械 | 高压比例溢流阀/伺服泵压力闭环 |
| 超高压 | > 35 MPa | 超高压水射流、金刚石合成、试验机 | 超高压柱塞泵+精密比例阀/伺服阀 |
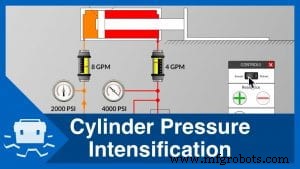
三种主流调压手段
1. 手动溢流阀 (最常见)
- 松开锁紧螺母。
- 顺时针拧调压手柄/螺杆 → 压力升高;逆时针 → 降低。
- 观察压力表读数稳定至目标值。
- 拧紧锁紧螺母、装防拧盖。
注意:调压前确认系统有负载或模拟负载 (如堵死缸口),空载调压无意义。
2. 比例溢流阀 + 放大器/控制器
- 通过 HMI/上位机/按钮输入目标压力值 (数字量或 0-10V/4-20mA 模拟量)。
- 控制器输出电流驱动比例线圈,改变先导阀平衡位置,实现无级压力调节。
- 支持多段压力程序控制 (如注塑机注射/保压/脱模分级压力)。
- ☐ 确认系统设计最高压力、泵额定压力、缸/管路/阀额定压力,目标压力 ≤ 最低额定值。
- ☐ 油温稳定 (40-55°C),粘度在推荐范围。
- ☐ 压力表量程为目标压力 1.5-2 倍,精度 1.6 级以上,安装在泵出口/溢流阀前/缸进口三点任一。
- ☐ 手动调压:以 1/4 圈为步进,每步等待 3-5 秒读数稳定。
- ☐ 比例/伺服调压:按厂家手册标定零点/增益,记录电流-压力曲线。
- ☐ 调压后全循环试运行 3-5 次,确认压力稳定、无超调/振荡、无异常噪音/发热。
- ☐ 记录最终设定值、压力表读数、日期、操作人,存档备查。
- ❌ “拧紧溢流阀就能提高缸输出力” → ✅ 力 = 压力 × 面积,压力由负载决定,溢流阀仅限定上限。
- ❌ “压力表读数就是缸实际压力” → ✅ 压力表安装点不同 (泵口/阀前/缸口) 读数不同,缸口压力最真实。
- ❌ “调完压力不用管” → ✅ 振动/温度/磨损会导致定压漂移,需定期复核。
3. 伺服泵/电控变量泵压力闭环
泵内置压力传感器,驱动器直接按设定值调整泵斜盘角度,响应快 (≤50 ms)、无溢流损失、节能 30-50%。
液压缸结构类型与压力适配
| 类型 | 结构特点 | 耐压特性 | 典型用途 |
|---|---|---|---|
| 活塞缸 (单/双杆) | 活塞+密封+缸筒,双向受力 | 高压适应性最好 (≤70 MPa) | 工程机械、机床、冶金 |
| 柱塞缸 | 仅柱塞伸出,单向受力,靠外力/自重回缩 | 超长行程、高压 (≤100 MPa) | 千斤顶、液压升降机 |
| 摆动缸 | 叶片/齿条齿轮输出摆动 | 中低压 (≤21 MPa) | 回转装置、夹具翻转 |
压力调节实操核对单
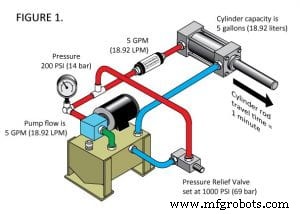
安全警示
严禁超过元件额定压力调节! 超压会导致缸筒胀裂、法兰螺栓拉伸断裂、管路爆裂、密封件瞬间失效,引发高压油喷射伤人、火灾、设备毁坏。必须装设经校验的安全阀/爆破片作为最终过压保护。
常见误区澄清
结语
液压缸压力调节的本质是系统压力上限设定。掌握“溢流阀定压 → 比例阀程控 → 伺服泵闭环”三种模式,配合规范的现场核对单与安全红线意识,即可实现精准、安全、可追溯的压力管理。
工业设备