


激光雕刻技术详解:切割、凹雕与凸雕三大工艺对比
激光雕刻机主要用于材料切割和雕刻。激光雕刻分为三类:切割雕刻、凹雕、凸雕。其材料去除原理与激光切割相同,通过连接多个未切断的槽形成材料去除区域。激光开槽横截面呈"V"形,切割速度越低、激光电流越大,开槽宽度和深度越大,其中切割速度和激光电流对开槽深度的影响远大于宽度。
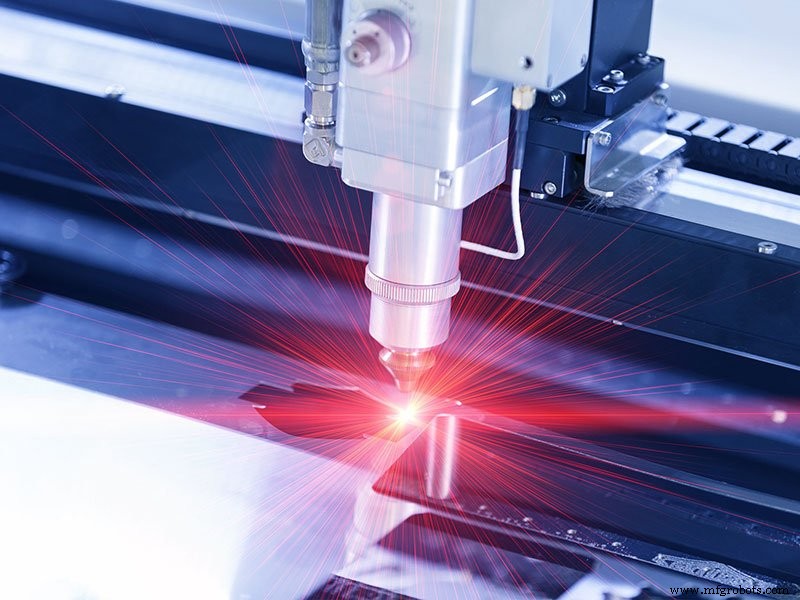
工作原理
激光雕刻基本原理与激光切割相同:利用高能量密度激光束转化为热能,使材料瞬间热分解碳化,去除部分材料。激光切割是分离材料不同部分(主要为板材),激光雕刻则在木质材料表面加工所需图案、花纹和文字。同种材料下,激光切割所需能量较大,雕刻能量较小,因无需切透工件。
核心优势
激光雕刻属非接触加工,对比传统机械加工,具备无碎屑污染、无刀具磨损、无需换刀、噪音极低等优势。激光切割头聚焦镜将激光聚焦成极小光斑(直径通常0.1-0.5mm),焦点位于待加工表面附近使材料熔化汽化,同轴气流从切割头喷出吹走熔化或汽化材料。
三大雕刻类型
1. 切割雕刻
采用切割方式在材料表面加工所需图案:将图案分解为线条形式,再用激光切割这些线条,获得由切割线条构成的图案。
2. 凹雕
切除图案部分,保留图案周围材料表面原状。分两种情况:
① 各点切割力相同,雕刻图案主要体现轮廓形状。
② 根据图案明暗对比分布,"暗"部切得多,"亮"部切得少或不切。前者适合以外观为主的文字、动植物图案;后者更适合人物面部表情等细节丰富的图案。
3. 凸雕
与凹雕相反,仅切割图案周围材料,各点切割力相同,图案本身材料不切除。适合文字、图形轮廓表达。后两种雕刻方式的材料去除方式:激光头每次在切割面行走切出一条线槽,移动微小距离后切下一条线,两槽间距通常0.05-0.5mm。通过多次线性切割实现区域材料去除。第二种凹雕形式中,同一切割线上槽的大小(尤其是深度)可按需变化。
数控机床