


激光切割入门全攻略:原理、类型、特性与应用趋势
定义
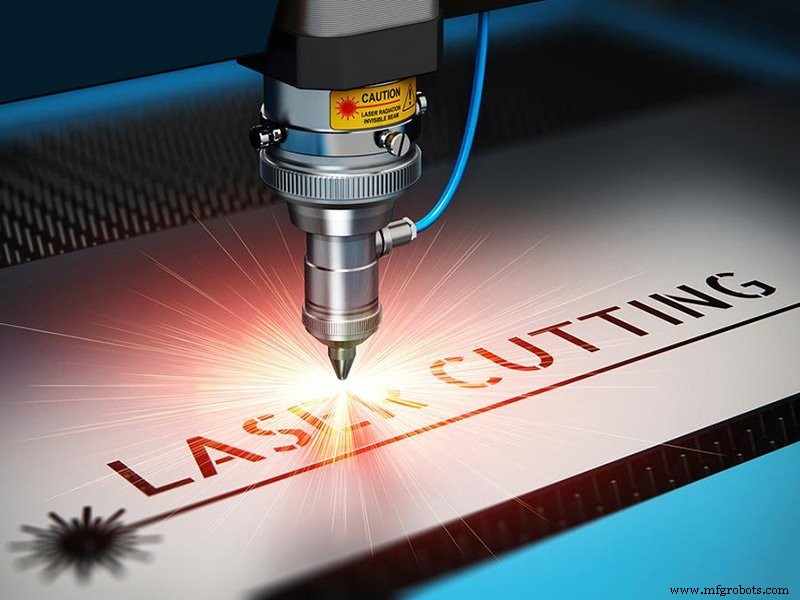
激光切割利用高功率密度激光束照射待切材料,使其迅速加热至汽化温度蒸发形成小孔。随着光束移动,小孔连续形成极窄切缝,完成材料切割。
原理
激光通过物质激发产生光,此光温度极高,接触材料时能使其表面迅速熔化形成小孔。随定位点移动形成切割。与传统切割相比,激光切割缝隙更小、节材效果显著。按切割效果分析,激光切割材料切割效果满意、精度高,这既继承了激光优势,也是普通切割法无法比拟的。
激光切割是用聚焦的高功率密度激光束照射工件,使被照材料快速熔化、汽化、烧蚀或达到燃点,同时用与光束同轴的高速气流吹走熔融物,从而切开工件。属于热切割方法之一。
四大切割类型
- 激光汽化切割
高能量密度激光束加热工件,温度急剧上升,极短时间达到材料沸点,材料汽化形成蒸汽。蒸汽喷射速度极大,随喷射在材料中形成切缝。材料汽化热通常很大,故需极大功率和功率密度。
主要用于极薄金属材料及非金属材料(纸、布、木材、塑料、橡胶等)切割。 - 激光熔化切割
激光加热熔化金属材料,随即通过与光束同轴的喷嘴喷射非氧化性气体(Ar、He、N等),依靠气体强压排出液态金属形成切缝。无需完全汽化金属,能量仅为汽化切割的1/10。
主要用于不易氧化或活性金属,如不锈钢、钛、铝及其合金。 - 激光氧气切割
原理类似氧乙炔切割,以激光为预热热源,氧气等活性气体为切割气体。吹出气体与切割金属发生氧化反应放出大量氧化热;熔融氧化物和熔融物从反应区吹出形成切缝。氧化反应产生大量热,故能量仅为熔化切割的1/2,切割速度远超汽化和熔化切割。
主要用于易氧化金属:碳钢、钛钢、热处理钢等。 - 激光划刻与受控断裂
激光划刻:高能量密度激光扫描脆性材料表面,加热蒸发出微小沟槽,施加压力使脆性材料沿槽裂开。常用Q开关激光和CO2激光。
受控断裂:利用激光开槽产生的陡峭温度分布,在脆性材料中产生局部热应力,使材料沿微槽断裂。
五大核心特性
与其他热切割法相比,激光切割综合特性为切割速度快、质量高,具体体现在:
- 切割质量优:光斑小、能量密度高、速度快。
a. 切缝窄,双壁平行垂直于表面,尺寸精度达±0.05mm。
b. 切面光滑美观,粗糙度仅几十微米,甚至可作为最终工序免机加工直接使用。
c. 热影响区窄,缝隙附近材料性能几乎不受影响,工件变形小、精度高、切缝几何形状好、截面呈规则矩形。 - 切割效率高:激光传输特性使设备通常配多CNC工作台,全过程CNC控制。仅需改NC程序即可适应不同形状零件切割,支持二维和三维切割。
- 切割速度快:1200W激光切2mm低碳钢达600cm/min;切5mm聚丙烯树脂板达1200cm/min。无需夹紧固定工件,省工装夹具及上下料辅助时间。
- 非接触切割:切割炬不接触工件,无刀具磨损。加工不同形状零件无需换"刀",只需改激光输出参数。过程低噪音、小振动、无污染。
- 可切材料种类多:比氧乙炔、等离子切割适用材料更多,涵盖金属、非金属、金属基/非金属基复合材料、皮革、木材、纤维等。但不同材料因热物性和吸收率差异,激光切割适应性不同。
应用领域
多数激光切割机由CNC程序控制或制成切割机器人。作为精密加工方法,可切割几乎所有材料,包括薄金属板的二维/三维切割。
汽车制造领域:车顶窗等空间曲面切割技术广泛应用。大众汽车用500W激光切割复杂车身板件和弯曲零件。
航空航天领域:切割钛合金、铝合金、镍合金、铬合金、不锈钢、氧化铍、复合材料、塑料、陶瓷、石英等特种航空材料。加工件包括发动机火焰筒、钛合金薄壁壳体、飞机框架、钛合金蒙皮、机翼桁架、尾翼面板、直升机主旋翼、航天飞机陶瓷隔热瓦等。
非金属材料领域:既能切割高硬脆性材料(氮化硅、陶瓷、石英),也能切割柔性材料(布、纸、塑料板、橡胶)。如激光切割服装可节省10%-12%材料,效率提升3倍以上。
发展趋势
- 激光光源持续引发革命:光源是核心部件,决定切割机类型和能力。光纤激光取代CO2激光是40年来最重要技术革命,带来巨大经济效益。未来将出现更便宜、性能更好、光束模式更优、电光转换率更高或综合成本更低的新光源。
- 高功率光纤激光成市场主力:各功率段光纤切割机快速发展。高功率、高精度、大切割能力是重要发展方向。STYLECNC推出的15kW超高速光纤激光切割机在切割速度和厚度上实现突破,引发行业关注。未来国内外厂商将迎来激烈竞争,唯有产品过硬、持续研发投入、掌握核心技术的企业才能立于不败之地。
- 智能制造时代来临:工业4.0与智能制造浪潮下,激光切割机将融入网络通信、计算机软件等技术。未来将与开卷线、折弯机、数控冲床、焊接单元、喷涂线等设备联网,嵌入统一生产计划与管理系统,成为钣金车间管理核心。激光切割机厂商将逐渐转型为钣金加工总承包商。
数控机床