


数控雕刻机入门实战指南:从零基础到精通操作全流程
数控雕刻机是计算机数控设备,刀具路径由计算机控制。用于加工木材、铝材、石材、塑料、复合材料、泡沫等多种材料。采用三轴数控刀具从毛料去除材料成型零件。三轴即刀具可在X、Y、Z三方向同步移动。
零基础学习数控雕刻机操作核心技能:
步骤1:启动数控雕刻机
启动前需连接多个组件:
- 墙边控制器箱电源开关拨至ON。
- 按绿色启动键启动远程控制器。
- 开启集尘器(记得检查集尘袋)。
- 按白色按钮启动真空吸附台。
步骤2:选择铣刀 - 入门认知
数控雕刻机项目中有多种刀片可选。我们限用的数控雕刻刀具称铣刀,形状尺寸多样。以下核心认知需完全掌握:
- 刃数(槽数)。
- 铣刀形状:平底 vs 球头 vs V型刀。
- 尺寸规格。
步骤3:选择铣刀 - 刃数解析
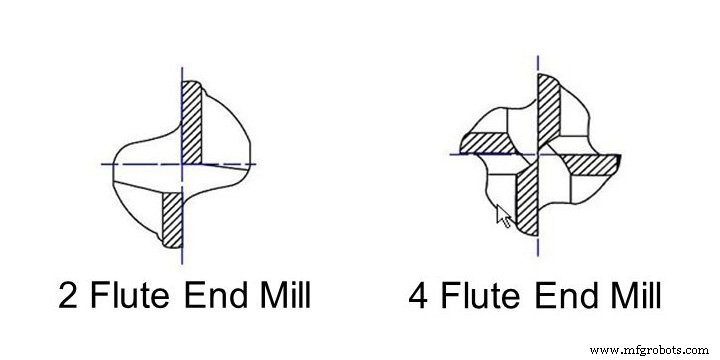
观察图中两把刀具差异:右侧刀具4刃,左侧仅2刃。这些刃叫槽,各有用途。差异类比:木工锯齿少且大适合软木;钢锯齿细密适合金属管等硬材。选刀记忆法:4刃用于硬材(铝、红木、塑料、柚木等);2刃用于软材(MDF、胶合板、雪松等)。
步骤4:选择铣刀 - 形状解析
除刃数外,铣刀形状多样:
- 平底铣刀:刀尖平坦,适合轮廓切割、挖槽、钻孔。
- 球头铣刀:刀尖圆弧,仅适合3D曲面加工,不适合轮廓切割。
- V型刀:尖头设计,适合雕刻文字,文字加工尤为轻松。
- 未分类刀具:柜中可能发现未列出的特殊刀具。无论多完美,未经车间主管或数控专家许可严禁使用未分类刀具。
步骤5:更换刀具/铣刀
若所需铣刀已在机内,仅按以下步骤检查夹紧:
- 遥控器放支架,勿误触主轴启动键。
- 取两把扳手小心松开主轴筒夹——护住指关节。
- 先取旧铣刀再取筒夹,旧刀放回刀具箱。
- 新铣刀装入筒夹,插入深度足夹持刀柄主要部分——刀具可(但非必须)适当伸出筒夹后端。小径铣刀推至距螺旋部起始约2mm处。
- 拧紧螺母/筒夹/铣刀装回主轴——切勿过度用力过紧。
步骤6:工件台面装夹
- 切割板材时,检查MDF下4个真空分区边缘是否装橡胶条,确保真空强度。真空强度决定气压实际固定工件的能力。真空弱=压力小。
- 小板材不满整个真空分区时,可用塑料塞和短橡胶条缩小分区范围。
- 放回MDF板,将工件板置于其上,选择要用的真空分区按白色按钮激活真空。
步骤7:设定X、Y轴零点
将各轴归零,使刀具仅在应切位置切削。铣刀尖定位在材料表面左后角,确认无误按[XY=0]和[OK]。
步骤8:设定Z轴零点
两种方法:
纸片法:取普通A4纸垫工件与铣刀间,小心下降Z轴至距纸面5mm时按[~]切入步进模式,安全移动至刀尖刚触纸面(来回移动纸感知)。按[Shift]+[XY=0]和[OK],零点精确在表面上方0.100mm。
刀具传感器法:传感器置工件顶部铣刀下方,刀尖降至距传感器板8-10mm处按[Shift]+[~],刀具自动下降设定零点。
*重要:换刀后必须重新设定Z轴零点,切勿重置X、Y坐标。
步骤9:加载加工文件
用U盘将数控雕刻软件生成的切割文件导入控制器箱。
操作:插U盘→等待读取提示→按[OK]→方向键翻找文件→按[OK]上传并按[1]确认→戴护耳护目镜→按启动键[►]开始。
步骤10:数控雕刻机安全操作规范
- 全程佩戴护目镜和耳塞(车间提供)。
- 保持台面整洁,无工具散料。
- 严禁无人看管运行。需离开请找人看护或暂停作业。
- 运行时严禁倾靠台面或手脚触碰机床。
- 运行中严禁调整或重新定位材料。
- 加工时必须开启集尘器或真空吸尘。
数控机床