


平衡CNC刀具:降低振动实现高速高进给铣削
用平衡CNC刀具推极限
优化铣削程序时平衡CNC刀具是考量因素——特别是粗加工、精加工和有色金属深腔铣削。
若用DATRON或其他HSC机床,可能熟悉我们单刃铣刀系列。传统机加工常用单刃铣刀切软材(热塑性、亚克力),但DATRON AG天才们开发了专门铣削有色金属(特别是铝)的单刃系列。配合高RPM和快进给,我们单刃铣刀以惊人速度吞噬铝材著称。
高RPM是单刃铣刀最重要伴随特征,DATRON为对抗大直径铣刀(>6mm)振动有妙招。DATRON称“特殊平衡”。
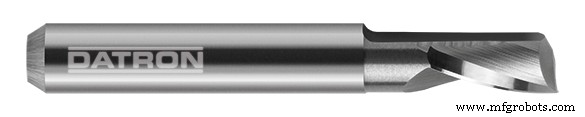
如图,切削刃背面去除大量材料以平衡刀具。对用户意味几点关键:
- 振动减少 = 刀纹减少
- 刀具平衡 = 更高RPM和更高进给率
- 标准环切 + 平衡 = 长悬伸铣削
优化层面这很巨大:同直径可跑50%更高RPM,进而同切屑负荷下进给率提50%。若当前程序粗加工用6mm单刃铣刀、32,000 RPM、2米/分钟,换同尺寸平衡刀具,RPM和进给率可提50%。
同样,若需铣深腔,这些刀具能救命。看我们做的真空适配器:
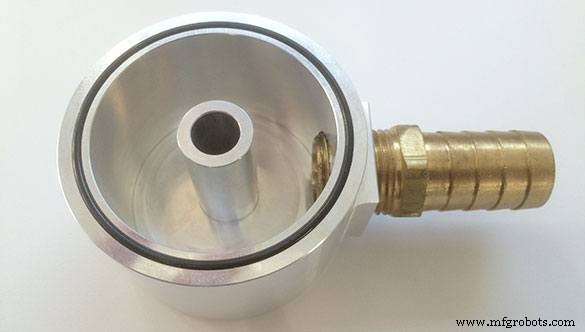
深1.75″,10mm平衡单刃轻松清除腔内所有材料并切出真空台上零件,无刀纹。DATRON提供超3″深平衡铣刀,你能完成的事不受太大限制。
下个项目,考虑用平衡铣刀满足所有粗加工、精加工、深腔铣削需求。
数控机床