


如何为快速原型选择理想的CNC机床
内制原型之路漫长却充实。
希望前文关于内制快速原型的探讨能启发您掌握自主原型制造的主动权。
决定入局后,从何着手?在增材与减材工艺抉择后,便是挑选适配机型。若CNC机床在您的方案中,恭喜来对地方!让我们深入CNC领域,为您梳理脉络。
如何选择合适的CNC机床?
向外寻机前,先向内审视产品线。明确自家产品需求,才能定义原型实验室的最佳机型。界定:加工材料、尺寸公差、几何特征。并自问:
- 机床是否易用易维护?
- 编程是否天然复杂?
- 需要时能否获得支持?
- 动力与刀具成本几何?
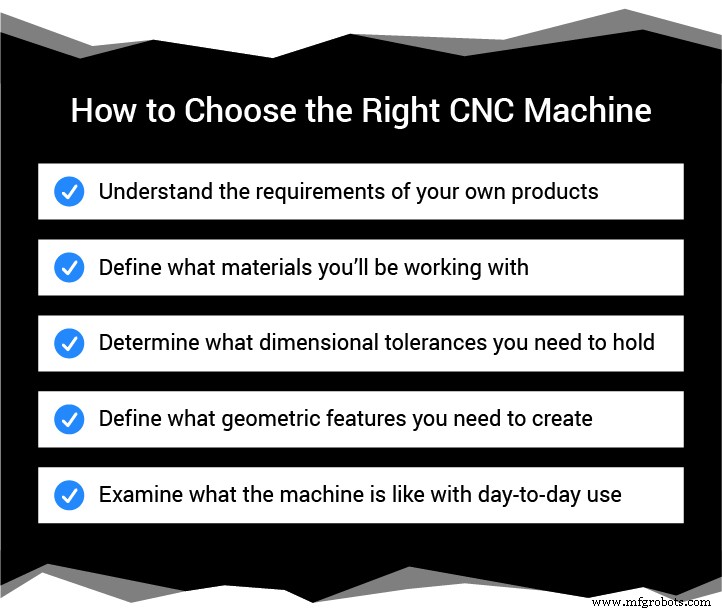
CNC选型全景
市场上CNC机床琳琅满目,令人望而生畏。别怕,回归三大核心问题——公差、形状、材料,选型即清晰可见。
逐类拆解:
CNC等离子切割机
常用于钢板切割,价低速快,能高效切割导电材料。虽有多轴机型,但多为2轴。局限性显著:2轴形态限制、切割质量一般、安全要求高。除非您的原型车间兼顾焊接制造,否则非最佳选择。
CNC激光切割机
较等离子进阶,近年大热。激光可切金属、塑料、木材、织物等多材质。但高热易硬化边缘导致脆化;虽精度高,切口仍有微小锥度,影响尺寸精度。通常为2轴,受限于可加工特征。虽可逐层烧蚀加深特征,但能耗高、耗时长、易因过热变形。快速原型场景下适用性大打折扣。
CNC水刀切割机
高压水混合石榴石砂,可切割几乎所有薄厚材料,是激光/等离子的良替代,闭环水循环减少废料。但维护滤芯、泵、喷嘴成本高。精度通常仅±0.005英寸,虽切面质量较好,但不及激光精度。
CNC雕刻机/龙门铣
虽属CNC铣削机,但因龙门架结构——大跨度横梁跨越工作台——常单独分类。此结构天然提供大行程且不占额外占地。常用于木材、塑料、铝等软金属大板加工。初学者上手学习曲线陡峭:机床控制、切削策略、刀具知识繁多。因刚性与精度不足,多数机加工人员不屑一顾,定位介于水刀与精密铣床之间。
CNC车床
“机床之母”溯源13世纪,历经CNC化仍是制造核心。专攻回转体零件:工件旋转、刀具静止,与铣床相反。虽能力强,但除非产品多为轴类、盘类等典型车削件,否则不宜作为原型实验室首选通用设备。
CNC铣床
原型实验室最常见设备,当之无愧。结构强健、适应性广,适配更多零件材料,支持螺纹孔、深腔、三维曲面等复杂特征。典型“C型”结构:主轴上下移动,工作台左右前后移动。重型床身、大占地,以高精度著称,公差常达0.001英寸以内,前述设备难企及。
CNC铣削的拦路虎
最大障碍非“能加工什么”,而是“谁会加工”。CNC铣床使用门槛层层叠叠:控制系统操作本身就是门艺术。传统CNC系统功能强但极其繁复,按钮开关满布,菜单层级深,离了说明书寸步难行。
装夹对准、刀具装载测量、程序参数设定,环环关键。操作失误轻则报废重来,重则刀具夹具机床俱损,“快速原型”成空谈。
编程同样需技巧。CAD/CAM软件如Fusion 360降低了刀路生成门槛,但最难的是参数设定:刀具选择、进给、转速、切深切宽,随材料与特征变化,是场硬仗。
寻找平衡点
选项虽多,答案似明确:最全面的快速原型方案是CNC铣削。但入门门槛实在。拥有资深CNC操作员成前提,而合格操作员愈发难觅。
DATRON十年倾听此痛点,给出了解法。
过去十年算力飞跃,传统CNC控制却原地踏步,依然笨重,倒逼3D打印等替代技术更受青睐。若繁复是病根,解药便是——简化。
新时代的CNC铣削
DATRON新一代控制系统next以简化为核心,不牺牲工业级性能。熟悉的平铺式UI,如智能手机般直观、清爽、即刻上手。除视觉友好,next以巧妙软件工程化繁为简:CAM向导引导加载程序、设定刀具、工件探测,全程丝滑。
升级控制只是DATRON降低门槛的一方面。锥形网格系统实现快速重复定位,免去人工对刀;真空吸附台让板材加工轻松无忧。
编程难题DATRON同样攻克:自产刀具与机床深度适配,提供单刃铣刀全套切削参数指南。
更有大行程小占地机型,兼具龙门铣大幅面、精密铣床高精度、可选旋转轴实现部分需车削功能。如此灵活且无陡峭学习曲线,正是DATRON成为快速原型实验室理想CNC机床的理由。
希望这能助您寻觅适配机型。决策时刻,欢迎来电咨询。
数控机床