


提升CNC盈利:高混低量与批量生产的验证策略
想从CNC机床榨取更多营收?考虑如何部署它们以满足当今按需制造需求:高混低量(HMLV)与批量订单生产。
从大规模工业制造时代伊始至今,CNC机床制造商必须持续适应创新,跟上制造趋势演变。
行业见证零件需求剧变:从单件定制、特定数量小批,到大规模量产,再回归批量生产。
当下,生产需求转向“按单生产”与“按需制造”,如高混低量(HMLV)制造及批量订单制造。
HMLV制造中,低库存(1件至上限50件)为目标;批量订单涉及1或10件至500-1,000件的重复生产订单。

高混低量生产(HMLV):CNC加工的关键考量
即“按单生产”,HMLV制造是小批量生产大品种产品的过程。常用于需独特复杂、特定质量要求零件的行业。
驱动HMLV需求的因素
半导体产品等快速变革行业愈发青睐HMLV,助厂商降库存甚至零库存,应对波动需求。这能更好管理资源——库存就是沉淀资金。但疫情表明零库存也可能灾难性:供应链断裂时,准时制(JIT)可能失效。小批按需生产的HMLV恰适此类情境。
HMLV亦因产品生命周期缩短而实用。电子市场为例:过去零件可存10+年,今电子元件寿命仅3-5年。期间产品设计与技术剧变——12个月前的手机已成“旧机型”!
低/零库存与产品周期加速,彻底重塑制造,使HMLV技术对零部件供应商成为可行实用之选。
面向中小零件制造商的HMLV
今日,中小制造企业常收小批订单。订单可能随时间高频重复,或收到大量形状、规格、材质各异的零件订单。
对中小零件厂,HMLV等柔性生产体系为首选。融合机床与自动化系统,此类体系设计用于同时处理一系列截然不同的零件。
订单量可能个位数至几十件,甚至500件/单。需编程按时重复,同量或不同量。
HMLV案例:航天与半导体零件制造商
CEO/总经理
航天与半导体零件制造,新加坡
客户痛点:空间与人力双重短缺
客户A经营成功零件制造企业,主力独立加工中心数台及少数车削中心。两班倒,每班10小时。
随时间推移,面临空间与合格劳动力双重瓶颈。新加坡招聘留任合格CNC操作员极难。鉴于客户对半导体加工零件需求激增,CEO/总经理倍感挫败。
解决方案:华钦D2-5AX配自动工件交换器AWC 20
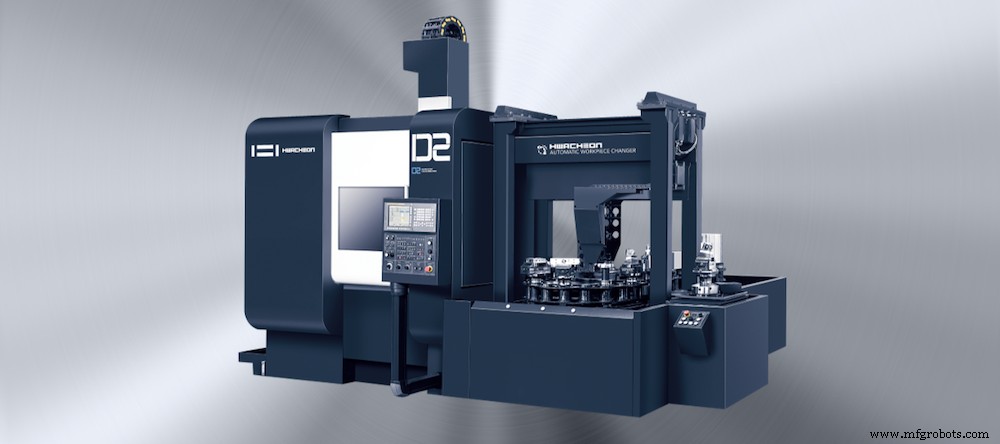
为破局,客户A投资华钦5轴加工中心D2-5AX配自动工件交换器AWC 20。此配置完美适配HMLV及其他柔性制造需求。
新配置下,客户A可单次装夹跑20件同款或20件完全不同零件。CNC机床可近乎7×24小时运行,大幅提升生产力与盈利。
不止于此。机床操作员可同时操作其他机床,而D2-5AX自动完成所需零件。不仅填补每天剩余4小时,更消除因缺操作员导致的任何停机。
得益于新配置,公司生产力与利润双增。客户急单时,A可将该零件优先录入自动化系统,大幅缩短急单响应时间。得益于5轴定位能力,他能接过去不得不拒的单子。
对结果满意,客户A现寻觅下一台更大5轴加工中心——华钦制造的D3-5AX配自动托盘系统APC 7/14或21工位。
批量订单生产:CNC加工的关键考量
批量订单是特定数量零件的重复生产订单——单单可能1-10件,甚至1,000件。
批量生产常涉及同款零件快速同步生产,每件经制造流程各独立阶段。此场景下,前一批零件仍在某阶段时,后一批无法进入该阶段。
过去,零件厂需在多台机床(车削或铣削)上分多套装夹、专用夹具,每台一工一机。
今,单次装夹即可完成——如4+1轴加工中心(D2-5AX/D3-5AX)。
借助自动工件交换器(AWC),操作员装夹机床与系统后即可独立运行。仅需偶尔监控、换新刀、取成品、给自动化系统上料。
同时,操作员可兼顾二三台机床/系统。
要跑多件同款或多件异款,须考量CNC加工系统能否在生产中切换至正确刀具。此处自动换刀系统(ATC)登场,支持更复杂零件加工。
自动换刀系统(ATC)需多少工位?
对大多数客户,60工位刀库足以覆盖需求。如单台5轴加工中心D2-5AX/D3-5AX配ATC 60或AWC 8/20。
若零件复杂度更高,可能需90、120甚至320工位大容量ATC。但受预算限制,此类大容量ATC常被压缩规模或数量。且长期闲置刀柄刀具易积灰尘污染锥度影响跳动精度。填满120工位刀库需极高投入。
与其盲目扩容ATC,不如先与客户确认高频零件、新异款零件排期,评估标准刀具能否跨零件共用,核算所需刀具数——无论通用或非标。
好消息:5轴加工中心(4+1或全5轴)能让您在加工体系中充分利用标准刀具。因机床能轻松将工件定位至正确切削位置。
立式加工中心(VMC)甚至卧式加工中心(HMC)均无此灵活性——两者都需定制刀具或专用夹具。
注:CNC机床交付后技术上可更换更大ATC,但成本更高且工艺复杂。建议ATC等附加选项在下单前确定。
批量生产案例:半导体零件制造商
生产总监
半导体零件制造,新加坡
客户痛点:标准制造流程难应对
客户B,半导体零件制造商生产总监,面临半导体与电子行业多单交付难题。
标准立式加工中心(VMC)下,产线仅能应对简单设计、少量定制夹具的零件。此类作业每道工序刀具数可在标准ATC 30工位内覆盖。
但随订单增多、零件复杂度攀升,客户B意识到现有模式不可持续。标准制造方式无法满足客户需求,需太多机床或操作员。
解决方案:华钦D2-5AX配ATC 60与AWC 8
为解客户B之困,我们提供面向批量订单生产的配置——华钦5轴加工中心D2-5AX配ATC 60与AWC 8。
此配置下,客户B提升了生产柔性、生产力与成本效益,在不增机床与人力成本前提下提升盈利。
受华钦5轴加工中心与系统突破鼓舞,客户B表示下次采购必选同类配置。
结语
当今动荡不确定的制造环境中,柔性与适应性是CNC加工制胜关键。
通过多轴机床、自动工件交换器(AWC)、自动换刀系统(ATC)的正确组合,零件制造商可拓展市场,服务需快速交付复杂零件的客户。此类配置完美适配HMLV与批量订单生产。
华钦机床提供D2-5AX等多轴加工中心系列,为零件制造商提供务实高性价比方案。填写联系表单,即刻探索合作!
数控机床