


CNC机床刀具全景指南:类型、功能、材质、涂层与选型
CNC机床依托丰富刀具体系实现多工艺加工,大幅降低人工干预风险。刀具按功能分车削、铣削(切削)、钻削、磨削四大类,其中铣削刀具应用最广。本文系统梳理各类刀具类型、功能、材质、涂层与选型要点。
车削刀具
车削源远流长,溯至古埃及。车床高速旋转工件,车刀成形。主要类型:
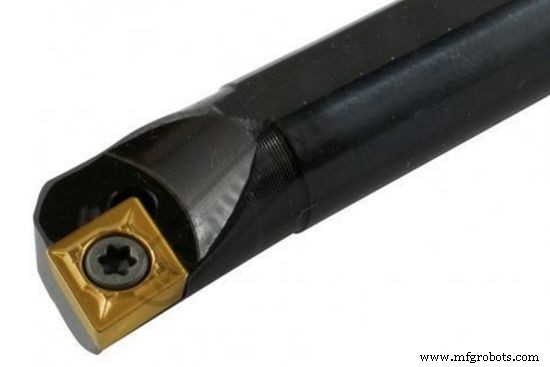
镗刀
配合车床扩大已有直孔/锥孔。
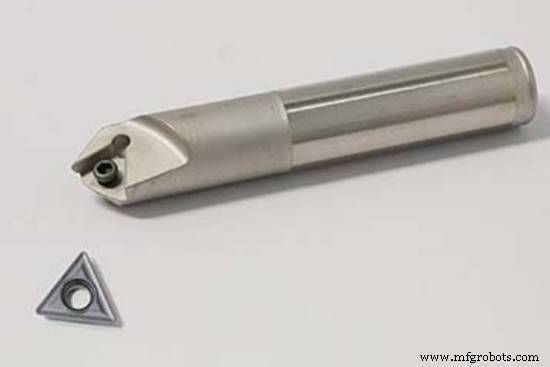
倒角刀
去毛刺、倒尖角、倒斜边多功能。
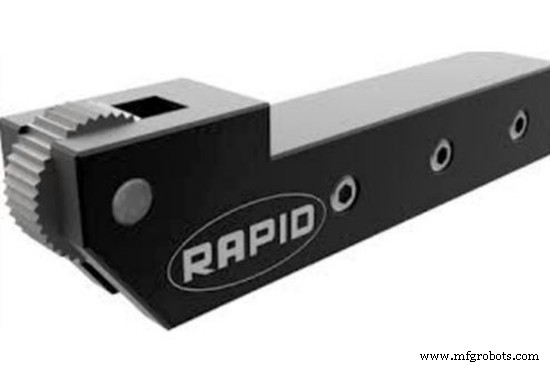
滚花刀
压制斜纹/直纹/菱纹,增强成品摩擦力与抓握感。
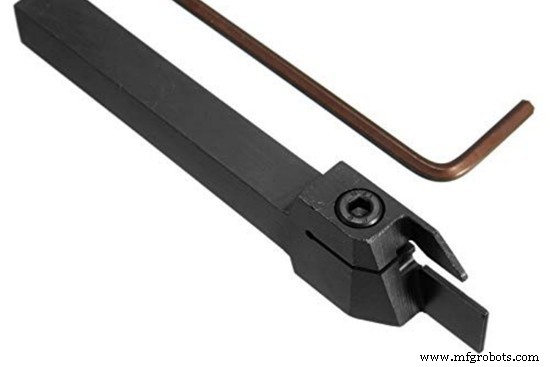
切断刀
刃口似刀片,切断料棒或将成品与余料分离。
铣削刀具(CNC切削刀具/铣刀)
铣削是除车削外最核心工艺。铣床固定工件,旋转铣刀圆周运动切削。刀具种类繁多弥补精度局限。主流类型:
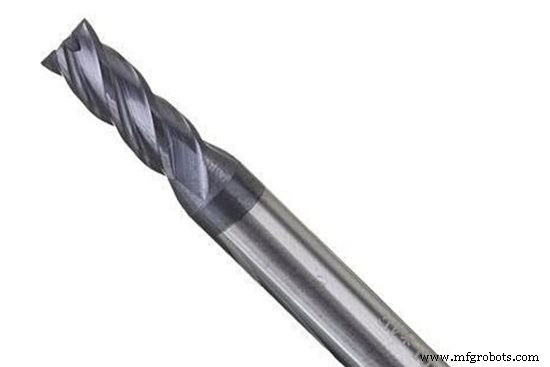
立铣刀
似钻头但更通用,无需预钻孔即可切削。按刃数分类(最少2刃,非文中误植8刃),按刀头型式分:球头、圆鼻(牛鼻)、平底。
面铣刀
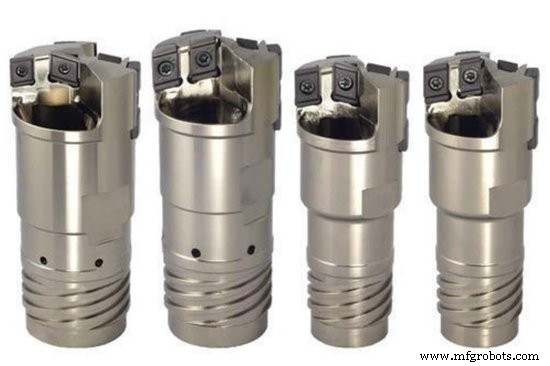
平面刀体配可换硬质合金刀片,刃在侧面仅能水平切削,功能是铣平面。刀片可换延长寿命。
飞刀
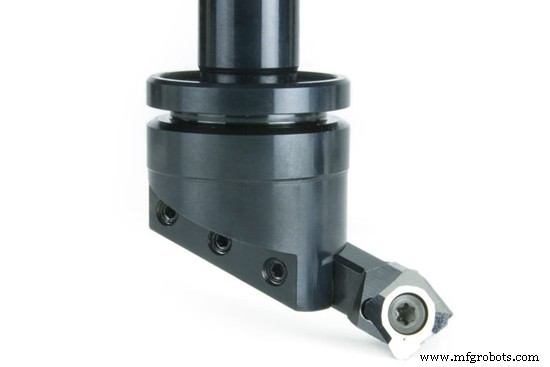
刀体+刀片,单/双刃,浅切/宽切。双刃覆盖面更大。功能近似面铣刀但成本更低。
锥孔铣刀/内倒角刀
管状外形似倒置立铣刀,用于加工成型圆角与尖点。
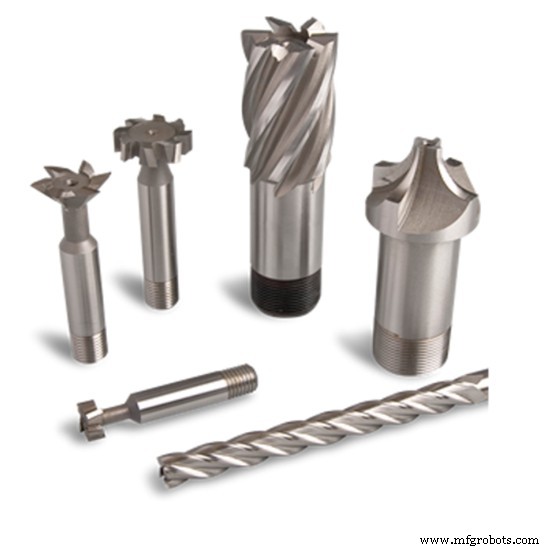
其他:铰刀、盘铣刀、螺纹铣刀、渐开线齿轮铣刀等。
钻削刀具(钻头)
配合麻花钻/铣床钻孔,利用刃带与锥尖成孔。典型分类:
中心钻
预打定位基准孔,引导后续钻头扩孔。
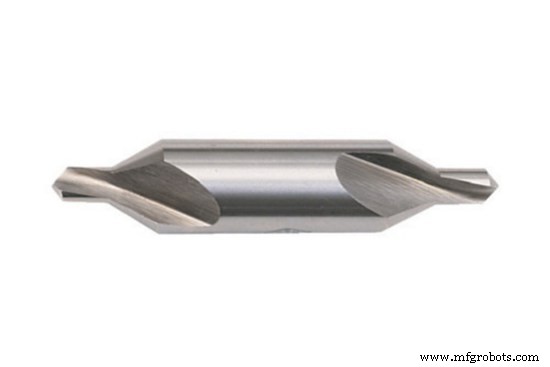
排屑钻/深孔钻
中心钻后接续,加工更大更深孔。
麻花钻
通用钻孔,精度要求不高场景。
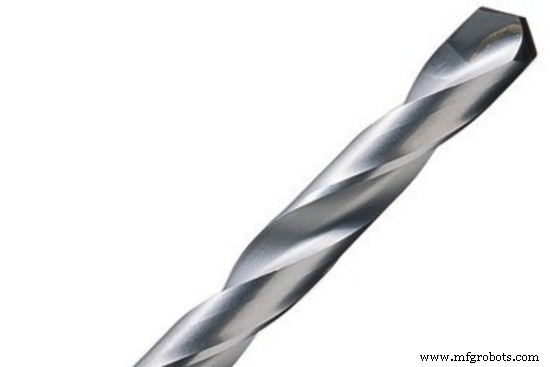
钻削刀具常归属铣削刀具子类。
磨削刀具
配合砂轮修光表面,精度极高。核心仅磨料砂轮一种。
刀具材质决定切削参数上限
铁律:刀具材质硬度必须高于工件。常见材质:
碳钢
Si-Mn-C系,最廉价但耐用性差,熔点200℃,不可重切削,仅切泡沫/塑料等软材。
高速钢(HSS)
W-Mo-Cr系,耐用性强,熔点600℃,适重切削高热场景。
硬质合金
碳化物+Ti/Ta/W金属基,耐温超HSS,但脆性大易崩刃,寿命受限,多用于精加工。
切削陶瓷
硬度榜首,耐腐蚀耐高温,可切最硬工件。但同硬质合金易崩裂,极少用作常规刀具。
主流刀具涂层及特性
涂层强化硬度、寿命、耐温。常见:
- TiN氮化钛:早期通用涂层,提硬度/热稳定/耐磨/中等抗氧化,现有更优变体
- CrN氮化铬:补TiN短板,增硬、耐腐蚀、强化热强度,适高热场景
- AlTiN/超寿命TiN:Al含量~65%(TiAlN仅40%),大幅提升耐热性
- TiCN碳氮化钛:含碳改善硬度润滑,但工作温低不耐高温
选型五大决策维度
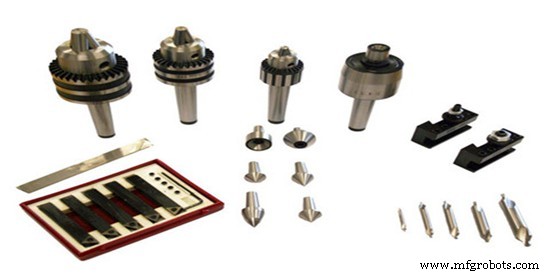
- 工件材质:刀具硬度>工件硬度,先测工件硬度再选材
- 刀具基体材质:长寿命耐高温选HSS,切超硬铸铁选陶瓷
- 刃数:刃多进给快,但过多致屑堵塞,求最优平衡
- 加工工艺类型:工艺决定候选刀具池,部分刀具跨工艺通用
- 涂层:影响性能与成本,如TiN增硬但贵,追求低成本需权衡
没有刀具就没有加工
CNC刀具不可或缺,选对才能无忧生产。与其纠结选型,不如外包给专家。WayKen是您的CNC加工一站式专家:铣/车/钻/EDM全覆盖,原型到小批量高品质交付。行业领先交期与极具竞争力价格。立即获取报价,12小时内响应!
常见问题
有通用万能刀具吗? 无单一刀具覆盖所有工艺,建议按工艺专用选型以获最佳结果。
最佳刀具材质? 视工艺而定,HSS在价格与硬度间平衡最优。
涂层必要吗? 非必需但强化性能,无涂层寿命通常较短。
数控机床