


治具与夹具:制造卓越的关键差异与设计洞察
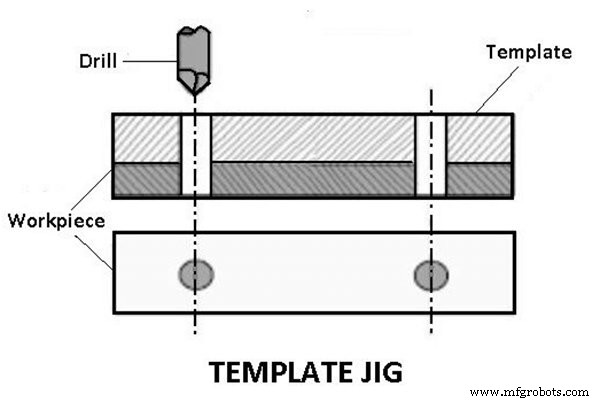
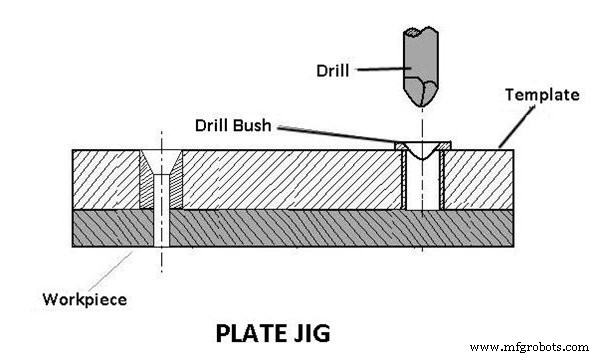
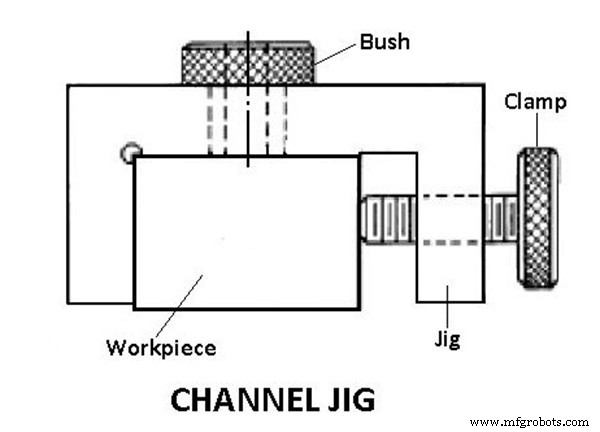
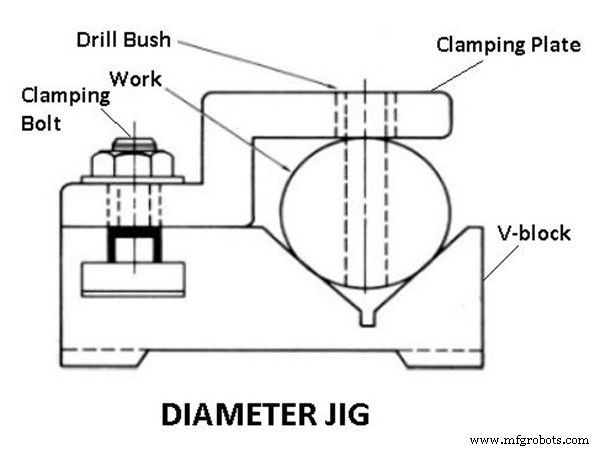
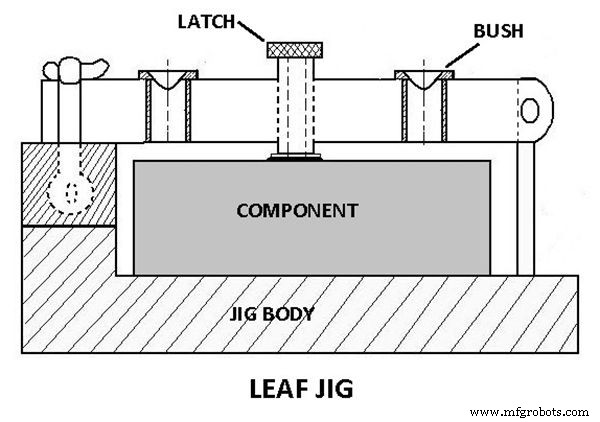
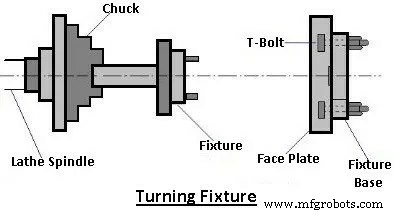
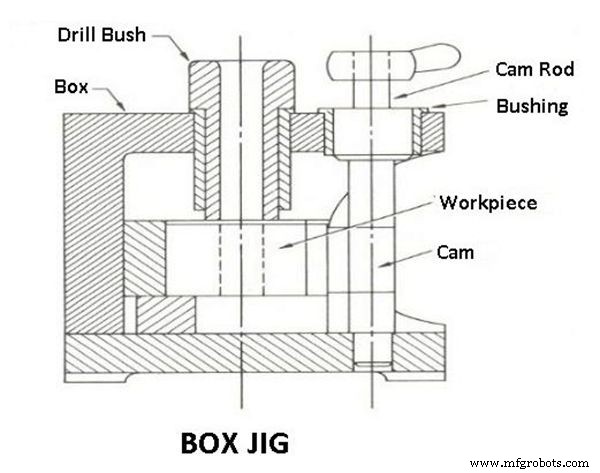
治具和夹具有什么区别?它们常一起出现。然而,尽管目的相似,它们不可互换。考察它们如何提升制造质量、降低生产成本、实现自动化,有助于更好地理解各制造技术的细微差别。 精益生产系统、单元制造、单分钟换模、节拍时间分析等创新制造概念已引入生产流程。这些创新方法需要一批高效、低成本的工具和工装夹具。继续阅读了解治具与夹具的区别。 治具是生产过程中用于夹持和定位工件、引导切削刀具的工具。 换言之,治具夹持工件并引导刀具,提高制造零件的可重复性、精度和生产率。 钻孔治具是常见治具例子。它们引导钻头在指定位置钻孔。使用钻孔治具显著提升制造速度。 以下是治具类型: 最简单的是模板治具。带两个孔的板作为待加工零件的模板并固定其上。模板孔作为钻头引导,工件孔按与模板孔相同相对位置钻削。 角板治具用于改进模板治具,在模板表面增加钻孔。板式治具钻削大型零件时可保持精确孔距。 槽式治具横截面呈槽形。旋转滚花旋钮在槽内定位和夹紧工件。钻套作为刀具引导。 直径治具可钻削圆柱形或球形工件上的径向孔。 借助治具上的叶片可实现装卸。 环形治具用于钻削圆形法兰件。工件牢固固定在钻床主体上,通过钻套引导刀具钻孔。 此类治具呈箱状设计,工件在其中紧固,可同时从多个角度钻削或加工。 夹具是制造工具,使生产过程自动化。在自动化工业流程中,很难找到没有夹具的。夹具在焊接和装配过程中夹持和引导汽车。 例如,汽车装配线必不可少。为检查制造工艺质量,也可用夹具固定产品,配合光学或激光扫描检测。在生产车间几乎不可能不遇到各种夹具。 车床有典型夹持装置如卡盘、集管器、顶尖、芯轴或面板,易于夹持规则工件。但异形零件夹持是挑战。 简单异形项目可用四爪卡盘或成形软爪夹持。相反,复杂形状工件需借助车削夹具固定。这些夹具通常固定在主轴鼻端或面板上。 工件由铣削夹具固定,常固定在主轴鼻端或面板上。工作台相对铣刀移动定位以达成预期结果。工序开始前,工件置于夹具基座并夹紧。 各类拉床上用这些夹具定位、夹持、支撑工件,进行键槽拉削、孔拉削等操作。夹板作为夹具进行内拉式孔拉削。 磨床采用各种夹具在磨削过程中定位、夹持、支撑工件。卡盘、芯轴等夹持装置可与这些夹具配合使用。 此夹具结构无需像铣削夹具那样坚固,因其不承受铣削夹具所受重切削负荷。 多个零件须在不同表面加工,使其加工表面或形状均匀分布。为尽可能加工更多表面,这些元件须相应次数分度。合适的分度机构内置于夹持装置(治具或夹具)中。包含可用于分度数据装置的夹具称为分度夹具。 攻丝夹具设计用于夹持和稳定相同工件,在钻孔中切削内螺纹。异形和不平衡零件在批量攻丝时总需专用夹具。 同时夹持两个相同零件并允许在两个不同工位同时加工的夹具称为双工位夹具。 焊接夹具旨在防止焊接过程中焊接结构变形,因其夹持和支撑各组件。夹紧须轻而坚固,夹紧部件须离焊接区足够远。为承受焊接力,夹具必须极其坚固刚性。 这些装置旨在将装配各零件固定在正确相对位置。 治具vs夹具,区别何在?大批量生产过程中主要用两种工具:治具和夹具。人们常误将两名词作为同义词,实则功能不同。 治具引导切削刀具至工件预定位置。夹具用于支撑和定位工件。与治具不同,夹具不在工件上固定刀具。 与夹具相比,治具更紧凑,承受高切削和振动压力时需更少重量保持稳定。与夹具不同,治具视任务可手持或固定在工作台,无需额外工具。 精心选择治具和夹具将通过实现平稳操作、简化生产、快速工序转换,显著提高制造经济性。治具和夹具帮助弥补CNC机床加工零件的局限。它们设计用于提供安全安装,并在加工过程中保持零件位置可靠性。以下描述定制CNC加工中工装和夹具的不同作用: 治具和夹具主要目的之一是加工过程中提供零件安全安装。它们按特定加工零件定制设计。当零件需以特定角度夹持或特定形状夹紧时,提供定制零件夹持。 可靠定制夹具对防止因颤动和刀具拉出导致的非预期不准确至关重要。用作零件夹持的夹具例子包括虎钳、卡盘、顶尖、铣削夹具、各种压板。 治具和夹具的一个作用是加工时保护工件。它们对保持所需表面光洁度和适当跳动极有帮助。 套筒、衬套、遮蔽夹具常为表面光洁度受控的定制零件设计。这是为保护成品表面免受工件不同加工工序产生的金属屑/切屑影响。此外,定制加工中心专门针对总跳动有严格要求的定制零件设计。 治具和夹具在保持尺寸和位置精度方面至关重要。它们在加工过程中将工件固定在正确位置和方向。因此,夹具成为在工艺中引入防呆设计以最小化人为因素错误的便捷方式。 夹具通过销、夹具、平面和紧固件约束工件自由度,控制位置、方向和稳定性。平面支撑零件,夹具允许可调安装且可拆卸,销为特定特征提供精确位置控制。 定制零件加工中,孔、槽等特征在特定位置受控,因安装限制可能难以加工,因此设计夹具。夹具是加工困难零件特征最可靠方式。 夹具使多个定制零件加工同时保持质量成为可能。确保零件间质量一致。需一致性控制的特征例子包括平面度、平行度、垂直度。 夹具是消除装夹时繁琐检查过程的好方法。为特定零件设计的夹具使整个CNC过程成为即插即用操作。操作员工作仅是装载工件,因所有必要位置控制和零件基准已在夹具内管理。许多CNC加工制造商在工艺中采用此法,为其他增值工序节省宝贵装夹时间。减少装夹时间的夹具例子包括SMED(单分钟换模)夹具、铣削夹具、软爪、六角铣削夹具等。 治具和夹具设计前的准备原始信息包括: 治具夹具设计通常结构单一,给人结构不复杂印象,尤其是液压夹具流行,使原有机械结构大幅简化,但设计过程若不细致考虑必导致不必要麻烦。因此设计治具夹具需考虑以下要点:什么是治具?
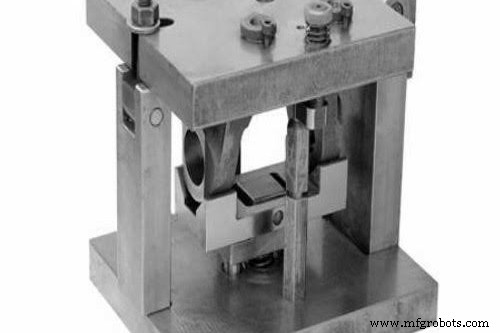
治具类型
1. 模板治具
2. 板式治具
3. 槽式治具
4. 直径治具
5. 叶片治具
6. 环形治具
7. 箱式治具
什么是夹具?
夹具类型
1. 车削夹具
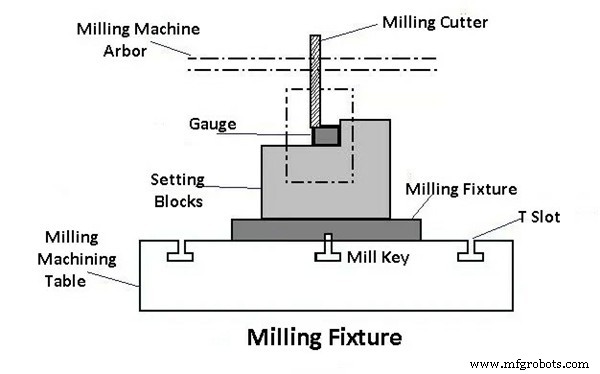
2. 铣削夹具
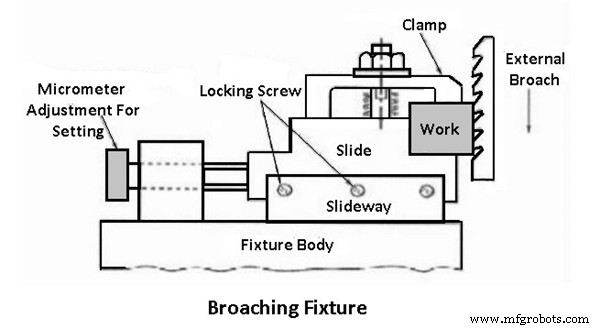
3. 拉床夹具
4. 磨削夹具
5. 镗削夹具
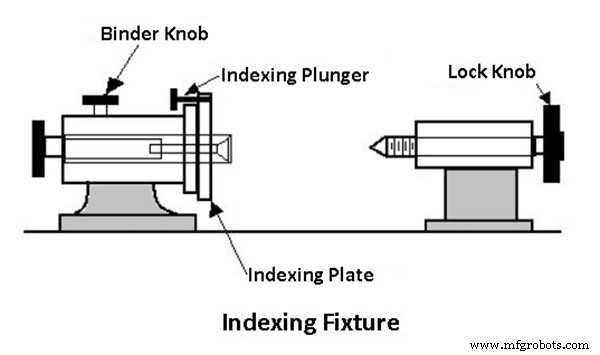
6. 分度夹具
7. 攻丝夹具
8. 双工位夹具
9. 焊接夹具
10. 装配夹具
治具与夹具:有何区别?
为什么治具和夹具在CNC加工中很重要?
1. 零件夹持
2. 零件保护
3. 位置控制/防呆设计
4. 零件一致性
5. 减少装夹时间
治具和夹具制作的基本方法与步骤
治具和夹具的设计考量
数控机床