


精通 CNC 圆弧插补编程:R 半径法详解 (第 2 部分)
《圆弧插补概念与编程》系列第 2 部分,详解圆弧插补编程所需的五要素,重点讲解如何使用 R (半径) 参数编程圆弧。
系列文章导航
- 第 1 部分:圆弧插补基本概念
- 第 2 部分:R 半径法编程 (本文)
- 第 3 部分:I J K 圆心矢量法编程
- 第 4 部分:未知半径圆弧编程
- 第 5 部分:综合编程实例
- 第 6 部分:应用与练习
圆弧插补所需的五大要素
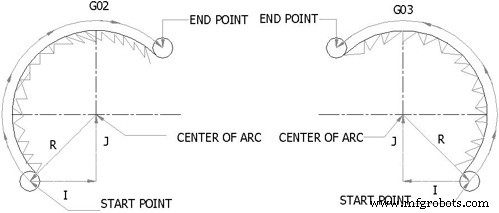
| 要素 | 对应指令/参数 |
|---|---|
| 平面选择 | G17 = XY 平面 G18 = ZX 平面 G19 = YZ 平面 |
| 圆弧起点坐标 | X, Y, Z |
| 旋转方向 | G02 = 顺时针圆弧 G03 = 逆时针圆弧 |
| 圆弧终点 | G90 绝对值:X,Y,Z G91 增量值:X,Y,Z |
| 圆心定义方式 | R 法:直接给半径 R I J K 法:给圆心相对起点矢量 I = X 向矢量 J = Y 向矢量 K = Z 向矢量 |
由此可知,指定圆弧圆心有两种等价方式:R 半径法 与 I/J/K 圆心矢量法。
R 半径法详解
R 法最简便:只需给出终点坐标 (X,Y) 与半径 R 值。控制器自动计算圆心。
关键判据:起点到终点的圆心角 ≤ 180° 时,R 取 正值;> 180° 时,R 取 负值。
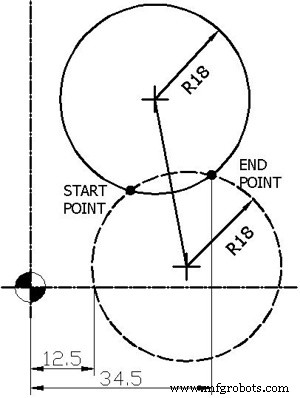
如图,虚线圆与实线圆相交于两点 (黑点)。
若刀具沿虚线圆顺时针从起点移至终点,圆心角 < 180°,G90 绝对模式下代码为:
G02 X34.5 Y20 R18 F100
若刀具沿实线圆顺时针从起点移至终点,圆心角 > 180°,代码为:
G02 X34.5 Y20 R-18 F100
激活圆弧插补指令时,当前激活的运动模式 (通常为 G00、G01 或固定循环) 会自动取消。
G90 与 G91 模式下的 R 法区别
- G90 X__ Y__ : 终点在工件坐标系中的绝对坐标
- G91 X__ Y__ : 终点相对于起点的带符号增量
- R__ : 圆弧半径 (正负按圆心角判定)
系列文章导航 (同页首)
数控机床
- 先进排样软件大幅提升钣金加工与切割效率
- CNC圆弧编程实战:I/K参数逐步讲解G代码练习
- CNC G02顺时针圆弧插补——实战G代码编程实例
- CNC程序实例:G03逆时针圆弧插补——揭秘加工数学原理
- 精通CNC G02/G03圆弧插补:分步实例教学指南
- CNC圆弧插补教程:精通G02/G03 G代码
- CNC G02顺时针圆弧插补:新手友好样本程序
- Sinumerik 840/840C L930 圆形凹槽铣削循环参数详解与编程指南
- G71 螺栓孔圆弧指令详解:CNC 铣削圆弧阵列钻削编程指南
- 精通 CNC 圆弧插补编程:G02 与 G03 连续圆弧实例
- DIN 66025 标准:NC 编程代码综合指南
- C++编程基础:什么是C++及其重要性