


Citizen Cincom E32 IV CNC加工完整G/M代码参考表
Citizen Cincom E32 IV G代码与M代码速查表,供CNC机床操作员与程序员参考。
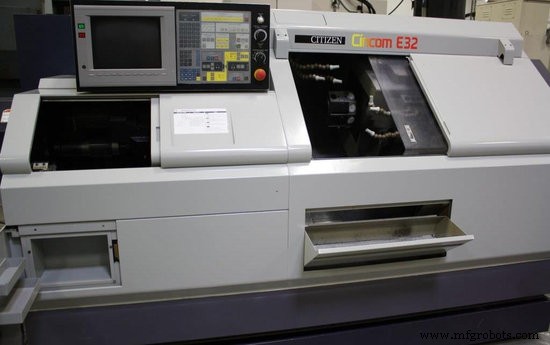
G代码
| G代码 | 功能 |
|---|---|
| G00 | 快速移动 |
| G01 | 线性插补 |
| G02 | 圆弧插补(顺时针) |
| G03 | 圆弧插补(逆时针) |
| G04 | 暂停/延时 |
| G28 | 参考点返回 |
| G32 | 螺纹切削 |
| G50 | 坐标系设定 |
| G90 | 纵向车削固定循环 |
| G92 | 螺纹切削固定循环 |
| G94 | 端面车削固定循环 |
| G96 | 恒线速控制 |
| G97 | 恒线速控制取消 |
| G98 | 每分钟进给 |
| G99 | 每转进给 |
G代码宏程序
| G代码 | 功能 |
|---|---|
| G201 | 成品分离指令 |
| G210 | Y轴加工模式开启(仅E32IV) |
| G211 | Y轴加工模式关闭(仅E32IV) |
| G500 | 坐标系偏移关闭 |
| G501 | 坐标系偏移开启 |
| G710 | 双刀塔指令 |
| G711 | 选择刀塔1 |
| G712 | 选择刀塔2 |
| G720 | 双鞍座加工指令 |
| G721 | C轴交叉取消 |
| G722 | C轴交叉指令 |
| G730 | 背面/正面同步加工指令 |
| G740 | 三通道同步加工指令 |
| G750 | 接料/中心托料加工指令 |
| G999 | 末程序执行 |
特殊G代码
| G代码 | 功能 |
|---|---|
| G12.1 | 铣削插补(选配) |
| G13.1 | 铣削插补取消(选配) |
| G113 | 主轴与刀具主轴同步取消(E32IV除外为选配) |
| G114.1 | 主轴同步(选配) |
| G114.2 | 刀具主轴同步I(E32IV除外为选配) |
| G114.3 | 刀具主轴同步II(E32IV除外为选配) |
| G115 | 起始位置排队(类型1) |
| G116 | 起始位置排队(类型2) |
| G117 | 轴移动过程中杂项指令输出 |
| G125 | 控制轴同步 |
| G700 | 取消加工指令 |
M代码
| M代码 | 功能 |
|---|---|
| M00 | 程序停止 |
| M01 | 选择性停止 |
| M02 | 单循环停止(单循环模式下停止机床) |
| M03 | 主轴正转 |
| M04 | 主轴反转 |
| M05 | 主轴停止 |
| M06 | 夹头夹紧 |
| M07 | 夹头松开 |
| M08 | 短程序插入开启(启动棒料尾部切断程序) |
| M09 | 短程序插入关闭(结束棒料尾部切断程序) |
| M10 | 顶针前进(后侧顶针杆前进) |
| M11 | 顶针后退(后侧顶针杆后退) |
| M13 | 长工件夹头夹紧 |
| M14 | 长工件夹头松开 |
| M15 | 后夹头夹紧 |
| M16 | 后夹头松开 |
| M18 | 主轴零点返回与C轴挡块开启(C轴控制准备) |
| M20 | 复位C轴选择(结束C轴控制) |
| M23 | 后主轴正转 |
| M24 | 后主轴反转 |
| M25 | 后主轴停止 |
| M31 | 刀塔转速选择(低速摆动) |
| M32 | 工件分离器前进(后侧) |
| M33 | 工件分离器后退(后侧) |
| M46 | Y轴离合器断开(允许轴运动) |
| M47 | Y轴离合器接合(仅Y=0时使用) |
| M50 | 后接料不良检测(切断后低速旋转主轴设定M50) |
| M51 | 刀具断裂检测(通过开关检测刀具) |
| M52 | 冷却液开启 |
| M53 | 冷却液关闭 |
| M54 | 送料机停止(换料时使用) |
| M55 | 送料机换料开始(启动棒料更换) |
| M56 | 产品计数 |
| M61 | 外部M代码1 |
| M62 | 外部M代码2 |
| M63 | 外部M代码2 |
| M64 | 外部M代码4 |
| M65 | 外部M代码5 |
| M72 | 后主轴气吹开启 |
| M73 | 后主轴气吹关闭 |
| M74 | C轴零点减速虚拟计时器(配合M74G28H1使用) |
| M75 | 后主轴扭矩控制(L)开启(额定扭矩25%,同M123) |
| M77 | 等待主轴同步结束 |
| M78 | 后主轴分度 |
| M79 | 后主轴分度关闭 |
| M80 | 1号刀具主轴正转 |
| M81 | 1号刀具主轴反转 |
| M82 | 1号刀具主轴停止 |
| M83 | 2号刀具主轴正转 |
| M84 | 2号刀具主轴反转 |
| M85 | 2号刀具主轴停止 |
| M88 | 干涉检查关闭(复位) |
| M89 | 干涉检查开启 |
| M94 | 后主轴波动检测开启 |
| M95 | 后主轴波动检测关闭 |
| M96 | 主轴波动检测开启 |
| M97 | 主轴波动检测关闭 |
| M98 | 子程序调用 |
| M99 | 程序返回 |
| M123 | 后主轴扭矩限制(H)开启(主轴与后主轴同步切断时,防止因旋转误差导致工件在夹头打滑) |
| M124 | 后主轴扭矩限制关闭 |
| M125 | Citizen内部宏程序使用 |
| M126 | Citizen内部宏程序使用 |
| M127 | Citizen内部宏程序使用 |
数控机床
- CNC 控制代码精通:M 代码与 G 代码详解
- 选购CNC雕刻机:三轴、四轴、五轴区别全解析
- CNC 机床主轴选择全指南:机加工人员必读
- 法国客户选定1530-3S四轴气动三主轴CNC建立长期合作
- 三轴vs四轴CNC雕刻机:加工模式与应用差异全解析
- 精通CNC M代码:全面入门指南
- Haas 铣床 M 代码完整指南:功能、设置与用法
- Tormach CNC M 代码完整指南:M0–M9 核心功能详解
- 主轴预热程序: 确保高速加工的最佳性能
- Mach3 M 代码完整指南:CNC 加工必备参考
- Fagor 8055/8055i G 代码与 M 代码完整编程指南
- Citizen Cincom:全球领先CNC瑞士型自动车床与车削中心