


Sherline数控G代码与M代码综合参考指南
适用于Sherline数控铣床/车床的完整G代码M代码列表,供数控操作人员参考。
更多Sherline数控内容:
- Sherline数控车床主要部件解析
- Sherline数控铣床主要部件解析
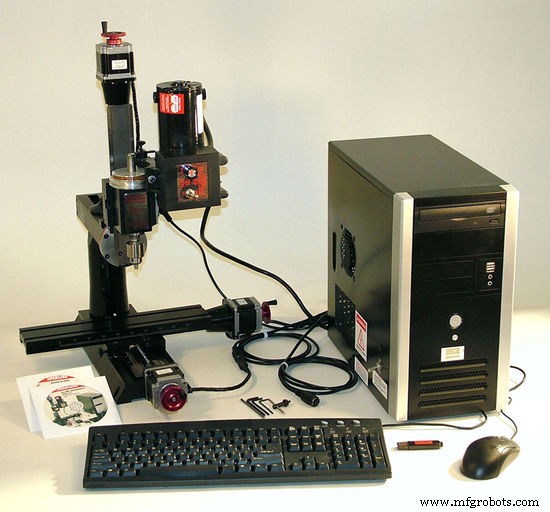
Sherline G代码
| G代码 | 功能 |
|---|---|
| G00 | 快速移动(快速定位) |
| G01 | 进给移动(线性插补) |
| G02 | 顺时针移动(圆弧/螺旋插补顺时针) |
| G03 | 逆时针移动(圆弧/螺旋插补逆时针) |
| G04 | 停顿时间 |
| G08 | 样条平滑开启 |
| G09 | 精确停止检查,样条平滑关闭 |
| G10 | 带减速停止的线性进给受控移动 / 坐标系原点设定 |
| G11 | 受控减速停止 |
| G17 | XY平面 |
| G18 | XZ平面 |
| G19 | YZ平面 |
| G20 | 英寸制选择 |
| G21 | 毫米制选择 |
| G28 | 返回间隙平面 |
| G33 | 螺纹加工(车床) 注:因主轴与轴不同步,G33和G33.1在Sherline数控铣床/车床上不可用。 |
| G35 | 下一行跳过错误检查 |
| G40 | 刀具补偿关闭 |
| G41 | 刀具补偿左侧 |
| G42 | 刀具补偿右侧 |
| G43 | 刀具长度补偿 - 负方向 |
| G44 | 刀具长度补偿 - 正方向 |
| G49 | 刀具长度补偿取消 |
| G53 | 取消工件坐标偏移 |
| G54-G59 | 工件坐标偏移1-6 |
| G59.1 | 使用预设工件坐标系7 |
| G59.2 | 使用预设工件坐标系8 |
| G59.3 | 使用预设工件坐标系9 |
| G61 | 样条轮廓缓冲模式关闭 |
| G64 | 样条轮廓缓冲模式开启 |
| G65 | 铣削矩形凹槽 |
| G66 | 铣削圆形凹槽 |
| G67 | 平面铣削 |
| G68 | 铣削圆角矩形凹槽 |
| G70 | 英寸模式 |
| G71 | 毫米模式 |
| G74 | 深孔钻削(车床) |
| G80 | 取消运动模式(含固定循环) |
| G81 | 钻削固定循环 |
| G82 | 带停顿钻削固定循环 |
| G83 | 断屑钻削固定循环(深孔钻削) |
| G84 | 攻丝循环(右旋攻丝固定循环) |
| G85 | 镗削循环1(镗削、无停顿、进给退刀) |
| G86 | 镗削循环2(镗削、主轴停止、快速退刀) |
| G87 | 背镗固定循环 |
| G88 | 镗削循环3(镗削、主轴停止、手动退刀) |
| G89 | 镗削循环4(镗削、停顿、进给退刀) |
| G90 | 绝对模式 |
| G91 | 增量模式 |
| G92 | 原点复位(偏移坐标系) |
| G92.2 | 取消偏移坐标系 |
| G93 | 反时间进给模式 |
| G94 | 每分钟进给模式(车床)默认 |
| G95 | 每转进给模式(车床) |
| G96 | 恒表速开启(车床) |
| G97 | 恒表速关闭(车床) |
| G98 | 固定循环初始平面返回 |
Sherline M代码
| M代码 | 功能 |
|---|---|
| M00 | 程序停止 |
| M01 | 可选程序停止 |
| M02 | 程序结束 |
| M03 | 主轴顺时针开启、激光、火焰、电源开启 |
| M04 | 主轴逆时针开启 |
| M05 | 主轴停止、激光、火焰、电源关闭 |
| M06 | 换刀 |
| M08 | 冷却液开启 |
| M09 | 冷却液关闭 |
| M10 | 预留刀具高度偏移 |
| M13 | 主轴开启、冷却液开启 |
| M26 | 启用B轴自动夹紧 |
| M27 | 禁用B轴自动夹紧 |
| M30 | 宏程序使用时程序结束 / 程序结束、托盘交换、复位 |
| M48 | 启用转速和进给倍率 |
| M49 | 禁用转速和进给倍率 |
| M60 | 托盘交换和程序停止 |
| M91 | 读数显示增量 |
| M92 | 读数显示绝对 |
| M97 | 跳转至行号 |
| M98 | 跳转至宏程序或子程序 |
| M99 | 从宏程序或子程序返回 |
| M100 | 机床零点复位 |
| M199 | 程序中段启动 |
地址字
| 地址 | 说明 |
|---|---|
| D | 刀具半径补偿号 |
| F | 进给速度 |
| G | 通用功能 |
| H | 刀具长度偏移 |
| I | 圆弧X轴偏移 / G87循环X偏移 |
| J | 圆弧Y轴偏移及G87循环Y偏移 |
| K | 圆弧Z轴偏移及G87循环Z偏移 |
| L | 固定循环重复次数及G10配合键 |
| M | 杂项功能 |
| N | 程序段号 |
| O | 子程序 |
| P | G04停顿时间及固定循环、G10配合键 |
| Q | G83固定循环进给增量 |
| R | 圆弧半径、固定循环平面 |
| S | 主轴转速 |
| T | 刀具选择 |
| X | 机床X轴 |
| Y | 机床Y轴 |
| Z | 机床Z轴 |
| (...) | 注释(括号内文字非程序部分,辅助操作员理解) |
数控机床
- 精通CNC M代码:全面入门指南
- 全面掌握G90车削循环:CNC粗车与多功能应用指南
- G81钻削循环配合G91增量模式:重复钻孔实战案例
- LinuxCNC 完全指南:G/M 代码、操作符、函数与常见错误详解
- Anilam 4200T CNC 车床控制系统:G 代码功能大全
- GSK 980TDb 车削系统 G 代码完整参考手册
- 西门子 Sinumerik 808D ISO 模式 G 代码完整参考指南
- Tormach CNC M 代码完整指南:M0–M9 核心功能详解
- 大隈数控铣床 G 代码与 M 代码综合指南
- 数控铣床与车床 G 代码 M 代码综合参考指南
- Mach3 M 代码完整指南:CNC 加工必备参考
- NCT 201 G 代码完整参考:车床与铣床