


西门子Sinumerik CYCLE86钻削循环2:定向主轴停止与精密退刀
Sinumerik CYCLE86 Bore 2
在CYCLE86"Bore 2"循环中,到达钻深时执行定向主轴停止。刀具随后以快速移动到达编程的返回位置,再移动到返回平面。
仅当指定钻削主轴技术上支持位置控制主轴模式时,才可使用CYCLE86循环。
编程格式
CYCLE86 (RTP, RFP, SDIS, DP, DPR, DTB, SDIR, RPA, RPO, RPAP, POSS)
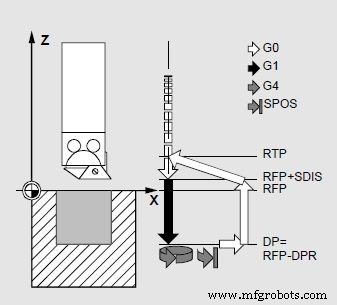
参数详解
| 参数 | 说明 |
|---|---|
| RTP | 返回平面(绝对坐标) |
| RFP | 参考平面(绝对坐标) |
| SDIS | 安全距离(无符号输入) |
| DP | 最终钻深/长孔深/槽深/型腔深(绝对坐标) |
| DPR | 相对参考平面的最终深度(无符号输入) |
| DTB | 最终钻深停顿时间(断屑用) |
| SDIR | 旋转方向:3(M3)、4(M4) |
| RPA | 活动平面横坐标返回路径(增量带符号) |
| RPO | 活动平面纵坐标返回路径(增量带符号) |
| RPAP | 垂直轴返回平面(增量带符号) |
| POSS | 循环中定向主轴停止位置(度) |
关键特性
- 定向主轴停止:主轴停在精确角度(POSS),便于刀具避让或对刀
- 两段式退刀:先在加工平面内移动(RPA,RPO),再垂直移动(RPAP)
- 避免刀具与工件干涉,适合深孔、盲孔精加工
- 要求主轴具备C轴功能或位置控制能力
CYCLE86是Sinumerik系统中功能最全、控制最精确的钻削循环之一。
数控机床
- 精通Sinumerik 840D系统变量命名规则:技巧与最佳实践
- 精通SINUMERIK Operate:铣/车/多任务加工完整用户指南
- 精通西门子Sinumerik 840D CNC编程:高级螺纹循环专家指南
- 掌握Sinumerik 840D操作面板:全功能键位详解指南
- CNC参考点返回详解:精准归零与定位核心原理
- 免费下载西门子 SINUMERIK 808D PC 仿真软件:全功能 60 天试用可延期
- 精通 Haas M99:子程序返回与循环控制全解析
- 免费下载 Siemens Sinumerik 808D CNC 控制器全套手册
- G28 参考点返回:CNC 车床高效复位指令详解
- Siemens Sinumerik 802D SL 螺纹循环 CYCLE97 编程全攻略
- 理解西门子 Sinumerik RET 指令:可指定返回目标的子程序结束
- 理解西门子 Sinumerik REPOS 模式:功能与优势