


西门子Sinumerik CYCLE84刚性攻丝循环:精密螺纹加工
Sinumerik CYCLE84刚性攻丝循环
CYCLE84无需浮动攻丝刀柄即可加工螺纹底孔。仅当钻削主轴具备位置控制主轴模式能力时适用。
编程格式
CYCLE84(RTP, RFP, SDIS, DP, DPR, DTB, SDAC, MPIT,PIT, POSS, SST, SST1)
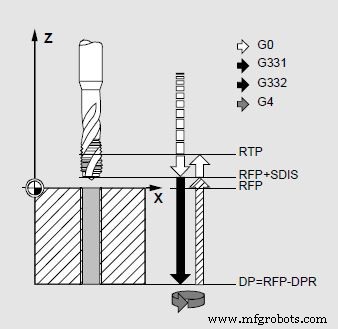
参数详解
| 参数 | 说明 |
|---|---|
| RTP | 返回平面(绝对坐标) |
| RFP | 参考平面(绝对坐标) |
| SDIS | 安全距离(无符号输入) |
| DP | 最终攻丝深度(绝对坐标) |
| DPR | 相对参考平面的攻丝深度(无符号输入) |
| DTB | 底部停顿时间(断屑用) |
| SDAC | 循环结束后旋转方向:3、4或5 |
| MPIT | 螺距规格:3(M3)到48(M48) |
| PIT | 螺距值:0.001-2000.000 mm |
| POSS | 循环中定向主轴停止位置(度) |
| SST | 攻丝转速 |
| SST1 | 退刀转速 |
CYCLE84 vs CYCLE840对比
| 特性 | CYCLE84(刚性) | CYCLE840(浮动) |
|---|---|---|
| 刀柄要求 | 刚性刀柄 | 浮动攻丝刀柄 |
| 主轴要求 | 位置控制模式(C轴) | 普通主轴即可 |
| 同步精度 | 极高(微米级) | 依赖浮动刀柄补偿 |
| 适用螺纹 | 高精度、小规格 | 通用、大规格 |
| 参数数量 | 12个 | 11个 |
现代加工中心多配备C轴主轴,CYCLE84刚性攻丝已成主流选择。
数控机床
- 西门子Sinumerik 840D CYCLE97:圆柱/锥螺纹高精度车削循环
- 西门子 Sinumerik 840D/810D 刚性攻丝编程:G331/G332 代码详解
- Sinumerik 840D CYCLE81 钻孔/定心循环编程完全指南
- Fanuc G84 刚性啄钻攻丝循环:深孔攻丝专家指南
- G74 左手/反向攻丝循环:CNC 编程完整指南
- 精通 G84 攻丝循环:实用 CNC 编程指南
- Siemens Sinumerik G63:浮动攻丝刀柄攻丝实战指南
- 综合 CNC 程序演示:G81 钻削与 G84 攻丝循环完整应用
- Sinumerik L93 槽加工循环:沟槽加工 CNC 程序实例
- Sinumerik L93 槽加工循环:810/820T 精密开槽参数全解
- 优化螺纹切削:Siemens Sinumerik L97 循环全方位应用 (外/内/锥/横螺纹)
- ECS G84攻丝循环:铣床设置与优化指南