


等离子切割与激光切割:核心差异与应用场景选择指南
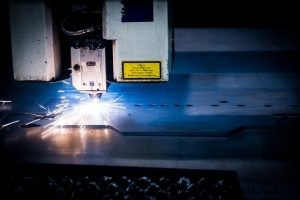
在金属加工中选择切割工艺时,深入理解等离子切割与激光切割在原理、性能及安全性上的差异至关重要。两者均具备高精度,但各有优势与适用场景。
激光切割:聚焦光能的精准切割
激光切割始于20世纪60年代中期,利用高度放大的光束聚焦至微米级光斑。计算机数控(CNC)系统引导光束运动,可实现复杂造型与严格公差。常见的三种激光类型包括:
- CO₂激光 —— 适用于多种有色金属及塑料的切割与雕刻。
- Nd:YAG激光 —— 能量密度高,适合切割较厚的铁基材料。
- Nd(钕)激光 —— 光束质量优异,适用于精密工件的精细切割。
因切割作用仅限于激光光斑,热影响区(HAZ)极小,几乎无熔渣产生。激光切割不产生电离气体,操作人员仅需标准护目镜防范反射光即可。
等离子切割:电离气体的高温熔切
等离子切割源于1950年代,利用等离子割炬产生电离气体电弧熔化金属。高压电极与气体流(常用氮气或氢气)经喷嘴加速,形成高达40,000°F(约22,000°C)的高温射流。与激光不同,等离子切割不依赖光束,而是利用电离气体的导电特性。
关键安全注意事项:
- 防弧光眼损伤 —— 强紫外辐射可致光性角膜炎。
- 良好通风 —— 必须控制火花与金属屑飞溅。
- 高温防护 —— 防护手套与围裙必不可少。
等离子切割在厚板上速度更快,对粗糙或带污染表面的适应性更强,但热影响区较大、熔渣较多。
如何选择合适工艺
- 激光切割 适合精密作业、精细细节及要求切边洁净的材料。
- 等离子切割 擅长厚板大批量生产,速度优于超精细加工。
两种方法均可靠,但选型需综合考虑材料类型、厚度、设计复杂度与产量。建议咨询专业加工商以确定最佳方案。
总结
尽管等离子与激光切割均能切割金属,但其核心原理截然不同——激光依赖聚焦光能,等离子依赖电离气体。理解这些差异有助于实现最佳加工效果、高效生产与安全作业。
工业设备