


等离子切割 vs 激光切割:如何为车间选择最佳技术
当今金属制造形切工艺琳琅满目:激光、数控冲床、水射流、等离子、氧燃料均可成车间核心工艺,但哪款适合您?前文《水射流能力定位》已概述各工艺基础,实战中最常对比的是激光与等离子切割,特别是高清等离子。究竟孰优孰劣?哪款匹配您的应用与预算?
本文将深度拆解两大工艺,给出新/二手设备预算参考,剖析优劣能力,助您精准选型。
共性特征
首先梳理共性:等离子与激光均为热切割,用极高热汽化(非熔化,温度更高)金属成粉尘。均使用高压工艺气体(N₂、O₂、压缩空气)辅助排渣改善切缘(建议配大功率螺杆空压机)。均需烟尘收集系统(等离子可用水床替代)。切割头均有喷嘴等耗材维持气流。均采用大幅面工作台(典型5×10英尺),切割头CNC运动加工静止工件(虽有变体,但主流机型皆此概念)。
共性止于此,接下来按能力、运行成本、工艺难度、新/二手投资预算逐一区分。
等离子切割
等离子切割基础:电流通过导电材料(钢、铝、不锈钢等)产生强电场即“等离子”场。等离子场温度超20,000°F,金属瞬间汽化。等离子系统可手持、轨道/机械化、CNC数控,本文聚焦CNC/机械化系统,手持等离子详见前文《等离子与氧燃料切割入门》。
切割金属,等离子在效率、价格、速度上难有对手。切缘较光滑、精度尚可、重复性稳定。但须明确:等离子系统由等离子电源、等离子割枪、运动控制系统(机床本体)三大独立部件组成,三者必须联调才能达最优。
等离子电源: 规格多样,以“安培数”定容量(如XPR-300即300A)。安培数代表切割能力。如前文《等离子与氧燃料燃烧效应》所述:“等离子电源切割能力通常为安培数一半。100A电源穿孔切割1/2英寸钢板,边缘起割可达5/8-3/4英寸;200A电源连续穿孔切割1英寸钢板,边缘起割可达1-7/8英寸。”
电源分普通空气等离子与高清(Hi-Def)电源,8万美元以上机械化设备多采用高清电源。空气等离子多用于手持切割。
等离子割枪: 配合电源,割枪头是精准切割关键。核心耗材:屏蔽帽、固定帽、电极、旋流环、喷嘴。耗材质量直接决定切割精度与切面光洁度,寿命按切割小时数与穿孔次数计算。
等离子切割机(机械化部分) 电源与割枪只能保证切缘质量,无法决定整体零件精度,精度纯取决于工作台/运动系统设计。
等离子优势:
- 设备投资低(全新入门<2万美元)
- 运行成本低($5-7/小时,压缩空气)
- 精度良好(最优0.015-0.020英寸)
- 倒角切割易实现
- 电源选型丰富、易替换升级
- 工艺“容错性”强
等离子劣势:
- 热加工(薄板易变形)
- 材料须导电
- 需清理挂渣
- 需精确枪高控制
- 铝、不锈钢难获优质切面
- 自动化程度普遍有限
激光切割
激光切割同样用高热汽化材料,但热源为放大光而非电流。LASER = LIGHT AMPLIFICATION STIMULATED BY EMITTED RADIATION,即利用辐射分裂光离子倍增强度产生高热。
同等离子,激光系统亦由三大独立系统构成:谐振腔(电源)、切割头、运动系统/工作台。
谐振腔: 早期CO₂谐振腔靠镜面、高压气体、射频发生器复杂放大光束,经复杂“光路传输系统”传输。今主流为数字化固态谐振腔,极少运动耗材,光纤传输放大光束至切割头。CO₂机型仍在产但逐步退出,因光纤固态设计更成熟、制造维护运行成本更低。
切割头: 光束最终聚焦成最强热点,同时供应工艺气体屏蔽高热、辅助汽化与排渣。切割头从简易手动聚焦(窄材料范围)到CNC自动聚焦(宽材料自动切换)。保持切割头洁净冷却至关重要,微小粉尘偏折高热光束即导致透镜过热速损。
运动系统: 同等离子,激光机床需高精运动系统,且通常极快:加速度3G+,快速速度超4,000英寸/分钟。
激光劣势:
- 投资成本高(24万美元起)
- 适用材料范围有限
- 切割头洁净冷却为头等大事
激光优势:
- 精度极高(单件0.005英寸、全行程0.025英寸典型值)
- 特定材料厚度下极速
- 易自动化集成
- 切缘质量卓越
- 无挂渣
等离子与激光抉择
下方为我方等离子激光双线供应商 Piranha Fab 提供的对比图表,涵盖基础到高阶系统的投资成本、预期产能与投资回报。图表非绝对准则,但为选型提供极佳参考。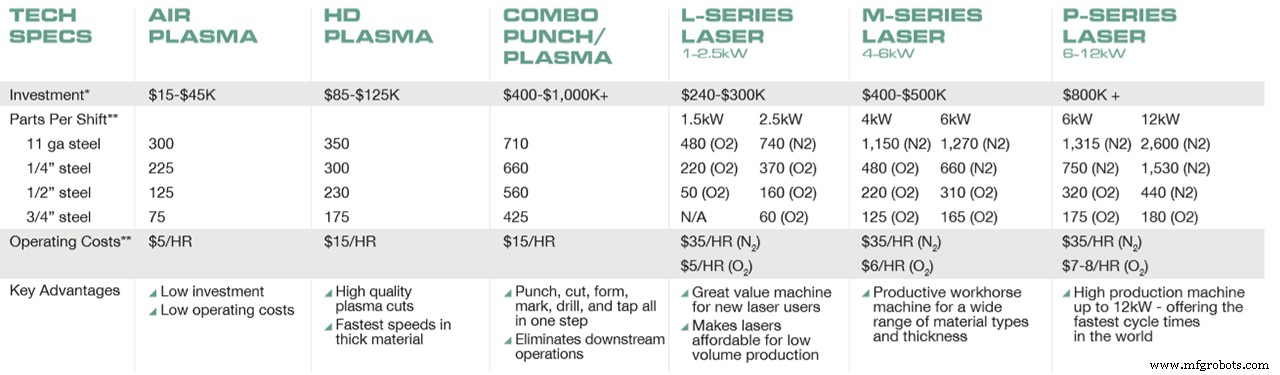
Southern Fabricating Machinery Sales Inc 精通等离子激光系统,助您决策并获取最适配方案。无论首购还是第十台,我们确保您在零件、工艺、应用与预算上获最大价值。浏览现货激光/等离子设备,或致电 813-444-4555、访问 www.southernfabsales.com 咨询。
工业设备