


消失模铸造与全模铸造:现代铸造厂的关键差异与优势
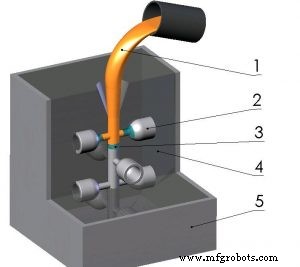
在气化型铸造领域,消失模铸造与全模铸造是生产复杂金属零部件的两大主流工艺。两者均依赖浇注熔融金属时模型气化的原理,但在模型材料、型砂构造及典型应用上存在显著差异。
什么是消失模铸造?
消失模铸造以发泡聚苯乙烯(EPS)为模型,置于型砂中。熔融金属浇注时,模型受热气化,留下的空腔瞬间被金属填充。该工艺免去了单独制芯或涂料步骤,可获得光滑表面和高尺寸精度。
什么是全模铸造?
全模铸造使用蜡模,外包覆型砂芯。浇注前蜡模完全烧尽,型砂作为型腔材料。该工艺可生产各种形状,模具成本低,是大批量复杂零件生产的常用方法。
关键差异
- 模型材料:泡沫 vs. 蜡。
- 型砂形式:均用型砂,但消失模依赖整箱型砂,全模则用型砂芯包裹蜡模。
- 表面光洁度:消失模可获近净成形表面,极少机加工;全模通常需后续抛光。
- 周期时间:消失模约 30–45 分钟,全模约 60–90 分钟。
- 成本:消失模适合小批量、高精度订单;全模在大批量生产中更具经济性。
消失模铸造优势
• 高精度——消除拔模斜度和分型线。
• 模具成本低——无需单独制芯。
• 快速换型——模型数小时即可制备。
• 表面洁净——表面质量常达成品标准。
全模铸造优势
• 量产可扩展——适合大批量生产。
• 合金适应性广——可铸铝、镁、青铜等多种合金。
• 废砂可回收——型砂可再生利用。
• 单件成本低——大批量下材料与人工成本更低。
工艺选择指南
需严格公差、复杂几何或极小批量时,通常选消失模;追求单件成本、几何要求相对简单的大批量生产,首选全模。
两工艺在航空航天、汽车、消费品领域均有成熟应用。据美国铸造协会统计,2023 年消失模铸造占美国铸造产量的 15%,凸显其在现代制造中的日益重要地位。
工业设备