


选择与优化散料固体喂料器以实现可靠生产
散料固体处理依赖两大核心喂料器类别:向工艺线提供精确进料率的计量喂料器,和从散料筒仓或料斗取料的储存-工艺喂料器。虽规模不同,其首要目的相同——确保一致、可预测的物料流动。
各喂料器类型的关键功能
- 计量喂料器 优先精度和稳定吞吐量,维持下游作业所需散料状态。
- 储存喂料器 聚焦控制卸料模式,管理储料器卸料区以避免偏析和回流。
为何螺旋喂料器在料斗卸料中出色
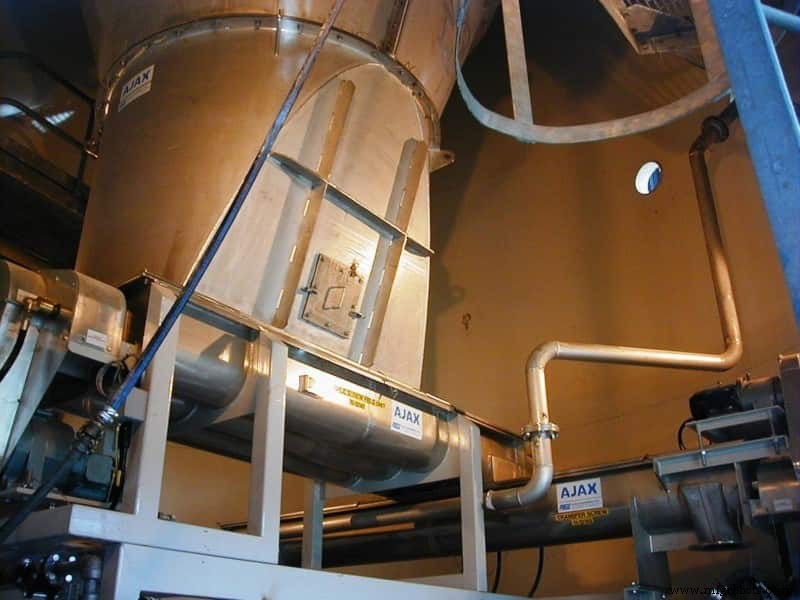
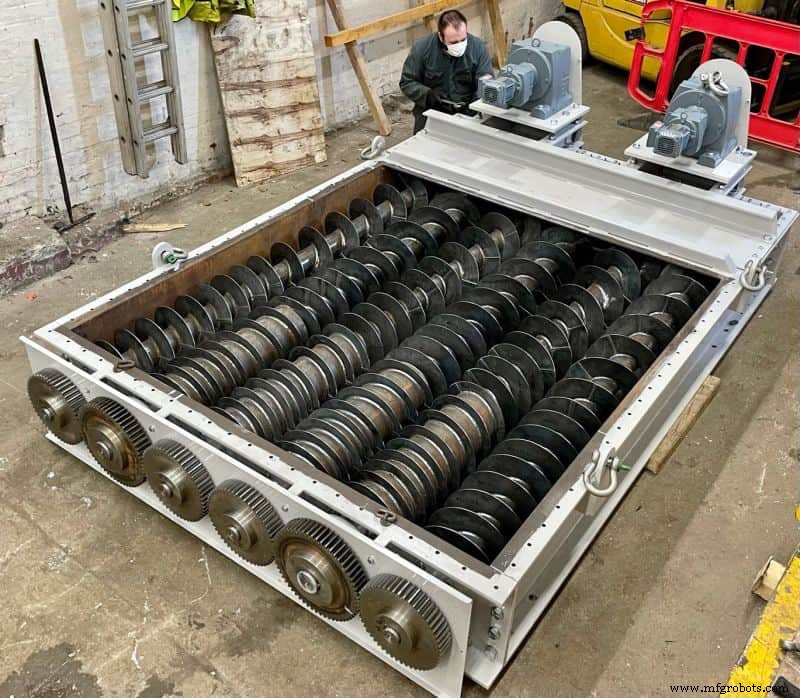
螺旋喂料器因全封闭、损耗极小、能从延长出料槽渐进取料,成为料斗和筒仓出料行业标准。槽式出口扩大储存容量并实现平面流料斗,所需壁角比锥形设计更浅。
从槽渐进取料对团流运行至关重要,促进出口活流、降低喂料器功率、保持产品质量。
最优喂料器性能的设计目标
- 避免长驻留时间导致物料降解。
- 修正装填过程中造成的偏析。
- 最小化冲刷风险。
- 减少偏心取料和结构失效。
- 确保卸料处物料密度一致。
- 均质化或混合料斗内容物。
- 降低喂料器驱动功率需求。
选择正确流动模式
- 团流 – 适合静置会劣化的物料。
- 储存扩展流 – 适合难流动、惰性物料。
- 漏斗流 – 适合易流动、惰性物料。
即使采用团流策略,不均匀取料也会导致偏析、密度变化、结块等质量问题。取料模式必须匹配料斗横截面几何以避免这些陷阱。
理解均匀取料
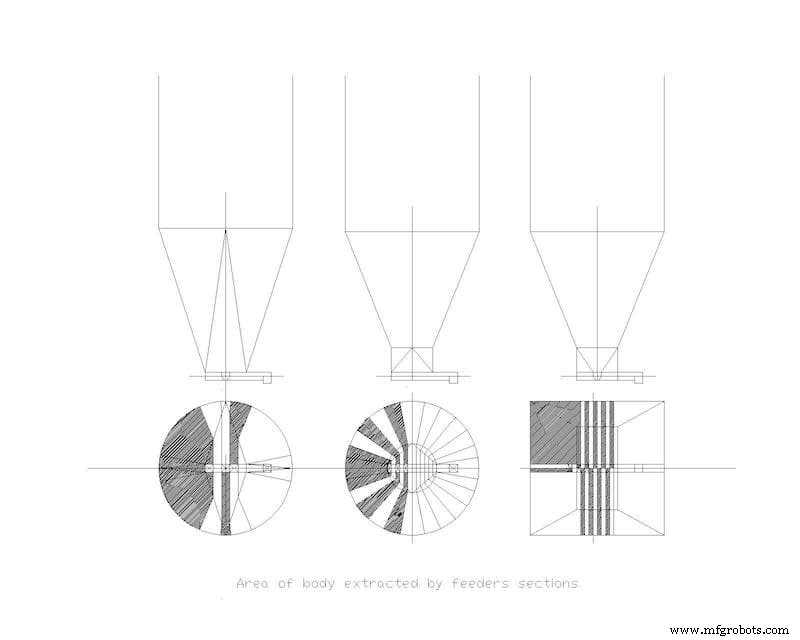
均匀取料指按料斗横截面比例取料,而非仅在喂料器入口。例如,6m 方形料斗配 2m 长喂料器,首尾 10% 段需取料量约为中间段 11 倍以实现均匀下料。
对比下,2m 长喂料器配 2m 直径筒仓,两端仅取少量物料,向中心急剧增加。这些变化凸显将喂料器几何针对料斗布局定制的重要性。
螺旋喂料器取料挑战
螺旋喂料器通常跨度小于料斗最大尺寸,故流动是线性和径向路径混合。单位长度产能须与螺旋轴向传输效率匹配,后者取决于螺距、叶片几何、物料摩擦。
- 首段喂料器提取全轴向产能;后续段仅移除增量差值。
- 更大螺距不线性增加产能,因轴向效率降低。
- 更长出口段意味单位长度取料率更低。
- 轴向效率随物料接触摩擦变化,使每应用独特。
见下文纠缠模式图获视觉参考。
图示说明首尾喂料器段差异最大——常从小于 1 到 10:1 比率,取决于料斗形状和出口过渡。
何时咨询专家
优化喂料器规格需供应商和用户紧密协作。关键应用建议聘请专家供应商平衡几何、物料特性、性能需求。
参考: 1. Bates, L. "Entrainment pattern of screw hopper dischargers." ASME JIRL Engineering for Industry, May 1969, pp. 215-302.
图片
工业设备