


优化高密度 PCB 连接器加工工艺
优化高密度 PCB 连接器加工工艺
设计师必须评估每个元件的加工温度、可制造性和焊点完整性,特别是集成高密度 I/O 连接器时。本文概述实证技术,实现更紧凑元件封装同时保持可靠性。
随着电子产品小型化和性能提升,支撑元件必须进化以满足更小、更密集组装需求。高密度降低容错空间,使先进加工方法成为必需。
高密度连接器 PCB 加工引入挑战,需仔细关注温度控制、可制造性和焊点完整性。同等封装下从低针脚向高针脚连接器转变,驱动新解决方案需求。
传统通孔和表贴连接器已达单位面积针脚极限。连接器厂商转向 BGA、焊料压接和焊料充电设计,在不妥协性能前提下缩小封装。
可焊性
双排连接器可焊性问题通常易解决,故障常可简单返工修正。多排连接器则要求首遍精准加工,因返工更复杂昂贵。
不良焊点常见原因包括:
- 锡膏体积
- 钢网尺寸
- 错误炉温曲线
- PCB 平整度
因每个制造环境独特——设备、锡膏化学、板卡设计、元件密度——无通用解决方案。工艺优化须针对特定生产环境定制。
高密度 I/O 需求的连接器解决方案
有效策略采用 BGA 配置,每个引脚附着球形焊球,提供更多焊料而无需厚锡膏。焊料充电技术,以 Samtec SEARAY™ 高密度开放针脚阵列为例,提供类似优势但改善连接器与 PCB 焊盘边缘结合。
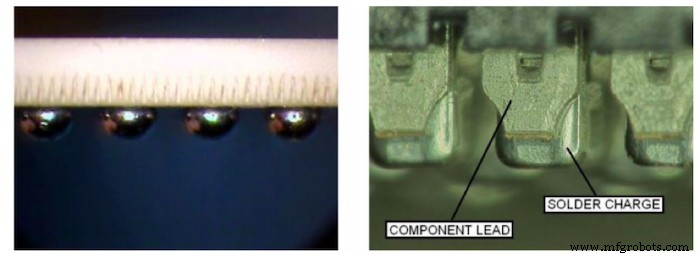
图 1. BGA 焊球 vs. Samtec SEAF8/SEAM8 焊料充电
SEARAY 0.8 mm (SEAF8/SEAM8 系列) 采用交替 0.80 mm 和 1.20 mm 间距,给设计师行间额外布线空间。
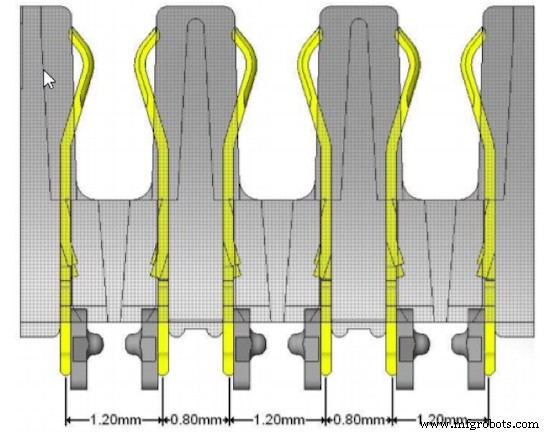
图 2. SEAF8/SEAM8 交替间距
加工中获得更好焊点的关键
遵循制造商加工指南能获得连接器焊接最高成功率。指南常含 PCB 焊盘、钢网布局和厚度、锡膏丝印规范、贴装公差、炉温曲线、返工程序。
焊盘与钢网
Samtec 为主流 EDA 工具——Altium、Circuit Studio、Eagle、Fusion 360 等——提供 20 万+ 符号和焊盘,允许设计师下载精确焊盘和钢网布局。
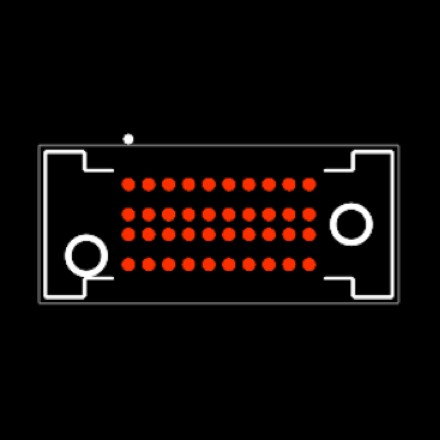
图 3. SEAF8 PCB 焊盘
使用提供的焊盘和钢网提高获得可靠焊点的可能性。
锡膏丝印工艺
焊盘完全覆盖是稳健焊点关键。钢网开孔刻意大于焊盘,确保焊料充电接触锡膏,如图 4 所示。
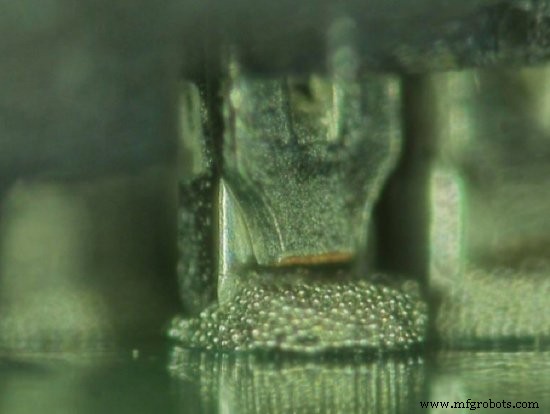
图 4. 焊料充电相对锡膏丝印位置,焊膏与焊料充电良好接触。
若锡膏未完全覆盖充电体,润湿将失败。自动检测应拒收覆盖不全焊盘,提示清洁重印。
元件贴装
自动贴装机确保精准贴装。Z 轴须使焊料充电与 PCB 表面齐平。回流时连接器自重帮助其沉降,改善共面性,如图 5 和 6 所示。
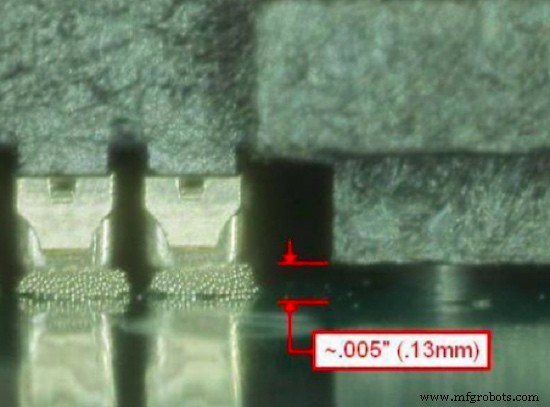
图 5. SEAF8 绝缘体加工前完全就位。
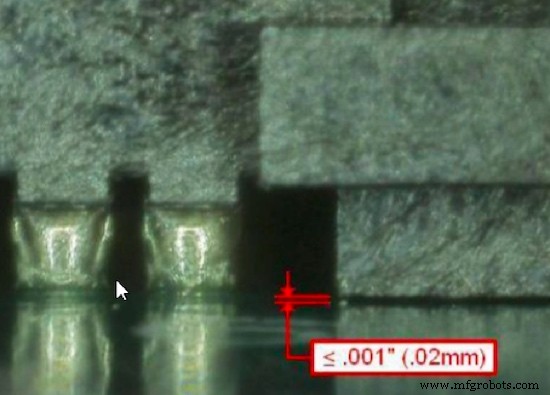
图 6. SEAF8 绝缘体回流后完全就位。
正确炉温曲线
无铅焊回流曲线须符合 IPC/JEDEC J-STD-020:峰值 260 °C,30 秒以上 255 °C。下图详述 Samtec 推荐温度范围。
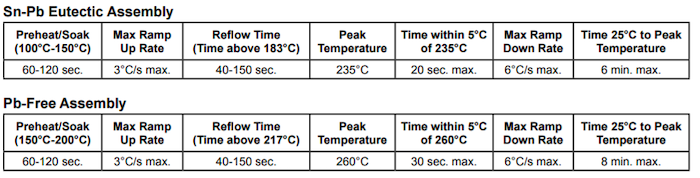
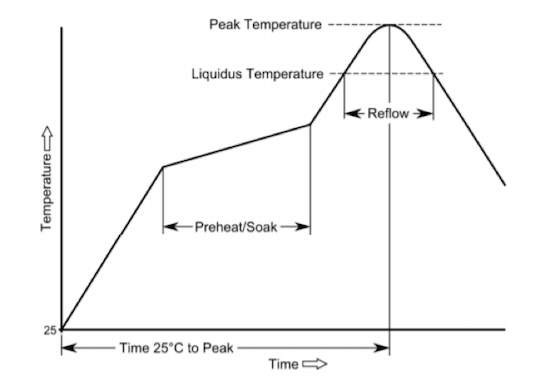
图 7. Samtec 推荐温度曲线范围 (SMT)
低氧环境——通常氮气注入实现——增强润湿性。SEAF8/SEAM8 等高密度连接器应在富氮气氛加工。
满载板卡精准曲线分析至关重要。监控锡膏厂商温度参数确保焊点达目标温度。从板背穿热电偶对准连接器中心验证曲线。
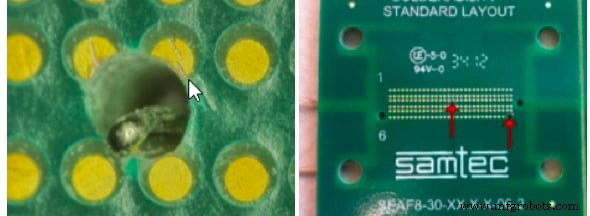
图 8. 炉温曲线验证热电偶放置。
正确加工的重要性日益凸显
即使有先进设备,不当加工导致返工、报废和利润损失。器件尺寸缩小、密度攀升,精准可重复工艺需求随之增长。Samtec 全面焊盘、钢网布局和加工指导助力设计师实现一致、高质量组装。
行业文章是一种内容形式,允许行业合作伙伴以编辑内容不太适合的方式,与 All About Circuits 读者分享有用的新闻、信息和技术。所有行业文章均遵循严格的编辑准则,旨在为读者提供有用的新闻、技术专长或故事。行业文章中表达的观点和意见属于合作伙伴,不一定代表 All About Circuits 或其作者的观点。
工业设备