


板材卷圆机操作精要:平板金属成型的工艺掌握
卷板机用于卷制平板材料,典型材质为钢、不锈钢或铝。典型应用包括罐体、储罐、管道、压力容器、罐式拖车、挖掘机铲斗及其他圆筒形金属件制造。卷板机可为计算机控制或动力手动操作。然而即使有CNC控制,材料差异仍需调整和操作员技巧以达预期结果。
卷板机设计可卷制多种板厚和直径,但受卷板机设计物理特性限制,最适合用户需求的“范围”应用。限制因素涉及辊直径(辊径越小可卷越紧直径,辊径越大挠度越小)、卷制直径和工件厚度的组合。所有卷板机将材料夹在两辊间,通过机械或液压手段强制工件成弧。卷辊两端必须稳固支撑以防压力下辊子分离。一端辊称为“开口端”,其支撑可手动、液压或机械释放,以从上辊取出卷制圆筒。
卷板机类型
两辊式
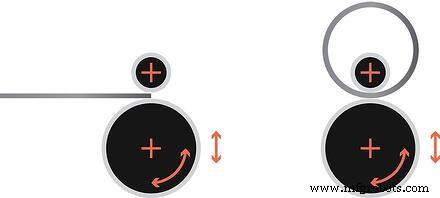
两辊式卷板机典型用于薄金属(通常≤3/16英寸)大批量加工成小直径形状(4-24英寸直径)。两辊垂直安装,一辊正中心位于另一辊上方。成型辊(通常为下辊)覆耐用柔性氯丁橡胶或类似涂层,上辊压入形成凹陷并在接触点周围产生“波浪”。操作员在辊子转动时将工件送入夹紧位置,挠性橡胶材料迫使工件绕实心辊卷成型。
优势:
- 卷制速度极快
- 易于自动化
- 卷制形状无平直段
劣势:
- 仅限薄材料
- 调节范围有限
初始夹紧式
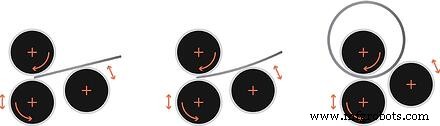
初始夹紧式可能是最常见的卷板机类型。由3辊组成,2辊近乎垂直安装,一固定、一可调。第三辊在可调滑块上偏移,朝向两辊“夹紧点”移动。操作时,工件插入后调节两垂直辊中可动者至工件被牢固“夹紧”。随后偏移辊向上定位至固定辊,迫使工件绕固定辊弯曲。随后辊子动力启动,开始卷制并调节偏移辊达目标直径。
优势:
- 普及度高
- 操作简便
- 典型用于薄板应用(≤1/4英寸)
劣势:
- 工件需翻面或全程通过机器以“预弯”后缘
- 调节不精确,卷制过程中需反复检查复核
双夹紧式
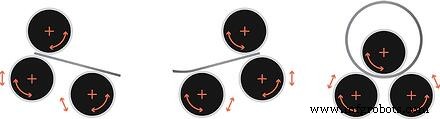
此类卷板机常用于中厚板应用。上辊固定,下两辊以角度向上移动至上固定辊;或下两辊固定、上辊可动。材料送入至靠在下两辊上。随后辊子合拢,上辊下压至达目标直径位置,开始卷制。
优势:
- 普及度高
- 操作简便
- 典型用于中厚板应用(1/4-3/4英寸)
劣势:
- 材料两端留下大平直段
- 调节不精确,卷制过程中需反复检查复核
- 材料从未完全“夹紧”在辊间,可能滑移 · 材料以角度送入
四辊式
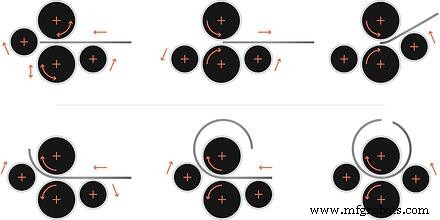
此类卷板机是唯一让计算机数控真正大显身手的机型,因仅四辊式能轻松卷制椭圆或非圆形形状。两辊垂直居中,两可动辊直接位于中心“夹紧”辊两侧。
可动辊可从远低于材料位置调整至定位辊外径中心线几乎接触“夹紧”辊夹点的角度。操作时,操作员先将“前导”辊定位为材料挡料/定位。
对侧辊定位处,其直径顶部充当材料支撑,协助装料。夹紧辊张开,材料插入并靠“前导”辊对齐。夹紧辊合拢,材料通过反向旋转夹紧辊轻微后退。原作为定位的“前导”辊下降,允许工件前缘通过。
卷制开始时,“前导”辊迫使材料向上成型所需半径。持续卷制至工件后缘接近最初作为支撑的“后随”辊。此时“后随”辊迫使工件后缘上移至最终位置达目标直径。若这些辊由数控控制,“前导”辊和“后随”辊可自动调节位置并卷制椭圆、蛋形或其他非圆形零件。
优势:
- 材料始终牢固夹紧
- 通过前导/后随辊调节将平直段最小化
- 适用几乎所有板厚应用
- 材料平直送入
- 节省空间,无需旋转工件反向送入预弯另一端
- 可卷制非圆形形状
劣势:
- 价格较高
无论选择哪种工艺,应基于零件最低要求和预算。南方制造机械销售代表多工艺、多品牌、多型号的制造商及二手设备,确保为您提供适配应用的正确解决方案。立即联系我们了解新旧卷板机及钢板卷制工艺详情。
点击此处下载本信息PDF版本。
工业设备