


轧机轧辊冶金学:设计、材料与性能
轧机轧辊冶金学基础
轧辊是轧机中减小被轧材截面的工具/工具。高应力、易磨损。平板、型材轧制均需。近年轧制技术剧变,但轧辊始终是轧机最关键部件。轧辊重量随轧机类型规格、轧辊类型变化。轧制中轧辊承受高载荷,接触区磨损。
按被轧材截面轮廓,轧辊辊身可为光面(平板/带钢)或轧槽(型材)。轧辊两主体:① 辊身 ② 辊颈(两侧各一)。辊身直接接触变形工件金属。图1示一对轧槽辊(辊身、辊颈)。
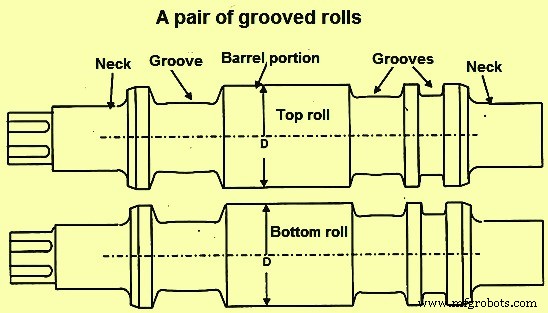
图1 一对轧槽轧辊
轧辊需承受正常/异常轧制各类载荷、应力,及随磨损变化的应力。需完成热/冷轧重载减薄任务。
轧辊设计须兼顾两绝对不同需求:① 最大强度抗分离力、扭矩、辊间高压 ② 接触区最大耐磨。轧辊不得断裂、剥片、磨损,需无故障良好表现。定期机加工修复轧槽轮廓、消除磨损/火裂/疲劳表面。
虽有轧辊规范,但轧辊质量终极衡量是轧辊性能。单位钢耗辊成本是决定因素。
各类轧辊与轧机类型见图2。
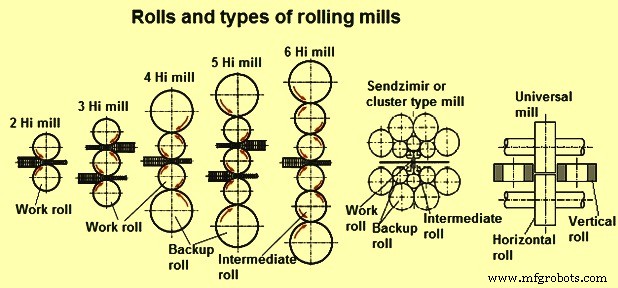
图2 轧辊与轧机类型
除正常轧制载荷摩擦力,轧辊还经历正常轧制中多工况变化。每次被轧材入辊产生冲击。此外面临异常工况:① 操作失误 ② 带内部缺陷缺陷材料入辊 ③ 停电 ④ 材料输送机械故障 ⑤ 水冷系统问题。此类异常在轧机常见,常致轧辊损伤,影响轧机和轧件。
轧制载荷致轧辊应力及分布极复杂多变。部分应力垂直辊面梯度大(赫兹压力、热轧热应力),部分视为静载结果(驱动电机扭矩)。但所有应力均可致辊损伤。辊磨损是另一核心关注。
轧辊关键在于优化强度、耐磨、抗火裂及轧制异常各类损伤性能。优化过程含:① 选取正确成分、热处理、制造工艺。轧辊可靠性、防失效安全意味着发展正确组织、控制残余应力水平。
轧辊材料发展史
19世纪用各碳当量、不同冷却速率(砂型/冷铸)非合金灰铁、锻钢。铸铁牌号:软硬、半硬、透冷。透冷辊辊身白口铁层(无石墨)、芯颈灰铁。后开发含碳至2.4%铸钢辊(含/不含石墨)。
1930年前后开发“无限冷双浇”(ICDP)辊用于平轧机热轧。ICDP牌号90年代末经碳化物改性提升性能。1950年前后开发球墨铁辊材料(非合金或常合金Cr、Ni、Mo兼顾耐磨强度)。高铬铁(C 2-3%、Cr 15-20%)、高铬钢(C 1-2%、Cr 10-15%)带来高耐磨新材料。
1985年高速工具材料用于轧辊,演化为“半高速钢牌号”。线材轧制开发高技术烧结碳化钨轧辊材料。冷轧钢开发锻钢辊,通过提高Cr含量2-5%、感应加热提高硬化层深度。工作辊磨削喷砂后镀铬延长表面粗糙度寿命。
目前按组织分类的轧辊材料牌号群:① 亚共析钢 ② 过共析钢(ADAMITE) ③ 石墨化过共析钢 ④ 高合金钢(高铬等) ⑤ 球墨铁 ⑥ 无限冷铸铁(ICDP) ⑦ 特种材料(烧结碳化物、陶瓷等)。
轧辊生产工艺
轧辊生产方式:① 铸造 ② 锻造 ③ 烧结/热等静压 ④ 其他。各法有优劣、生产极限。极限源于:① 辊尺寸 ② 辊成分 ③ 要求硬度/耐磨 ④ 生产成本。
存在重叠区:不同技术生产辊均可用,但无通则断定某技术辊优于另技术。最终选辊决策通常取决于单位钢耗辊成本。低价辊未必更好、最终适得其反。
为使造辊商业吸引力兼顾客户合理价格,造辊厂需具备:① 理解轧辊应用(载荷、速度、辊冷却等) ② 选材最优 ③ 生产无缺陷可靠辊 ④ 选取适宜热处理(强度、硬度、残余应力等) ⑤ 加工满足规范图纸要求 ⑥ 适应轧制技术与造辊技术变革。
造辊工艺控制比技术本身更关键。造辊流程必须全程受控。辊成本/轧钢吨比下降因:① 更好轧机技术 ② 更好轧辊性能。非因辊价下降。低价辊终适得其反。
轧辊与材料性能
轧辊厂和用户关注的材料性能:
物理性能
稳定轧制所需重要物理性能:① 杨氏模量 ② 泊松比 ③ 热膨胀系数 ④ 导热系数 ⑤ 传热系数。杨氏模量、泊松比确定弹塑性转变极限。热膨胀系数随温度函数,小温区常视为常数。导热系数为辊材固有。传热系数极重要,强受辊面和被轧材表面影响。
硬度
硬度测试快、廉、同类材料(同成分组织)硬度与力学性能相关性好。但轧辊正确硬度读数难获,硬度与其他性能线性关系有限。因轧辊材料成分组织差异大。硬度读数对轧辊更困惑非助益。轧辊厂和用户对硬度看法常异。
仅能无损测表面硬度。二维测量常代表三维体积。但辊内存在硬度梯度:铸造(凝固速度随离表面距离递减)、热处理(淬火冷却速度随距离递减,关联TTT曲线)。硬度深度受成分热处理影响。
轧辊表面亦受多因素影响:误操作、氧化、腐蚀、加工硬化、磨削烧伤回火、热处理脱碳等。致表面微观梯度正/负变化,影响硬度。
残余应力
轧辊通常有残余应力。表面二维、体积三维。表面径向应力零、轴向应力辊身边缘零。辊身主体轴向和环向同号同量。中心线近轴向区,切向和径向同量同号。纵向与切向/径向应力比由辊径长比决定。超材料强度应力致辊自发断裂。纵向过高→垂直轴向断裂;切向/径向过高→轴向断裂。
残余应力显著影响强度。压应力提疲劳强度、阻裂纹扩展、降辊面剪切应力和加工硬化。拉应力致辊断。压/拉残余应力在辊横截面补偿。需控制合理残余应力水平。
疲劳强度
重要,因许多轧辊失效源于疲劳。疲劳源于变载荷、旋转弯曲应力。缺口和火裂大幅影响疲劳强度。
均质钢弯曲疲劳强度随硬度线性相关至极限,超限则疲劳强度下降。影响疲劳因素多,但材料越脆越敏感缺口,微小应力增量助启动裂纹在反复载荷下扩展。非均质材料(灰铁、石墨铸钢、过共析钢)疲劳强度低于同硬度均质钢。
旋转弯曲疲劳值恒高于拉压疲劳强度。故旋转弯曲是轧辊疲劳失效最普遍原因。
耐磨强度
耐磨是轧辊核心。但影响辊磨损参数极多:① 材料相关:成分、组织、硬度等 ② 对磨材料性能 ③ 磨损工况:滑移度、压力、速度、温度、冷却系统 ④ 介质:水、润滑剂、各类腐蚀剂。参数宽幅变化。
轧机磨损主发生于辊-被轧材最高摩擦区。磨损辊身沿长度不均。辊面随每转温度变化致火裂。辊冷却影响磨损,冷却剂含成分可助磨。
选材适当牌号可提升耐磨。辊材硬度对耐磨影响仅边际。C含量、合金元素、组织是耐磨更重要参数。
摩擦力
轧机中辊与被轧材同载荷压合。被轧材在辊缝移动需力。力量取决于表面状况(形状、粗糙度等)及辊材与被轧材摩擦系数。辊缝情况复杂。
无/最小张力连轧需高辊-被轧材摩擦。摩擦低则打滑。避免打滑关键参数:咬入角、轧制速度。速度越高咬入角越小。咬入角过大则降速或修辊面增摩擦。辊面拉毛或火裂纹网有助提升摩擦。
制造工艺