


液压软管压接技术演进:从手动工具到智能物联网设备
从简陋手动起步到物联网赋能,液压软管压接机是流体动力用户必懂的关键设备。
鲜有液压行业从业者未制作过软管组件。技术人员以制造各类管路为生;设计师工程师入门课也常沾手。多数人在软管店起步,晋升为分销商或制造商高管。阅读本文的您,多半熟悉压接技术。
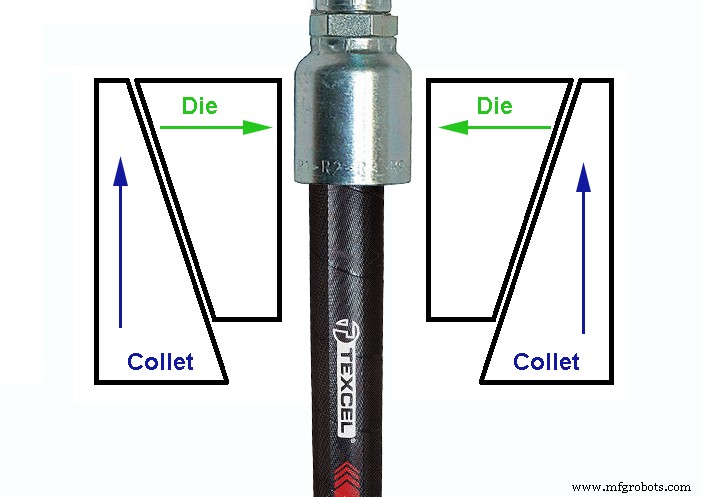
压接设备起源简陋。任何能对软管端套筒外径施加径向力的机器皆可。早期设计采用锥座式模具系统,至今仍最主流。筒夹作座,推向锥形模具,迫使模具向内收缩(见图1)。
手动扩管器首现
只要能推动模具或筒夹实现向内力矩,锥形结构提供机械优势助力压缩套筒。最早技术靠人力转动大T型手柄,通过机丝杆推动固定头,迫使双模具压接。
便携手动扩管器中,模具向下推向固定筒夹,下压同时内收。技术员单手持软管端,另一手摇手柄。模具夹紧后双手用力压至底。必须仅使用匹配的模具与接头。
此类便携手动设备无自动压接直径技术(新设备用微米级调节)。只能压至双模具底出,期望达标。测量压接直径可确认规格,但依赖经验产出一致结果。许多技术员至今仍用便携手动扩管机。
液压动力带来速度与力量
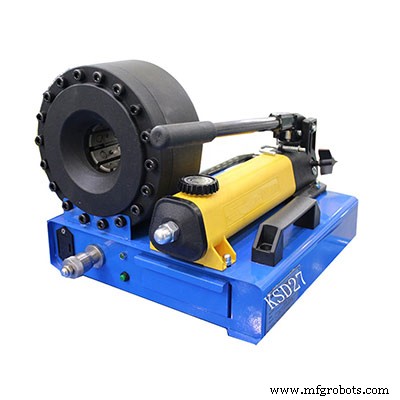
液压驱动压接机别具满足感。全电动机器如无肉汉堡或自动挡马自达MX-5般别扭。液压功率密度引入,带来更快更强劲的压接。液压压接机的筒夹本质为环形液压缸,有时双缸推动环形圈,力量推动筒夹或模具,高力合模压接软管端。
早期压接机主要难点在于通用性差。模具专用于特定接头,迫使技术员/软管店仅用同品牌产品。若需多规格软管接头,必须在保持千分英寸精度下实现压接外径可变。
改用可变内径模具替代固定直径模具,引入可变性适配多规格组件。如原仅能压接0.733英寸,现可覆盖0.700-0.788英寸范围。原仅压1/2英寸接头,现可压3/8-1/2英寸一/二钢丝软管。
可变直径模具带来精度挑战。模具仅能在最小设定底出,未必适配所有软管接头。设计师须工程化方法精准停止压接。技术员凭手感停泵精度达0.002英寸近乎不可能。
精准且可重复
可调限位开关解决可变模具精准重复问题。可调微米表连接限位开关,技术员设定限位深度至千分英寸以内。压接执行器触碰限位开关自动停泵。微米表经校准,每次操作压接直径均精准一致。
微米表液压压接机成标配数十年,提供精准控制,使软管组件快速简便。此后进步多集中于实用性:双级液压泵提供快速模具行程至夹紧压力,切换高压小泵输出最大力;便捷模具存储系统实现快速精准换型,打破翻抽屉翻箱子的旧习。
电子控制
随行业电子化,压接机亦跟进。传统拨盘微米表读数调节难、易失准。线性位移传感器替代限位开关,调节数字化。小型LCD显示压接设定,提高精度降低误差。线性传感器精度保证完美可重复压接。
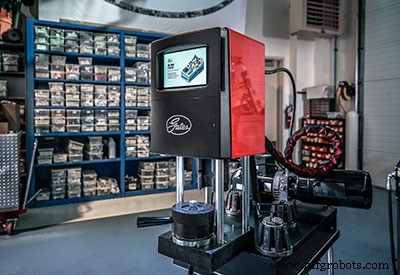
部分厂商推出半自动软管组装站。仅需操作员装载零件。操作员分别装载芯轴与套筒(各两个),将软管端插入机器。启动序列自动将芯轴与套筒插入预切软管端。
操作员卸夹,若软管够长同步插入双头自动压接片刻后取出成品组件。长度不足则分头并行完成。插入与压接功能在技术员操作另一端时同步完成。每小时200根完整组件,投资回报极快。
压接机智能化
工业4.0概念持续创新应用,压接技术不例外。繁忙软管店追求速度通用性,无暇翻阅目录查压接规格。多家头部厂商推出触屏HMI高端机型,无线链接厂商数据库。
对熟记标准100R1/100R2规格的技术员或不惊艳,但面对不锈钢包裹热塑性软管等非常规组件时,触屏即时调取所需模具信息、压接规格自动填入设置,令人欣喜。
如流体动力行业大势,压接技术将持续进化。期待增强现实视觉识别软管接头(如二维码)自动填入规格;期待压接技术更通用、高产、易维护。
工业设备