


液压系统混入空气的危害、检测与排气全攻略
空气混入液压系统是“隐形杀手”:它会导致效率骤降、噪声振动异常、元件加速磨损、控制失稳,甚至引发安全事故。本文基于流体动力学、气液两相流理论与大量现场案例,系统解析空气侵入途径、危害机理、多维检测手段、排气作业规范及预防设计体系,助您彻底根治“气阻”顽疾。
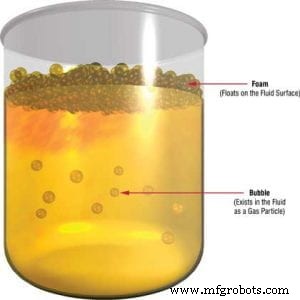
空气在液压系统中的三种存在形态
- 溶解空气:油液在常压下溶解约 8%~12% 体积空气(亨利定律),随压力升高溶解度增加,随温度升高减少。正常状态,不造成故障。
- 游离气泡(夹带空气):微米~毫米级气泡分散悬浮在油液中,使油液呈乳白/浑浊状。主要危害来源:压缩性大、体积弹性模量骤降、气蚀核、氧化催化。
- 气穴/气袋:管路高点、油箱回油区、元件内部腔室聚集的大体积气体。致命隐患:压缩膨胀引起压力冲击、液柱分离水锤、元件“空转”失效。
空气侵入的六大主要途径
| 途径 | 典型场景 | 防范要点 |
|---|---|---|
| 吸油侧泄漏 | 吸油管密封失效、法兰垫片老化、滤油器盖密封损坏、泵轴密封泄漏(负压吸入) | 吸油管全程正压设计、双重密封、定期检测吸油口真空度、泵轴双密封/磁流体密封 |
| 回油面溅入 | 回油管伸入液面下不足、回油流速过大、无防波板/导流板、油箱液位过低 | 回油管伸入液面≥3×管径、流速≤2m/s、设防波板分离吸/回油区、低液位报警 |
| 维修/装配残留 | 新系统未充分排气、元件更换未预充油、管路拆装未排净空气 | 出厂/现场强制排气流程、元件安装前预充油、管路分段充油排气 | 缸/马达内泄漏吸入 | 活塞/柱塞密封磨损,回程行程产生负压吸入杆侧/泄油腔空气 | 定期测泄漏量、更换密封件、杆侧设平衡阀/补油阀 |
| 密封件透气/渗透 | 长期运行密封材料老化微孔透气、低压段密封唇翻边吸气 | 选用低渗透率材料(FKM/HNBR/PTFE)、定期更换、监测含气量 |
| 油液本身含气超标 | 新油脱气不足、油箱透气器滤芯堵塞/失效、回油区涡流卷入空气 | 新油静置/真空脱气、大流量透气帽、回油区导流板/消泡挡板 |
空气混入的五大核心危害机理
1. 体积弹性模量骤降 → 系统刚度下降、响应变慢、振荡失稳
油液体积弹性模量 E ≈ 1.5~1.8 GPa(无气)。含 1% 游离气泡 → E 降至 ~50 MPa(降 97%);含 5% → E < 10 MPa。后果:伺服系统带宽从 50 Hz 降至 < 5 Hz,位置环/压力环振荡、超调、甚至发散。
2. 气蚀与气蚀侵蚀 → 元件表面蜂窝状破坏、噪声振动、寿命归零
高压区气泡崩溃产生微射流(局部压力 > 10 GPa、温度 > 5000 K),冲击金属表面形成蜂窝状气蚀坑。典型受害部件:泵吸油口/配流盘、马达配流盘、阀芯刃口、管路弯头/缩径处。
3. 压缩-膨胀循环 → 压力冲击、水锤、密封挤出、管路疲劳
气袋在高压下压缩、低压下膨胀,储存/释放能量。循环频率取决于系统固有频率(通常 10~200 Hz)。后果:压力峰值超额定 2~5 倍,密封件挤出破坏、管路法兰疲劳泄漏、仪表损坏。
4. 氧化催化与油液劣化 → 酸值上升、胶质沉积、添加剂失效
游离气泡巨大气液界面(比表面积 > 104 m²/m³)加速氧化反应。油温每升高 10℃,氧化速度加倍。后果:酸值超标腐蚀金属、胶质堵塞伺服阀/滤芯、抗磨添加剂失效加速磨损。
5. 润滑膜破坏 → 边界润滑/干摩擦 → 磨损加速、卡死
气泡进入高压间隙(柱塞/缸体、齿轮/侧板、滑靴/斜盘),破坏流体动压润滑膜,金属直接接触。后果:磨损速率提升 10~100 倍,出现拉痕、烧结、卡死。
多维检测手段:从定性到定量
| 检测方法 | 原理 | 灵敏度/范围 | 优势 | 局限 | 适用场景 |
|---|---|---|---|---|---|
| 目视/取样观察 | 油液乳白/浑浊/气泡上浮 | 含气量 > 1%~2% 可见 | 零成本、直观、现场即时 | 定性、无法检测溶解空气/微小气泡 | 日常巡检、换油验收、故障初筛 |
| 玻璃管/视镜观察 | 回油管/油箱视镜观察气泡大小/数量/上浮速度 | 半定量(气泡直径/频率) | 在线连续、直观趋势 | 需透明管段、高压/高温受限 | 关键回油管、油箱回油口、试验台架 |
| 压力脉动频谱分析 | 高频压力传感器(≥5kHz)采集,FFT 分析气泡特征频率(10~200Hz 谐波簇) | 含气量 > 0.1% 可检 | 定量、在线、可识别气蚀/气泡共振 | 需高频采集卡/分析软件、专业解读 | 关键泵站、伺服系统、研发台架、状态监测 |
| 超声波含气量仪 | 超声波声速/衰减与含气量关系(Wood 方程) | 0.01%~10%,精度 ±0.05% | 在线实时、定量、无创、耐高压高温 | 设备昂贵(数万~十万)、需标定 | 关键液压系统、航空/航天/核电/高端装备 |
| 真空脱气法(实验室) | 真空脱气测量释放气体体积 | 总含气量(溶解+游离),精度 ±0.01% | 绝对准确、区分溶解/游离 | 离线、耗时、破坏性 | 油液验收、根因分析、研发验证、失效分析 |
| 电容/电阻抗传感器 | 气液两相介电常数/电阻率差异 | 0.1%~20%,响应<100ms | 小型化、低成本、易集成 | 易受油液污染/温度/流速影响、需频繁标定 | 工程机械、农机、移动设备成本敏感场景 |
标准化排气作业规程(SOP-Purge)
新系统/大修后首次充油排气
- 分段充油:按拓扑顺序(油箱→吸油管→泵→主阀块→执行元件→回油管→油箱)分段充油,每段排净空气后再接下一段。
- 泵预充油:泵壳体注满清洁油液,手动盘车数圈,建立内部油膜,防干磨启动。
- 低压循环冲洗:电机点动/低速运行,溢流阀全开卸荷,系统低压(10~20 bar)循环 30~60 min,在线滤油器精滤(β3>2000)。
- 执行元件全行程往复排气:液压缸全行程慢速(5~10 mm/s)往复 10~20 次,每端停留 30 s 排气;液压马达正反转低速运行 10 min。
- 高点排气阀逐个排气:管路/阀块/缸体高点排气阀(通常 G1/8 或 G1/4),慢速拧开至无气泡喷出油液连续流出,拧紧标记漆。
- 油箱静置脱气:停机静置 2~4 h,气泡自然上浮逸出,必要时真空脱气装置处理。
- 验收确认:油液清澈透明、压力脉动<5%Prated、动作平稳无爬行/冲击、噪声<样本值+3dB、含气量<0.5%(超声波仪/取样脱气)。
- 离线真空脱气装置:旁路抽取 5%~10% 流量,真空度 -0.08 MPa,脱气效率 > 90%,连续运行维持含气量 < 0.3%。
- 油箱消泡/脱气设计:回油区导流板/消泡挡板/多层不锈钢网/填料层,增加气液分离停留时间(≥ 3 min)。
- 自动排气阀:管路高点安装浮球式/电磁式自动排气阀,定时/压差触发排气。
- 吸/回油区物理分离:防波板全高分隔,回油区设导流板/消泡网/填料层,停留时间 ≥ 3 min。
- 透气器集成:大流量(≥3×最大回油流量)、精度≤10μm、防水/防尘/防飞溅、压力平衡阀(±0.02 bar)。
- 液位/温度/颗粒度/含气量四合一传感器集成安装,数据直入 SCADA/MES。
- 不设高点死区:管路均有坡度(≥1%)向油箱/排气阀,避免气袋聚集。
- 不设急剧缩扩径:渐扩/渐缩角≤15°,避免局部低压析气/高压气泡崩溃。
- 不设长距离水平直管无支撑:支架间距≤1.5m(压力)/2.0m(回油),防振动诱发微气泡析出/聚集。
- 泵/马达:NPSHr 余量≥0.5m、内部流道圆滑过渡、配流盘/缸体表面强化(激光纹理/镀层)抑制气蚀核生成。
- 阀类:软换向/比例溢流阀抑制压力冲击析气、阀芯/阀套间隙优化减少气蚀侵蚀敏感区。
- 密封件:FKM/HNBR/PTFE 低渗透率材料、双唇/组合密封结构、安装引导倒角防翻边。
- 新油入箱强制 NAS 7 级滤油 + 真空脱气(含气量<0.2%)。
- 元件拆装:拆卸即封盖、安装前预充油、拧紧扭矩标记漆、复装后强制排气流程。
- 巡检必查:油色/透明度、视镜气泡、吸油真空度、高点排气阀通畅、透气器压差。
运行中在线排气/脱气
预防设计体系:从源头杜绝空气侵入
1. 油箱设计“三分离一集成”
2. 管路布局“三不原则”
3. 元件选型“抗气蚀/低含气”规范
4. 操作维护“零容忍”规范
结语
液压系统混入空气不是“小问题”,而是系统性能杀手、元件寿命终结者、安全隐患制造者。根治之道在于:设计上物理隔绝侵入途径、制造装配上零残留气体、运行中在线监测持续脱气、维护操作上标准化排气流程、文化上全员“零容忍”气体污染意识。建议企业建立《液压系统气体污染控制规范》,将含气量指标纳入设计验收、出厂验收、运行考核、采购准入全流程,让“清澈透明、零气泡、高刚度、长寿命”成为液压系统的标准交付状态。
工业设备