


液压泵气蚀全解析:成因机理、防范对策与修复方案
气蚀是液压泵内流体遭遇骤增压力时产生的气泡破裂冲击现象,会导致泵部件严重损毁。一旦发现气蚀征兆,切勿恐慌,通过系统性措施可有效遏制损害并恢复设备性能。
什么是液压泵气蚀?
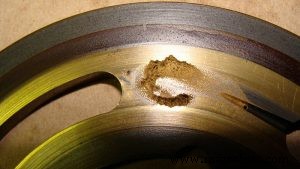
泵内流体因转速骤变产生湍流,导致局部汽化形成气泡。气泡长大至临界尺寸后破裂,产生高频冲击波冲蚀金属表面,即气蚀。
气蚀发生的物理过程
高速运转时,泵内空气因绝热压缩剧烈升温汽化,形成气体气泡。气泡随流体流向高压区时急剧坍缩,释放巨大能量(可达数百兆帕冲击压力),造成金属表面疲劳剥落、振动噪音增大,严重时导致泵体穿孔、叶轮断裂。
防范与减缓气蚀的核心措施
根源治理
- 润滑管理:选用正确牌号液压油,保持标准油位
- 结构优化:设计阶段引入抗气蚀流道,避免局部低压区
- 冷却强化:优化散热系统,控制油温在允许范围内
运维管控
- 建立定期巡检制度:检油位、查密封、监振动频谱
- 严格执行厂家维护周期,及时更换磨损件
- 加装缓冲装置(如蓄能器)吸收压力脉动,降低气蚀频次与强度
气蚀的通用成因分类
机械诱因
- 转速过高、压力骤变、流道尖锐棱角
化学诱因
- 水蒸气混入、溶解气体析出、有机物降解产气
高危工况特征
高转速、低吸入压力系统最易诱发气蚀,后果包括泵失效、设备停机、安全事故。
典型工况气蚀机理深度剖析
流量骤变诱发:流量突增→泵腔压力跌破液体饱和蒸汽压→剧烈汽化→气体压力反推加剧汽化→恶性循环→全面气蚀。
温差诱发:冷液进入热环境→膨胀汽化→气泡在压力梯度下破裂冲蚀。
气蚀后果与应急处置
气蚀可导致:性能骤降(流量/压力下降)、振动噪音超标、部件加速疲劳失效。早期可通过调整工况参数、加装抗气蚀装置逆转恶化;严重时需更换受损部件甚至整泵大修。
总结
气体夹带是最常见诱因:气体滞留叶轮与液体间产生异常摩擦,破坏泵体。一旦监测到噪音增大、效率下降等信号,应立即停机排气、排查密封泄漏点、补充合格液压油,从源头切断气蚀链条。
工业设备