


不锈钢焊接全攻略:材质分类、工艺选型、防敏化与填丝策略
不锈钢基础认知
不锈钢是含铬铁基合金,铬氧化物钝化膜赋予防锈蚀性。“不锈钢”是大类统称,非具体牌号,采购需按标准牌号执行。
三大冶金组织分类及焊接特性
1. 奥氏体(300系列)——最易焊
- 非磁/弱磁,耐硝酸酒精腐蚀,不因热处理硬化,加工硬化显著
- 导热率仅碳钢1/3-1/2,热膨胀系数高30-50% → 变形大
- 含硫/硒易切削钢(如303)严重热裂,不可焊
- 敏化区隐患:600-900℃热影响区(HAZ)析出铬碳化物 → 铬贫化 → 晶间腐蚀
三大抗敏化策略:
- 超低碳钢(304L等)限制碳源
- 钛/铌稳定钢(321/347)形成Ti/Nb碳化物锁定碳,填丝必须用铌基(钛易氧化烧损)
- 固溶热处理(1050℃/1900℉)消除敏化,需真空/保护气防氧化
309/310高温钢、316/316L耐蚀钢一般不敏化,同成分填丝即可。
2. 铁素体——汽车排气常用
铁磁性、不热处理硬化。奥氏体中适量铁素体可抑制热裂。可用铁素体/奥氏体填丝,焊后热处理改善性能。
3. 马氏体——可热处理硬化
磁性强,焊接易裂(尤高碳时),需预热/后热,特殊工艺可行但不推荐常规焊接。
4. 析出硬化型(PH)——补充类别
易焊,但须严格按热处理制度激发性能。
主流焊接工艺适用性速览
- 摩擦焊:近乎万能,禁焊易切削钢;可异金属连接(铜/铝),警惕硫/硒污染
- 电阻焊:300系/铁素体适用;马氏体需回火软化防脆裂。参数窗:电极力↑、时间电流↓。必除氧化皮/油污/天然铬氧化膜(不锈钢丝刷)
- 电弧焊:需合适焊剂,TIG焊须彻底清除残留焊剂。药皮焊条(SMAW)因灵活最常用。填丝标准见AWS A5.9
- 电子束焊(EBW):深宽比极大、热输入低、热影响区窄、常免后续热处理
- 激光焊:需惰性气保护隔绝空气、控热输入
总结
不锈钢焊接不复杂,关键在:识清材质分类、选对填丝、管控热输入与敏化风险、匹配工艺参数。做到位,高质量焊缝触手可及。
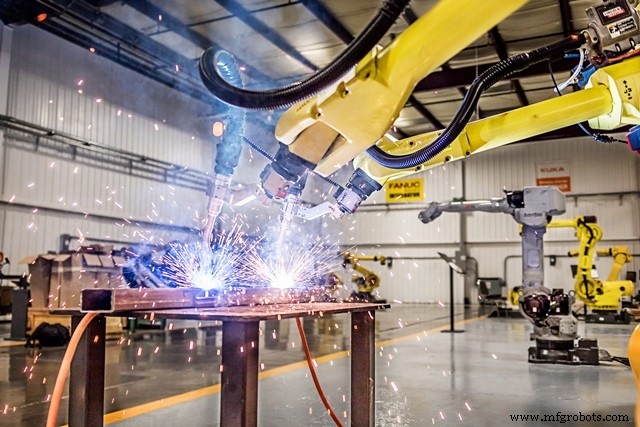
RobotWorx:不锈钢焊接自动化的专业伙伴
集成Fanuc/Motoman/KUKA/Universal Robots/ABB全品牌焊接机器人,满足您的不锈钢焊接自动化需求。致电877-762-6881或在线咨询。
工业机器人