


车铣复合技术:掌握动力刀具方位(径向vs轴向)实现最优性能
上文涉车铣复合基础,本文深入刀具方位困惑——径向刀具(Radial)vs 轴向刀具(Axial),并探讨多刀具刀座节省刀位策略,应对复杂零件刀位不足痛点。
刀位不足的两种出路
- 分多次装夹加工——虽低效但可行
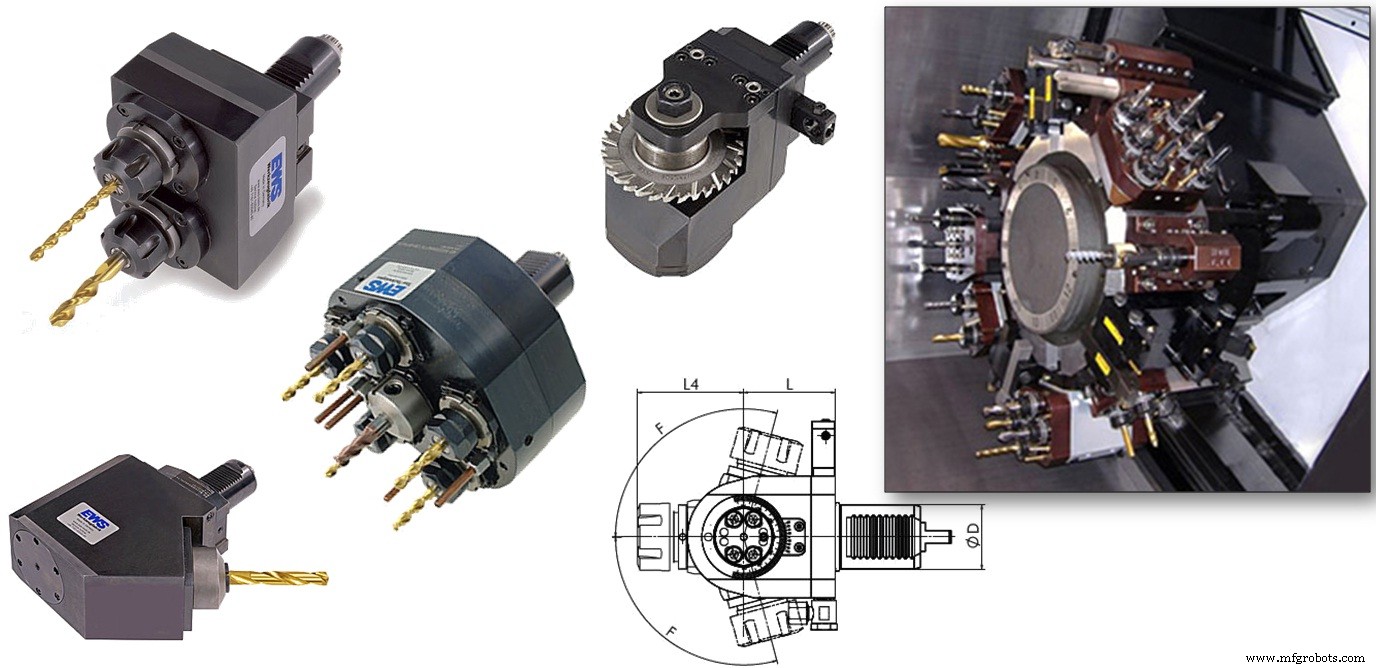
- 多刀位刀座:单刀位装2/4/6把刀,多数需Y轴支持,优雅解决刀位瓶颈
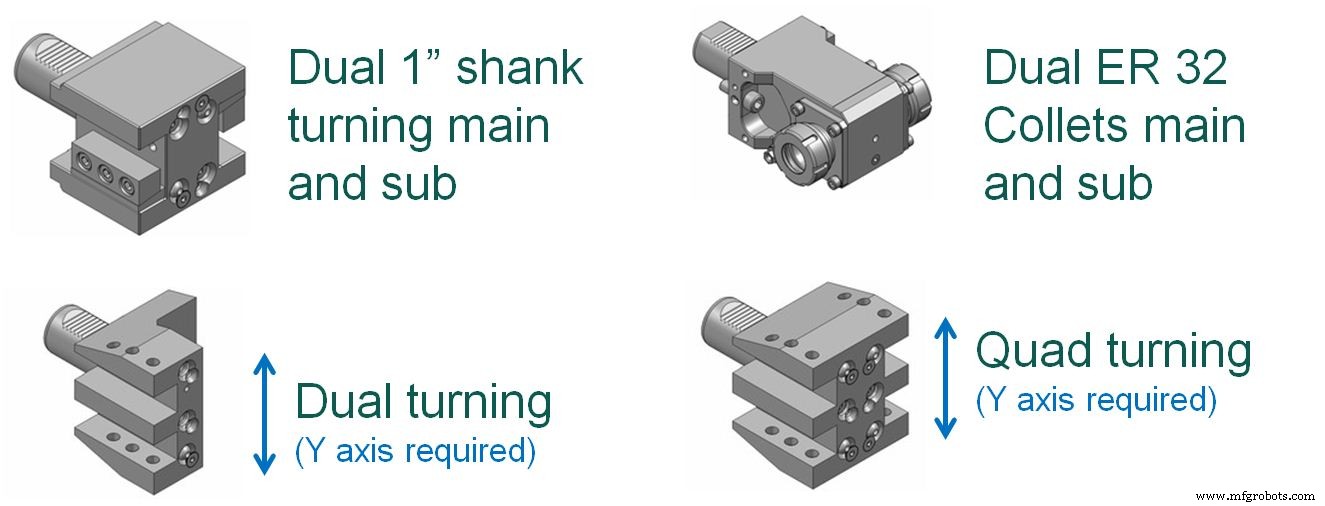
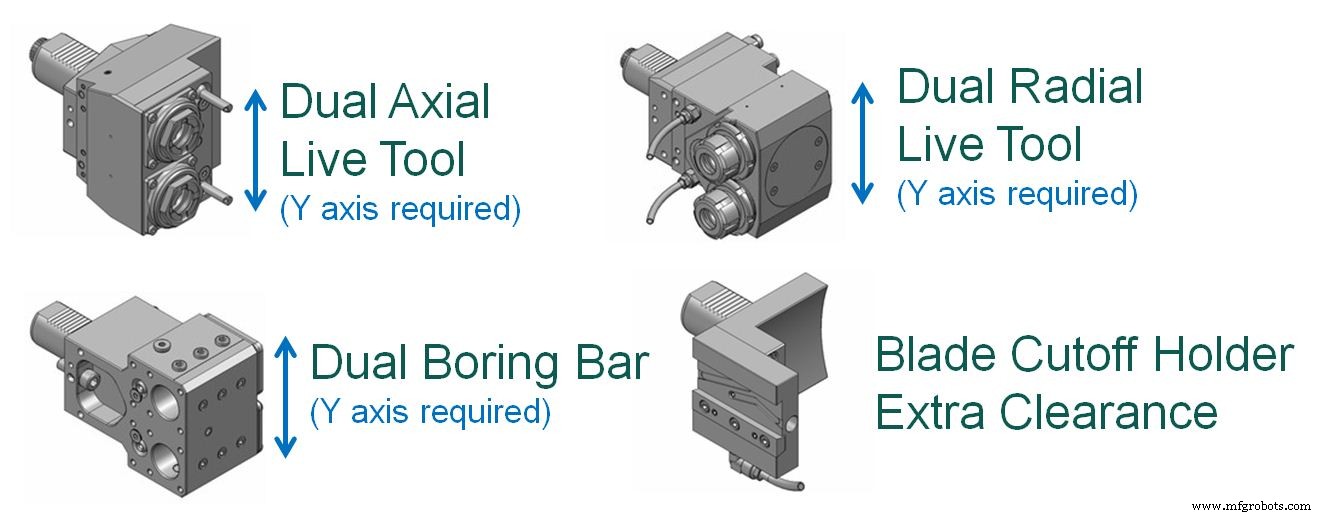
创新刀座还能解决:固定/可调角度刀、切槽刀、多边形车削(极速车平面)等特殊需求。
刀具方位标准化:以刀尖指向为准
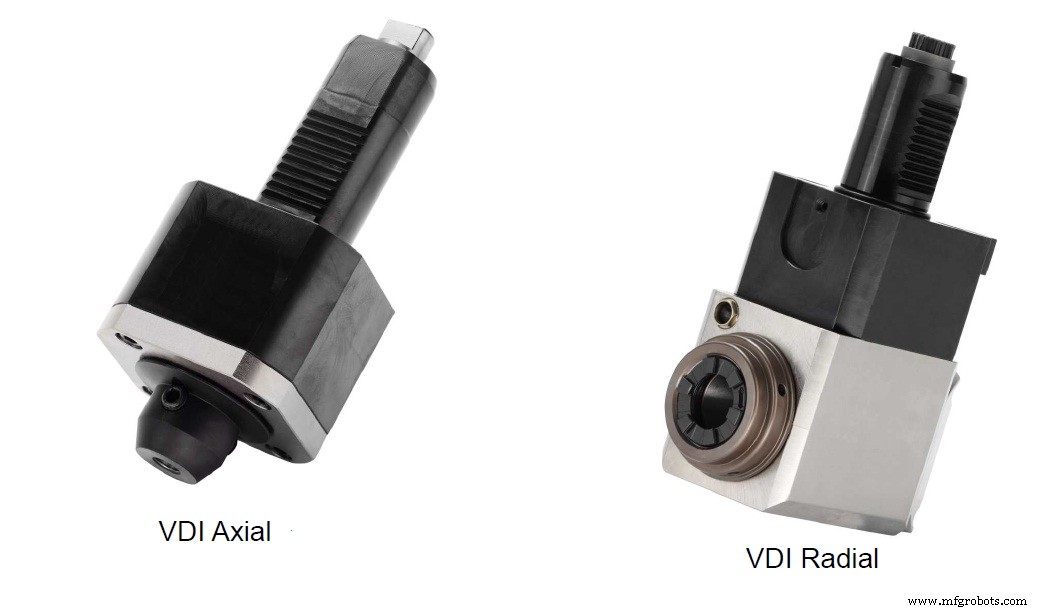
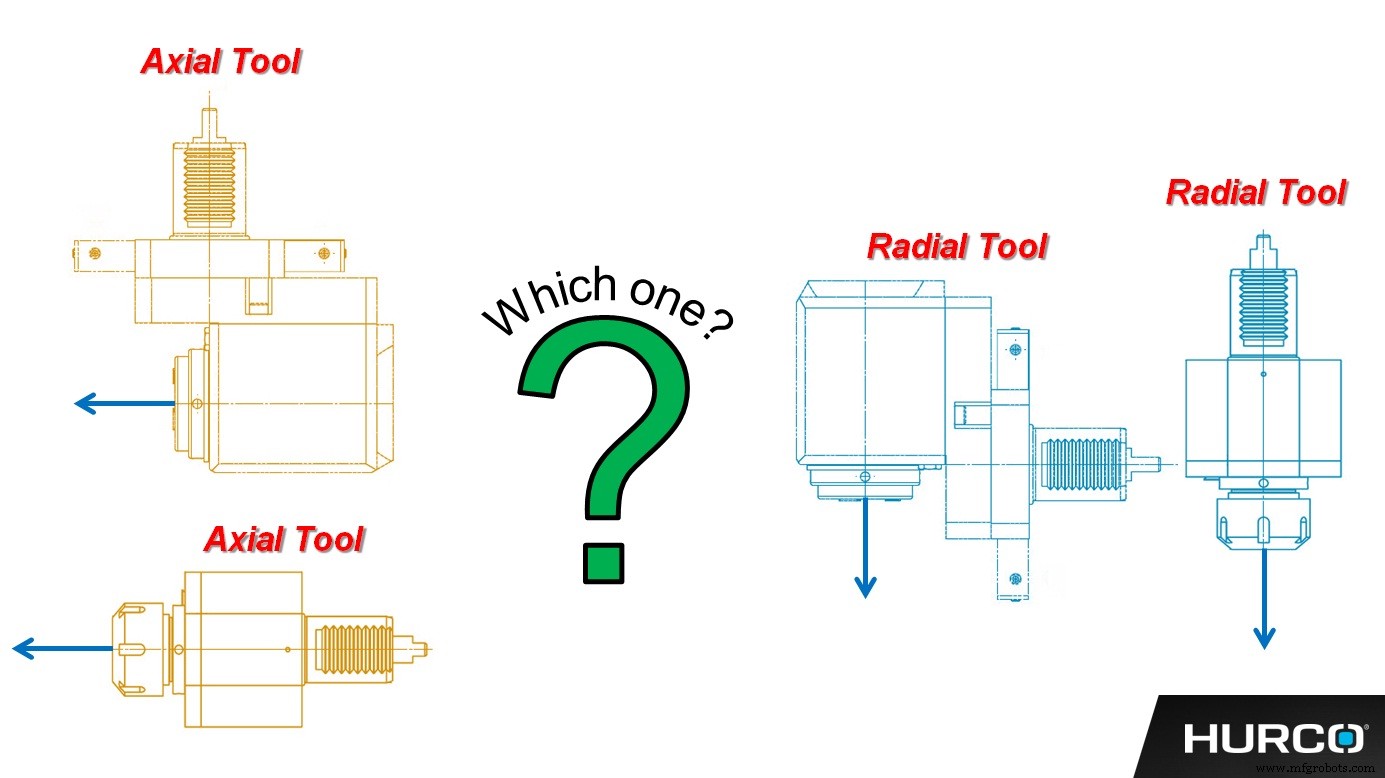
刀具厂商(Benz/Eppinger)定义:直角刀座=径向,直刀座=轴向。但编程时不那么简单。Hurco标准化为:刀尖指向Z轴=轴向刀;刀尖指向X轴(控制半径方向)=径向刀——与刀座类型、刀塔安装方式无关。理解此标准,对话式编程动力刀具易如反掌。
两种刀塔安装方式的差异
- 端面安装:直刀指向卡盘,直角刀平行X轴
- 圆周安装:方向完全相反
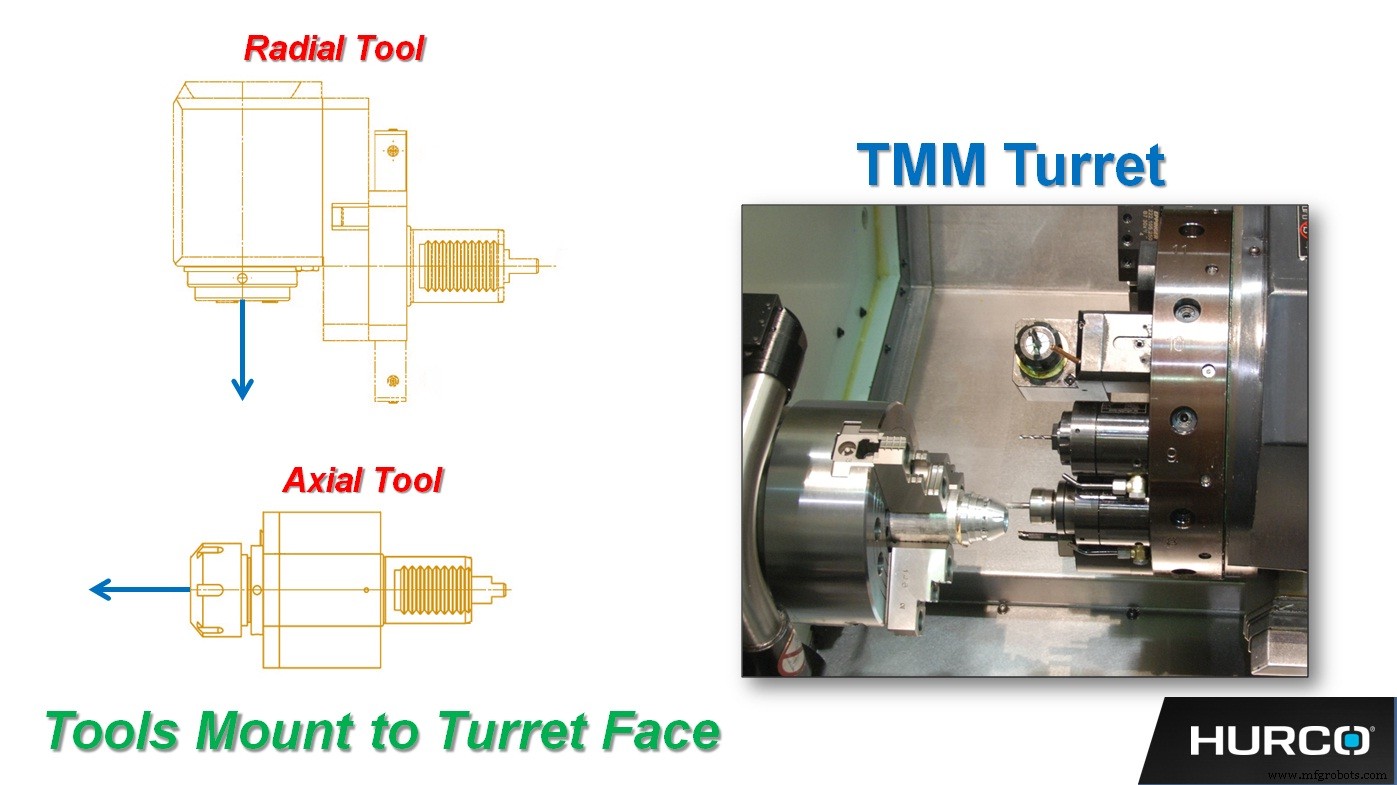
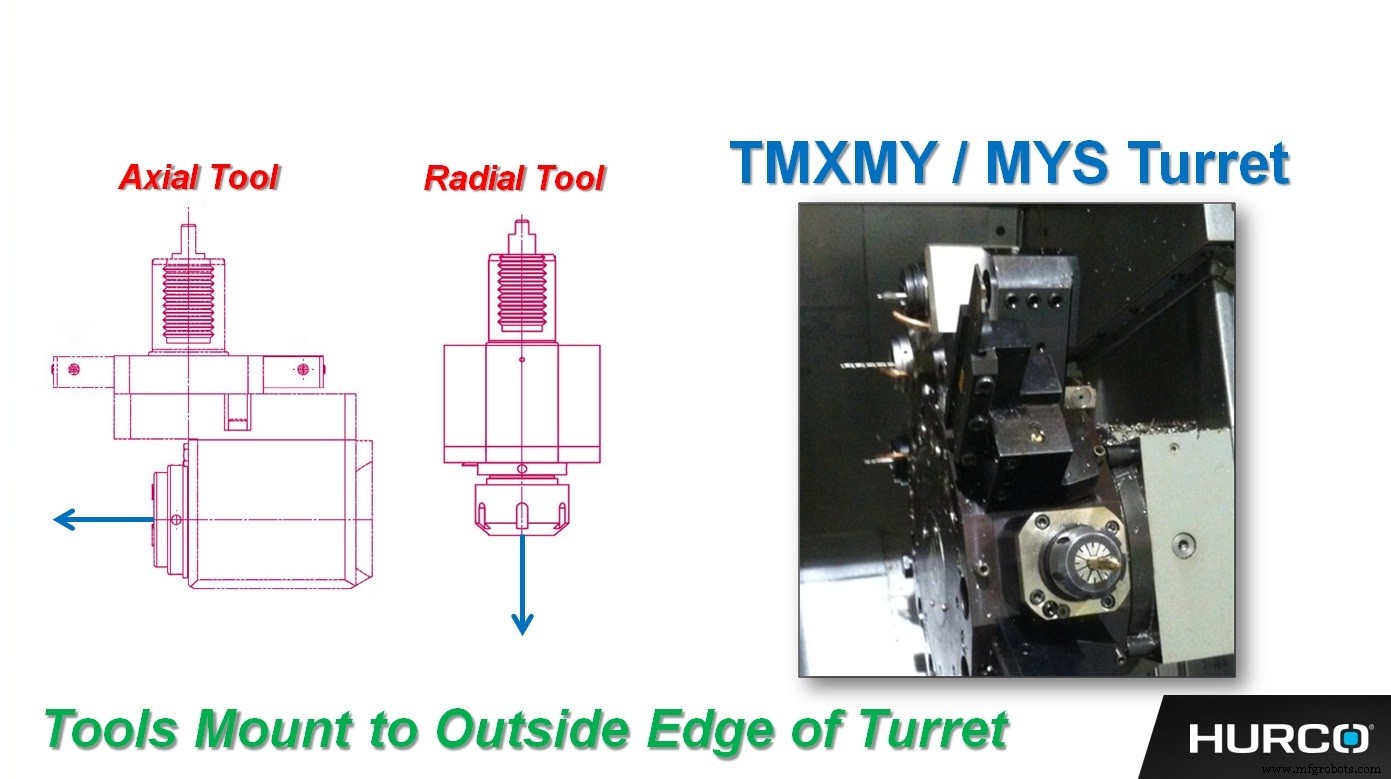
Hurco以刀尖指向统一定义,屏蔽硬件差异,编程零困惑。
数控机床