


高速铣削:精密雕刻铭牌的现代解决方案
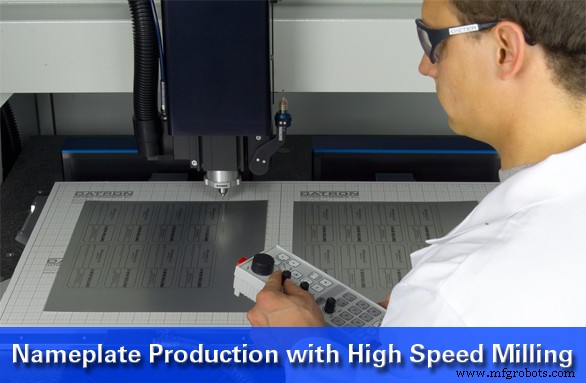
就在十年前,还在讨论铭牌雕刻生产的最佳工艺——主要竞争者是拼花机、冲压机和铣床。那时起,拼花机论点几乎像恐龙一样灭绝。因为拼花机是手动机床,极度依赖熟练工匠,无法自动化,合格操作员难觅。这两因素推高成本。冲压机仍是铭牌雕刻生产可行方式。特别在超大批量生产时,冲压机优势明显。比如 2 万块铭牌,这些机床每秒出几件,合乎逻辑。但小批量时,冲压机运行成本降低吸引力。成本大头在工艺所需模具,每套 $2,000-$5,000。加上冲压铭牌质量,冲压工艺变得无吸引力。因为冲压机像切饼干一样把模具压入材料,切割处产生的力弯曲剪切基材。延展性材料如金属意味着边缘弯曲,脆性基材则边缘崩刃。最后,冲压机功能局限于冲压或切出零件。若成品需沉孔、攻丝或雕刻(如序列号),需另一设备二次操作——制造商额外成本。
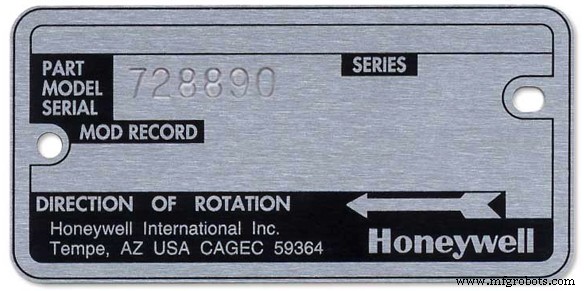
所以,小批量铭牌雕刻,铣床——特别是高速铣床——称霸。本文余下聚焦高速铣床赋予铭牌雕刻生产竞争优势的特性。
高速主轴
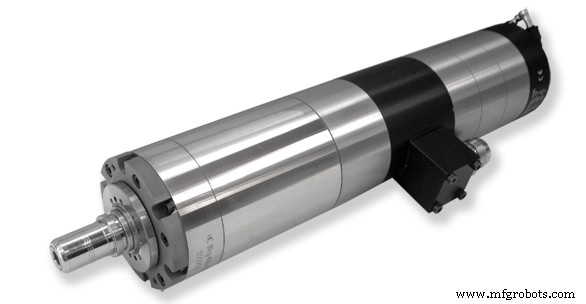
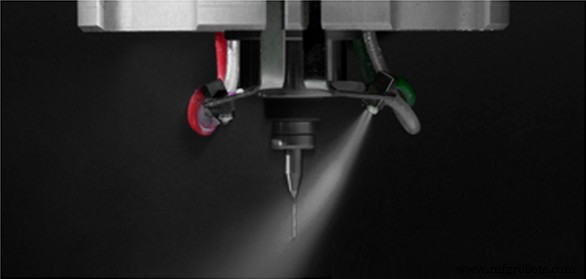
大多数 ID 产品和铭牌雕刻用小雕刻刀和铣刀。这些小刀具必须高速运行。配备 40,000-60,000 RPM 高频主轴的高速铣床,在铣削雕刻中有效排出切削槽切屑。结果:光滑表面、无毛刺边缘。也消除了二次去毛刺操作及其成本。
探测/表面扫描(映射)
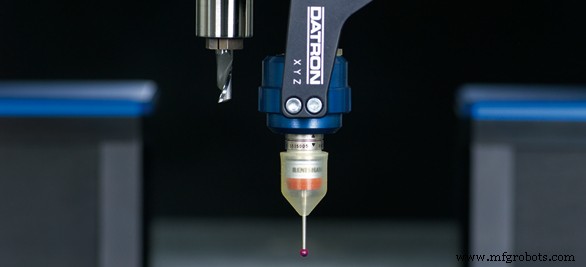
探测或表面扫描(映射)节省作业设置时间、确保精度和重复性。部分铣床集成探针能识别不规则工件地形并动态补偿。通过测量毛坯表面多点、将数据输入加工控制器实现。控制器自动调整不平表面或工件位置。此过程缩短设置时间、最小化工件/零件报废。
无油冷却液
探测在铭牌雕刻生产前端(设置时)节省宝贵时间,无油冷却液在后端节省时间。因为油会在成品铭牌留残留,某些无油冷却液直接挥发。从而省去二次脱脂操作——降低人工成本、清洁耗材成本,最重要最小化铭牌雕刻总生产时间。
集成真空台工装
铭牌雕刻应用(如 Metalphoto 生产批次)工装棘手。薄基材难固定。用传统 CNC 雕刻或切割表面积有限小零件时,主轴力能把零件完全切出后“甩”飞整个机床床身。许多制造商不得不喷胶固定。不只脏乱,拆卸成品时还可能导致弯曲。还需耗时昂贵二次工序清除成品残胶。
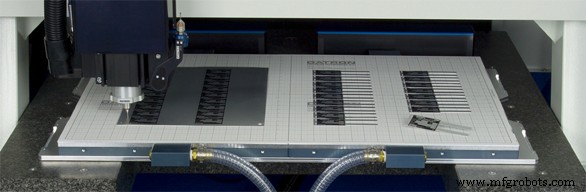
然而,一些高速铣床可配集成真空台工装。例如 DATRON 真空台,曾难固定的薄板材现在几秒锁定。薄至 0.001″ 塑料箔、厚至 0.250″ 铝板均能快速固定,即使零件“切饼干式”完全切穿材料也能保持。真空泵提供系统动力。真空台采用气流优化真空口、凹槽真空腔,提供卓越真空分布。低成本气体渗透基板作牺牲真空扩散层,允许刀具切穿工件而不伤台面。
自动刀具管理
考虑各类 CNC 机床铣削雕刻的 ID 产品和铭牌制造商,需结合现有流程和理想流程思考。换句话说,可能目前只跑一两班,但理想世界里,无人值守夜班可能是利润增长秘诀。即使“无灯”班不在计划,白天机床无人值守跑也能让操作员处理其他事务——单员工产出更多生产力。
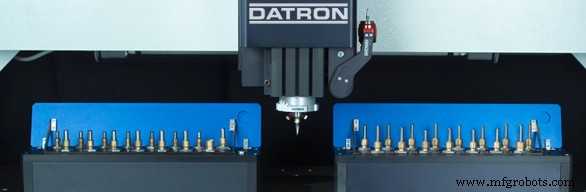
所以选配正确刀具管理的 CNC 至关重要。所需自动刀具管理系统由三组件协同组成——刀具检测器、换刀器、软件。刀具检测器是机械传感器,测量刀长、检测断刀。换刀器是架/托盘,有备用刀具位和放置断刀的套筒。操作员可预置备用刀,确保“无灯”运行时断刀有替代。软件是宏程序,可设定执行若干行代码后跑刀具检查。例如,宏可用“if/then”语句每 500 行代码触发检查:“测量此刀;若长度短于软件刀具数据库参数,则换刀。”
总结
专注小批量生产的 ID 产品和铭牌制造商,使用高速铣床可获效率、灵活性和总成本降低。因多用小刀具,必须选专为小刀具设计的 CNC 机床。高速主轴最适配小刀具,产出无毛刺、优异表面边缘光洁度零件。这些主轴低切削力最大化刀具寿命,支持创新工装如集成真空台缩短设置时间。探测让设置更高效、确保精度重复性。自动刀具管理通过无人值守/无灯生产降低成本。集成所有这些特性的高速铣床,给 ID 产品和铭牌制造商带来真实竞争和降本优势。
数控机床