


CNC 枪械雕刻:满足 ATF 标准的 3 种经验验证标记方法
ATF 强制要求枪械序列号在枪机框或机匣上雕刻、铸造或冲压,且不易抹除。当前枪械序列号要求雕刻深度 0.003 英寸,字高不小于 1/16 英寸。型号、口径/规格、Logo、制造商名、原产国等其他枪械标记也必须在枪械上以 0.003 英寸深度雕刻。因无两枪序列号相同,持证枪械制造商有义务记录追踪其设施生产的每枪,因此所有枪械标记/雕刻及雕刻枪部件位置。本文讨论 3 种不同枪械标记技术,及有利质量控制的特性。
1) 滚压标记枪械
先谈滚压标记。无论能否达到要求雕刻深度(它能),几乎无关紧要。因为依我之见,标记质量不是我想要在花几百上千美元买的枪上的。枪械标记/序列化中,滚压用带锐利字母数字的圆模在枪件上滚压,挤压位移金属形成印记。事实是,这些标记不清晰干净,因每字符边缘含位移金属的“回铸”残余。
2) 激光标记枪械
激光机器产生的枪械标记质量尚可。激光短板是深度。ATF 强制 0.003″ 枪械雕刻深度挑战激光技术极限。因为“切割”越深光线越弯曲。这类似加工界的跳动,结果令许多枪械制造商不满意。
3) 高速铣床雕刻枪械
例如 Smith & Wesson 用高速加工中心超额满足 ATF 指南,对 M&P 等枪械雕刻深度 0.005″。此做法为未来 ATF 收紧序列号深度要求预留余地。
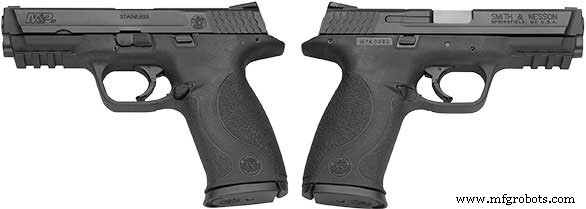
用高速 CNC 铣床(或加工中心)雕刻枪械序列号和 Logo 等品牌,能在满足 ATF 要求深度下产生清晰干净边缘。如前所述,质量雕刻甚至能超过要求深度。此外,DATRON 高速铣床等加工中心提供集成特性和稳健功能,在速度(循环时间)、质量、减废、精益制造、零件记录追踪上助益枪械制造商。以 Smith & Wesson M&P 手枪系列为例:该系列需在 3 种不同滑块上雕刻,适用多口径,最多 7 种变体。Smith & Wesson 实践精益制造“单件拉动”——订单到时雕刻所需零件。
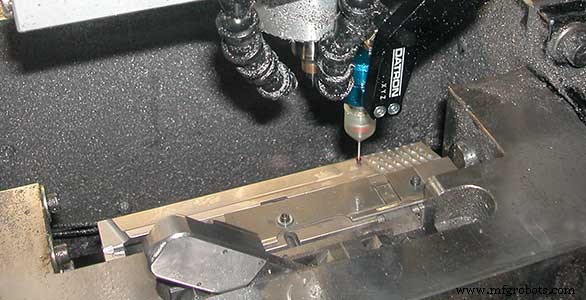
借助 DATRON 探针做零件基准识别,操作员只需选合适滑块放入高速铣床——用旋转分度器翻转零件和夹具雕刻两面。探针扫描滑块确定零件定义(零件类型),调取相应子程序雕刻特定标记和零件号。这样,即使最坏情况操作员装错毛坯,DATRON 机床仍产出高质量可用枪件。初始探测获得的测量数据也是维持一致 0.005″ 雕刻深度的第一步。各手枪滑块表面地形数据输入控制软件,雕刻前自动补偿表面不规则。此技术亦能在枪管等弯曲枪件上保持均匀雕刻深度。
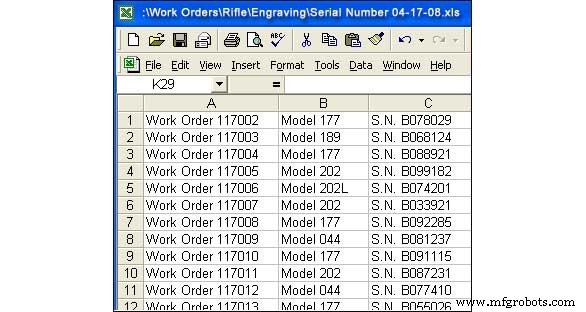
枪件雕刻完成后,DATRON 加工中心能通过定制并链接制造商 IT 系统的动态链接库(DLL),自动发送报告至数据库确保生产文档追踪。这也消除序列号重复风险。枪械雕刻流程摘要:
- 零件进机,机床自动识别零件并探测表面差异
- 机床控制选取该零件程序,表面差异在加工数据中补偿
- 雕刻正确序列号、Logo 及其他枪械标记
- 保持一致深度……甚至在圆弧表面
- 机床检查序列号存在且深度均匀后再取件
- 零件生产记录追踪入库
CNC 铣床枪械雕刻样件:
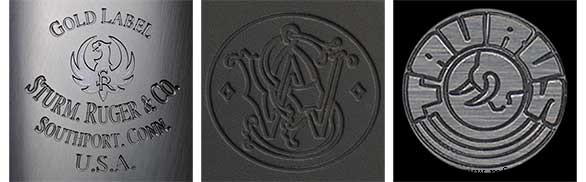
对大多数枪主,买枪是值得研究审视质量性能的决定。知此,枪械制造商投巨资推广品牌。“品牌”一词源于产品本身的烙印/标记。所以枪械制造商只想让其 Logo 或“品牌”以最佳形式呈现于枪上以传递质量。换言之,美学计数。下图展示配备 40,000-60,000 RPM 主轴的高速 CNC 铣床雕刻的枪械 Logo 清晰干净质量。
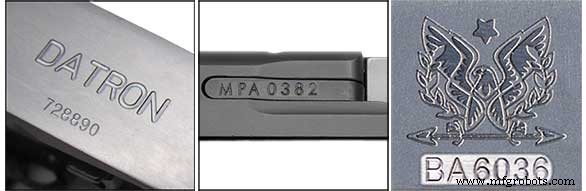
如前文,枪械序列号深度受 ATF 管制,故序列号标记质量不那么关乎美学,而关乎满足政府强制。高速 CNC 铣床提供最高精度和雕刻深度,如下样件所示。
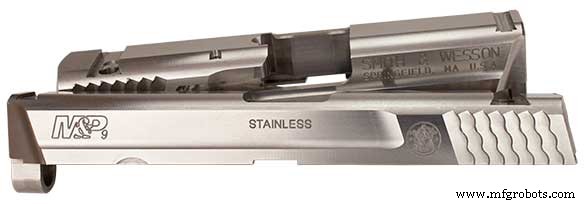
ATF 对原产地(制造商位置)、口径、规格、型号等其他枪械标记也一致规定 0.003″ 雕刻深度,合乎逻辑地,枪械制造商想整合所有雕刻为单一工序省时省钱。下图 Smith & Wesson M&P 手枪滑块在配备旋转分度器的 DATRON 高速铣床上雕刻,翻面一次装夹完成双面雕刻。此自动化消除人工翻面设置干预。
数控机床