


解锁精密制造:四轴/五轴CNC如何攻克复杂零件加工难题
CNC加工重塑制造业。铣床(旋转刀具切削工件)虽现身19世纪,但20世纪中叶CNC(计算机数控)技术出现后,加工速度与精度实现质变。现代CNC机床以计算机控制刀具/工作台运动,可创建极低公差的复杂零件。
面对琳琅满目的CNC选型,起步常感困惑。零件形状、尺寸、数量、用途决定工艺,选型从非直截了当。核心疑问:机床轴数怎么选?3/4/5轴普遍应用,实务差异何在?您的零件该用哪种?
什么是CNC机床“轴”?
多轴概念反直觉:三轴(X/Y/Z:左右/前后/上下)似乎已覆盖所有空间位置。通过人工翻转工件重新装夹(新“装夹”),三轴理论可加工任意面。但额外轴源于绕X/Y/Z旋转,引入“姿态”维度。实操中通过旋转刀具或倾斜工作台实现。
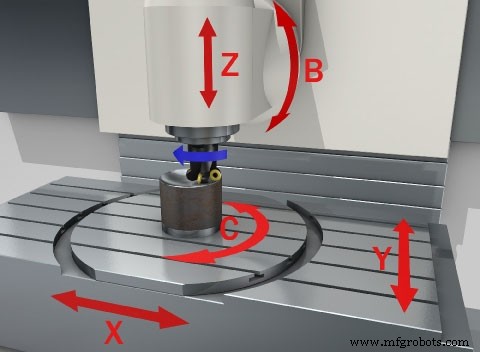
四轴/五轴CNC为何高价值?
- 单装夹多面加工:减少装夹次数,缩短周期,消除人工翻转带来的对齐误差风险。
- 免复杂夹具:三轴需精密夹具固定,多轴天然规避。
- 极致几何自由度:新弧线/角度/伸展范围,实现大量异形几何。
- 最优切削姿态:刀具可按最佳角度进给,优化切削速度与排屑,提升表面质量。
- 完美轮廓面:三轴需多次微切近似曲面,耗时且难完美;多轴渐进旋转(四/五轴联动)一次成型近乎完美光滑轮廓。
五轴联动 vs 3+2定位:如何选型?
工作流差异
核心差异在于连续与定位加工。3+2(五轴定位)不保持刀具与工件在所有旋转轴持续接触;真五轴联动同时驱动三线性轴(XYZ)与两旋转轴(AB),实现复杂曲面加工。3+2 G代码更简单,许多五轴CAM软件支持3+2模式。3+2简化刀具运动,规避主轴“扭转”机动。
需关注CAM软件碰撞检测与仿真能力。但3+2编程生态成熟,门槛不高。
共性优势
减少装夹带来尺寸稳定性,短刀具改善表面光洁度。3+2用三轴控制铣削,工作台可两向重定向旋转,工件五面一次装夹加工,降成本、缩周期、提精度、免转移设备。
典型适用场景
五轴联动产出更复杂终端件,但3+2在特定领域出彩:夹具、装配体、外壳等不需极致轮廓控制的零件。极精细特征首选真五轴。汽车/航天/医疗因高品质表面常选五轴。但3+2独有优势:
- 成本更低:粗加工/高速激进切削常用3+2。短刀具利于型腔倒扣、陡壁,适配模具制造与曲面/倾斜管状工件。相比三轴,3+2短刚性刀具可倾斜进给提速。以较低价格捕获五轴大部分红利(五轴设备价格近年大幅下探)。
- 混合策略:3+2粗加工+五轴联动精加工。短刀具支持激进高速粗加工;3+2亦可高效完成余料清理。
注意:3+2不可完全替代五轴联动。平底铣刀加工型腔尖角、锥/棒棒糖等特殊刀具路径,必须全五轴联动。球头铣刀为主的3+2在此类场景属于降级。
两者在制造业各有定位,关键看您的工作流、投资预算与终端件需求。
如何为您的项目选型?
高预算高风险行业(航天等)偏好多轴,但非普适。成本优先选三轴——设备便宜、操作门槛低、加工单价低。极简几何件三轴亦足矣。其他情况决策复杂,建议咨询CNC专家。
3ERP为头部CNC加工企业,少数可同时提供3/4/5轴服务的供应商之一。HAAS铣削服务业内顶尖,工程师团队深耕多年。材料库覆盖ABS/特氟龙/PEEK等塑料与铝/钢/钛等金属。联系3ERP,定制您的最优多轴加工方案。
数控机床