


三轴与五轴CNC铣削如何降低生产成本
CNC加工是减材制造方法,利用切削工具从毛坯或现有零件去除材料。CNC加工中心通常采用最先进的五轴机床,通过消除中间装夹、实现倒扣和非轴向特征加工,大幅缩短交货周期。
从简单平面件到高要求复杂曲面几何体,选择合适的CNC机床至关重要。不同类型机床加工不同零件。机床类型(CNC车床、三轴CNC铣床或五轴加工中心)通常取决于零件复杂度、几何形状、尺寸、公差、最终用途和材料。
CNC加工材料
材料通常是影响CNC加工成本的第二大因素。材料成本与加工工艺性平衡时,可实现最具成本效益的加工。材料加工工艺性越强,零件生产越快,服务成本越低。塑料和较软金属合金通常更易加工。可参考CNC加工图表中各材料属性判断材料固有加工性。
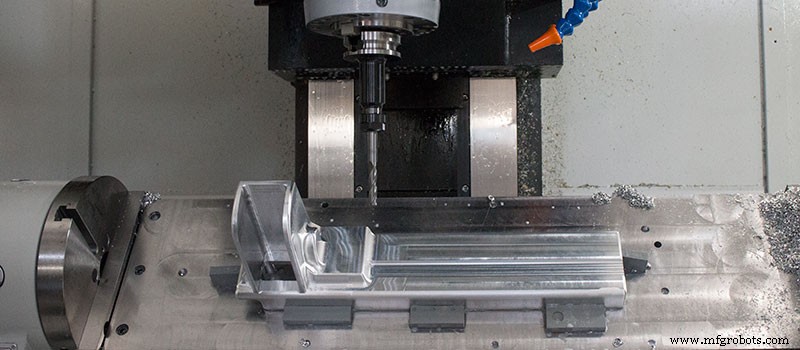
CNC加工时间与人工
编程技术人员编程CNC机床时,制造最大成本因素通常是制造零件所需时间。复杂大型零件需更长加工时间,增加总成本。需多轴加工的复杂几何体耗时更长,复杂结构常依赖人工制造和后处理。若零件每侧设计含不同特征,通常需人工重新定位,有时需更换夹具重新装夹加工这些特征。实现设计相关工序越多,零件成本越高。
随加工零件数量增加,CNC单件成本显著下降。项目早期考虑大批量加工带来的单价降低优势往往有利。
CNC零件设计
优化设计可快速生产铝零件,几乎无需人工重新定位,显著降低加工成本。主要可考虑以下设计特征:
- 长宽比小于 4 的设计特征最理想。过小特征需更多机床通道且易振动,影响精度和加工时间。
- 型腔深度最好控制在刀具直径 2-3 倍以内。若可能,深度小于刀具直径 4 倍。
- 壁厚应在 0.8-1.5 mm 之间。薄壁需刀具以小切深多次通过,易振动,增加精密加工难度和时间。
- 标准钻头尺寸孔可快速完成,非标准尺寸孔需用铣刀加工,增加总成本和时间。螺纹设计应使最小长度为孔径 1.5 倍,最大长度为孔径 3 倍。
- 长径比 3:1 或更小的内圆角半径可确保减少铣削次数、无需换刀、缩短总加工时间。
降低CNC加工订单成本时,最好在廉价材料、易加工性和优化标准化设计间取得平衡。确保设计中所有功能对关键项目至关重要,可简化整体范围。对机械师要求越复杂,解决方案效率越低。
结论
总体而言,因设计、特定尺寸和要求,复杂零件加工过程需更多考量。设计工程师在设计过程中应始终致力于在可能情况下构建简单、易生产的零件。设计越简单,制造越容易,间接成本越低。
机械设计师一直思考如何用更少部件创造最大性能的设计,可在保证效率和高良率前提下降低成本。CNC加工是生产零件和原型的有效制造方法。若关键设计细节与加工能力平衡不好,可能失去成本效益。
制造工艺
- 降低CNC加工成本:精密零件专家建议
- CNC 加工刀具偏斜:成因与高效抑制策略
- CNC加工中心演进史:从铣床变身到智能制造核心装备
- 先进五轴CNC铣削方案:大幅提升生产效能
- 车铣复合加工中心:车削与铣削融合的高效制造方案
- 激光切割成本优化实战:精密制造的五大降本策略
- CNC加工成本核算指南:关键驱动因素与定价模型解析
- 数控加工降本实战指南:设计优化、材料选型、工艺决策全攻略
- 14 个经验证的设计策略,大幅降低 CNC 加工成本
- CNC 加工降本实战 11 招:从设计优化到批量策略的全链路指南
- CNC 加工降本十大黄金法则:从设计优化到批量策略的全链路实操
- 深度解析四轴CNC机床:优势与三轴系统的对比