


CNC加工防铝件变形七大实战策略
铝为关键工业原料,但硬度低、热膨胀系数大,薄壁/薄板件极易变形。除提前消除内应力、优化刀具性能外,以下七策略可最大程度抑制变形:
1. 对称加工
大余量铝件需避免热量过度集中。对称加工可优化散热。例:90mm铝板铣至60mm。单面连续加工至终尺寸,余量大、热集中,平面度仅5mm。双面对称分层加工,每面至少两次至终尺寸,散热佳,平面度可控0.3mm。
2. 分层多次加工
多型腔铝板件因受力不均易扭曲型腔壁。分层多次加工:同步粗加工所有型腔,分层逐步达标尺寸,受力均匀,变形概率降低。
3. 优化切削参数
合理参数降切削力与切削热。参数过大→切削力过大→变形、主轴刚性受损、刀具寿命缩短。后切深对切削力影响最大。减后切深虽利防变形但降效率。高速铣削:减后切深+大进给+高转速,兼顾低切削力与高效率。
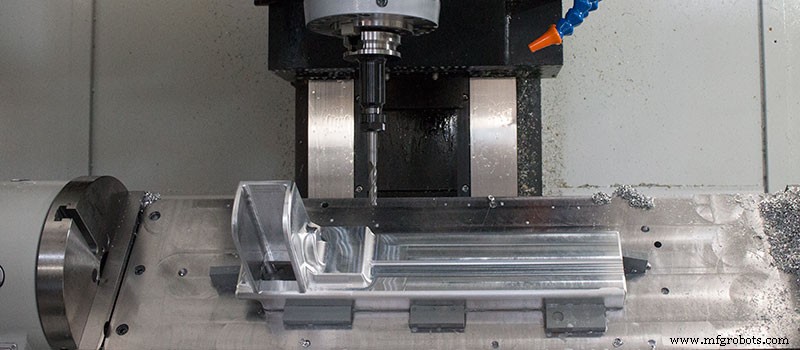
4. 强化刀具几何与物理状态
刀具材质与几何参数直接影响切削力热。正确选刀是减少变形关键。
前角
兼顾刃口强度与锋利度,减切削变形、利排屑、降切削力温度。禁用负前角刀。
后角
影响后刀面磨损与加工表面质量。粗铣大进给/重载/高热需小后角利散热;精铣需锋利大后角减摩擦弹性变形。
螺旋角
越大越稳定、切削力越小。
主偏角
适当减小主偏角利散热、降加工区平均温度。
刀具物理状态优化
- 减少铣刀齿数增大容屑槽:铝合金切屑变形大、需大容屑空间。槽底R角大、齿数少。如Φ20以下两齿、Φ30-60三齿,防屑堵导致薄壁变形。
- 精磨刃口:粗糙度
- 严控磨损:磨损→表面粗糙/切削温度/工件变形三升。磨损标准≤0.2mm,防止积屑瘤;切削温度≤100℃防变形。
5. 分粗精加工策略
粗加工:最大切速最短时间切除余料,成型几何轮廓,重效率重除料率。精加工:重精度重表面质量。刀齿切削厚度从最大递减至零,加工硬化现象大幅减轻,变形受抑。
6. 薄壁件二次装夹
装夹力致薄壁变形。精加工前卸夹泄压,工件回弹复形后二次装夹。二次压力点选支撑面,夹紧方向向最大刚性方向。经验丰富操作工可将变形压至最低。
7. 先钻后铣
型腔件直铣因铣刀排屑空间不足→排屑不畅→热积聚→膨胀变形甚至断刀崩刃。预钻直径≥铣刀孔,再进铣刀切削,完美规避。
希望信息助您增效。3ERP深耕铝/金属/塑料CNC原型与量产,欢迎咨询制造建议。
数控机床