


CNC零件采购全流程指南:从设计到交付
发布于 2020年7月28日 | 作者:WayKen Rapid Manufacturing
现代企业分生产型与服务型。服务型门槛低(凭技能/学历即可创业),生产型起步难但上限高:建立体系后时间成本低,规模潜力大。本指南带您跨越"CNC加工很难"的认知壁垒,掌握高效下单全流程。
首步确定产品方向(本文不展开)。选定产品后,进入执行层面:
1. 明确CNC机加工厂能力边界
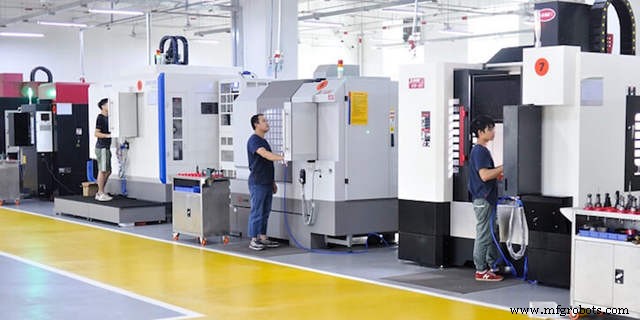
设计即面向制造,必须纳入工艺约束。理想流程:先选厂、摸清能力再设计;否则设计完成后可能需返工适配厂商能力。若无自建工厂资金(大多数情况),需寻找外协加工厂。
考察维度:
- 可加工材料种类(越多越好)
- 最大加工尺寸与重量上限
- 表面处理能力(阳极氧化/抛光等),避免二次外协
- 设备精度:需比零件公差高30%以上
- 设备台数与型号分布,评估扩产潜力
锁定厂商后,整理能力清单随时备查,指导设计。
2. 理想化设计CNC零件
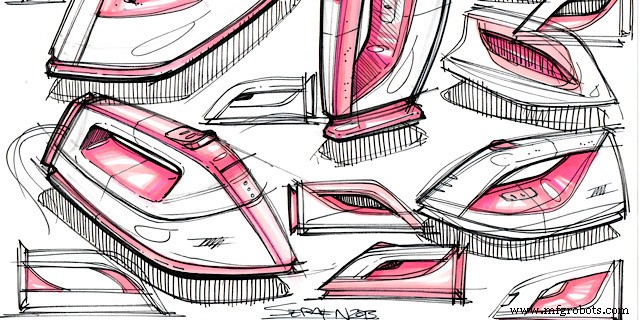
此阶段暂忽工艺约束,释放创意:列举功能特性→手绘草图确定布局原理→定关键尺寸→建三维模型。当下三维建模门槛低,网络免费教程丰富。
3. 面向制造修正设计 (DFM)
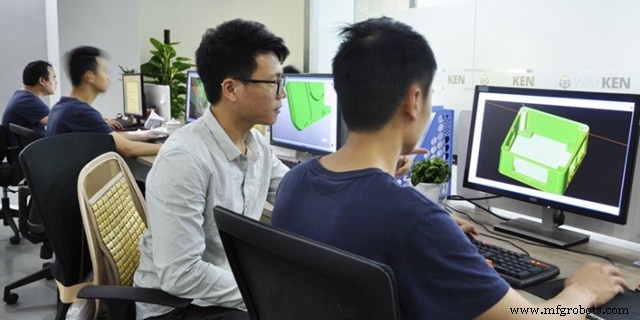
完美模型需"刀刀入肉"地工艺化。结合厂商能力清单与DFM指南审视设计。微小改进放大到年产量即是巨大收益:单件省1美分,年产2.4万件即省$2400。量产越大,设计推敲越需严谨。后续工具将辅助量化优化。
4. CNC编程
设计输出:三维模型+全尺寸公差工程图。自制原型需学G代码编程:工件建立机床坐标系,逐行指令刀具轨迹。或用CAM软件选定加工面自动生成NC程序。此环节极考验几何/公差/材料综合把控,建议直接委托专业机加工厂,原型成本低、专业推进快。
5. 机床装夹调试
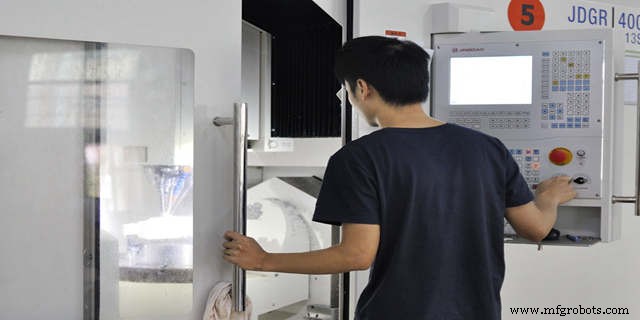
基础装夹要素:
- 工件定位:规划翻面序列去除余料
- 夹紧方式:对抗切削力,标准夹具优先,复杂件可找快速成型工装厂(小批/原型更快更省)
- 工件坐标系零点:手动对刀找零或用测头自动寻零
- 刀具装载:按NC程序刀号装刀,录入刀具长径参数
6. 程序验证
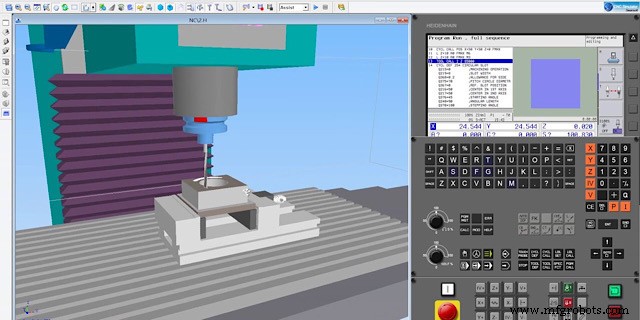
先跑虚拟仿真排查干涉/越界;再用软材料(如铝代钢)试切,保护刀具夹具。
7. 正式加工
原型阶段节奏宽松;批产时需压缩装卸辅助时间。
8. 质量检验
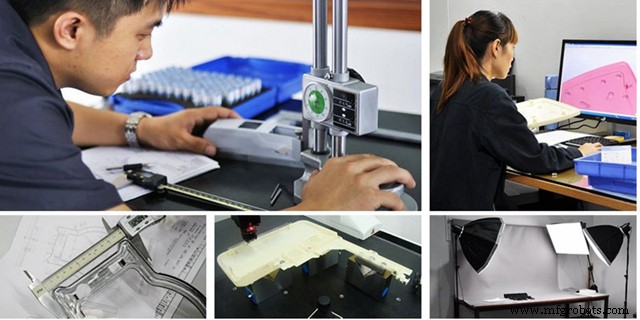
高精度件需专用检测设备与质控体系。WayKen ISO 9001:2015认证,保障项目严格质量规范。
9. 表面处理
表面处理关乎美观与耐久。裸金属易氧化钝化。专业设备可实施多种工艺;低成本可自行刷漆,但强烈建议不省略表面处理。
WayKen如何交付高端CNC零件
提供快速原型、CNC加工、快速模具等全链路服务。客服工程师执行DFM审查,确保超预期交付。精益小批量、极速发货、全周期售后。详询:info@waykenrm.com。
数控机床