


CNC原型降本实战:设计师必知的3大策略
订购CNC原型时,成本是首要考量。如何降低CNC加工服务成本?本文分享3个实战技巧,帮助设计师提升生产效率、控制预算。
策略一:复杂零件拆分加工
若原型需通过机械性能测试,整体加工更佳;若仅用于设计验证或外观确认,拆分加工能显著降本。尤其针对多平面、复杂结构零件,拆分为多个小件分别加工,可省去五轴辅助加工或多次装夹定位,大幅缩短工时。
降本要点
大型、多维度的塑料壳体类零件,采用拆分加工后粘接成型。WayKen拥有丰富经验与专用胶接工艺,确保强度与外观无痕。复杂金属件亦可拆解,内部结构复杂、含内螺纹的零件通过焊接或螺钉装配,成本更优。
案例1:ABS外壳拆分加工
工艺:CNC拆分加工+粘接
材料:ABS
后处理:喷漆
拆分方案:分为3件,黄色面与绿色面分别加工
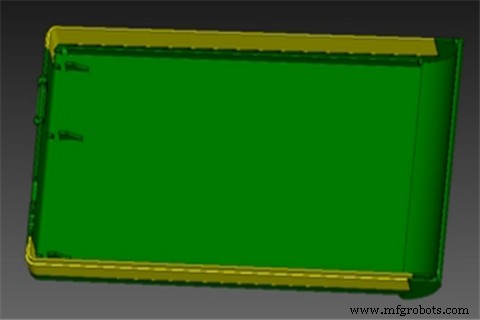
客户反馈:方案节省预算,喷漆效果极佳且无粘接痕迹,团队非常满意。
策略二:优化内部倒角半径
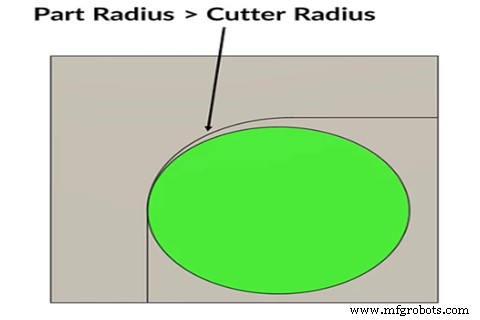
所有铣刀均为圆柱形,故CNC加工内角无法做成尖角。若装配要求必须为尖角,塑料件可人工清角,金属件需EDM电火花加工,但均增加成本。建议:在满足功能前提下,尽量增大内圆角半径,并统一尺寸,以便使用大直径刀具,减少换刀次数,提升效率。
降本原理
内圆角越大,可用刀具直径越大,单次切削量增加,加工速度更快;且刀具运行轨迹更平滑,减少振动,提高精度。如同骑车过弯,弯道半径越大,行驶越平稳高效。
案例2:铝合金零件大圆角设计
工艺:CNC加工
材料:铝合金6061-T6
客户反馈:增大圆角便于加工,不影响装配,请按此方案生产。
策略三:合理设计壁厚
壁厚过薄易导致崩边、变形,即便降低转速使用小刀具也难以避免切削振动影响。合理壁厚设计是高效加工的基础。
降本建议
金属件建议壁厚≥0.8mm,塑料件局部小区域≥0.5mm,具体结构需具体分析。功能关键区域(如螺纹孔周围、需攻丝或嵌入铜螺母的区域)必须加厚,防止受力开裂。
案例3:铝合金外壳壁厚优化
工艺:CNC加工
材料:铝合金6061
表面处理:本色阳极氧化
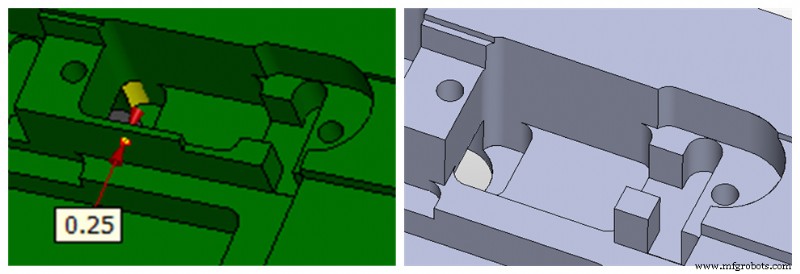
客户反馈:PCB安装位受限只能薄壁,0.25mm导致断裂。经评估该结构不影响装配,建议取消,已更新图纸。
结语
原型或小批量试产前,复盘这3大策略往往能带来意外收获。希望本文助您有效控制项目预算。更多详情欢迎咨询WayKen。
数控机床
- 备件库存的隐性成本:降低持有费用指南
- 掌握 CNC 工装夹具:机床操作工必知的 10 种核心类型
- 如何选择长期高性能的理想CNC机床:关键评估指标
- 打造精品CNC加工件的14大黄金法则
- 14 个经验证的设计策略,大幅降低 CNC 加工成本
- 钛合金 CNC 加工实战宝典:航空航天/汽车/医疗领域的材料与工艺指南
- CNC 加工成本深度解析:五大驱动因子与优化实战策略
- CNC 加工降本十大黄金法则:从设计优化到批量策略的全链路实操
- CNC加工如何赋能矿山设备:高效、精准、零停机
- 推动汽车创新的三大CNC加工关键洞察
- 精密CNC加工成本如何确定——关键因素解析
- CNC 车削零件在精密制造中的 6 大核心优势