


精密CNC曲面铣削专家指南:从粗加工到超精加工全流程
曲面铣削属轮廓/等高线CNC铣削范畴:加工倾斜/凹/凸等各类不规则轮廓或连续曲面。这是成型异形定制件的关键工艺,要求服务商具备深厚加工原理与编程功底。
曲面CNC铣削基础框架
1. 曲面铣削分级工序
成品前需将工序细分:粗加工/半粗加工、半精加工、精加工、超精加工。零件越大、工序越细。分级是为了最大化发挥各阶段刀具与参数潜能。
- 粗加工:首道工序,毛坯切近目标轮廓,留足后续余量。
- 半精加工:按尺寸要求切削或清除剩余余量,可作为精加工前置。
- 精加工:改善表面光洁度,去除显毛刺/缺陷。必须用高性能刀具,直接决定最终外观。
- 超精加工:镜面/超光滑轮廓要求时启用。高速加工+高精刀具实现。
2. 认知曲面铣削刀具
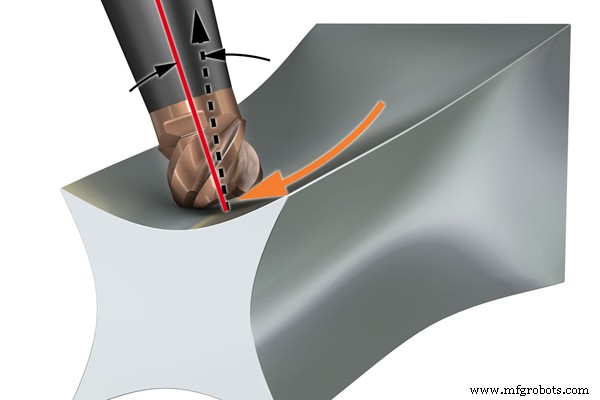
圆弧刃刀具是曲面铣削主力:圆角刀片、球头可转位铣刀、球头整体硬质合金。圆弧刃不留明显刀路痕迹,首选轮廓加工。
- 圆角刀片可转位铣刀:大直径、高刚性、高效率,适合粗加工。
- 球头整体硬质合金铣刀:可获极佳光洁度,结构刚性较弱,多用于精加工而非粗加工。
- 球头可转位铣刀:刀头可拆卸更换,兼具整体刀性能与换刀灵活性。
曲面铣削通用实战准则
1. 必备前期准备
决定工艺前须评估影响因素,识别关键信息:
- 关注型腔深度:决定刀具选型与伸出长度
- 预估去除余量:规划是否需半精/精加工
- 规划夹持方案:决定夹具选型
2. 核心铁律:进给与转速匹配
进给/转速决定材料去除率,直接定光洁度成败。需按切深/刀具/材料/轮廓/精度计算。文中不给具体数值(因多因素变动),建议查权威手册。经验法则:
- 材料越硬,进给/切深越小,切削速度反而越高
- 粗加工参数激进,精加工参数保守;高速+好刀=极致光洁度
3. 刀具全生命周期管理
粗加工重刚性(耐大切深/进给);精加工重锋利(无刀路痕)。粗加工刀径通常大于精加工刀径。
4. 极致抑制振动
振动是坏光洁度、颤刀、崩刃元凶。源头:夹持稳定性、刀具刚性、材料硬度、主轴精度。抑制对策:
- 选用跳动精度高的刀具
- 粗加工避免过长悬伸,改用延长杆/延长刀柄
- 夹具确保夹持力与平衡
- 硬金属避免激进切削
结语
曲面铣削通过粗/半精/精/超精四级递进成型。核心刀具为球头/圆弧刃。成功关键:充分准备、精算进给转速、科学管刀、零容忍振动。
数控机床