


CNC加工公差掌控:精度、变异与工程落地方案
CNC加工以精准著称,但任何工艺都存在尺寸变异。材料、主轴对刀、刀具精度、夹具刚性、冷却、形状复杂度等因素显著影响尺寸精度。工程师在设计阶段设定公差带,界定可接受变异范围,保障功能与质量。深度解析公差必要性、类型、关键管控因素。
为何必须严守CNC加工公差?
公差是判定合格/报废的界限,即允许的误差空间。核心价值三维:
● 成本管控
商业本质是保质降本。公差越紧成本指数级上升:极严公差需磨削/超精加工;宽公差仅基础切削即可。仅对关键特征标紧公差,非关键宽公差,即可避免过度成本。
● 互换性/重复性
机加工件多需装配对接。互换性是批量化前提:同类组件任意互换装配。典型如轴套配合:轴公差受控,任意尺寸波动下仍能入套;套同理。
● 互换性/重复性
机加工件多需装配对接。互换性是批量化前提:同类组件任意互换装配。典型如轴套配合:轴公差受控,任意尺寸波动下仍能入套;套同理。
● 维持功能性
关键功能特征(定位/尺寸)超差即失效。夹具类应用中,位置/尺寸偏差超差直接导致夹具报废不可用。
机加工车间常用公差类型
图纸公差表达多样,取决于受控特征与设计意图。五大主流类型:
单边公差
仅允许单向变异。例:轴配入套内孔,轴径不得超套内径。单边公差仅允许负向偏离(如Φ1.000 +0/-0.005)。配合件常用。
双边公差
允许正负对称变异。Φ1.000 ±0.005。等量分配变异空间。常用于外部尺寸标注,不限于此。
极限公差
直接标注最小/最大极限尺寸(如.995-1.005 in)。实测尺寸须落区间内。
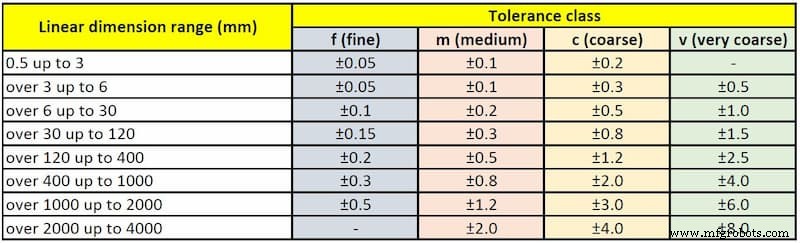
通用/标准公差
行业通用标准件(螺纹/销/管/钢材)的基准公差。由ASME/AISI/ISO等机构管控,查表执行。例:螺纹粗/细/特细(UNC/UNF/UNEF);轴孔配合公差带(H7/g6等对应滑动/过盈/过渡/紧定/自由运行配合)。
几何尺寸与公差(GD&T)
用特征控制框规定形位公差:平面度、直线度、跳动、垂直度、位置度等。GD&T让设计意图表达更精准、无歧义,是指定CNC加工公差的利器。
公差落地的四大关键考量
1. 选对加工合作伙伴
外协必须找靠谱厂商。非所有服务商都能交付极严公差。经验丰富、高端设备的厂商优势明显。
2. 保障夹具定位精度
夹具是公差达成的基石:定位基准、抗切削力变形。
3. 使用高性能刀具
刀具是尺寸变异主因:选型错误、刀具挠度、钝化。深孔/长轴易挠度;钝刀破坏尺寸与主轴精度。
4. 材料特性适配
不同材料加工行为差异大,尺寸稳定性各异,须因材施策。
结语
- CNC公差通过设定变异上限保障质量与功能
- 应用公差可控成本、保互换性、维功能性
- 五大类型:单边、双边、极限、通用、GD&T
- 落地必考:合作伙伴、夹具精度、刀具性能、材料特性
数控机床