


精通车削刀片命名规则:CNC操作员清晰入门指南
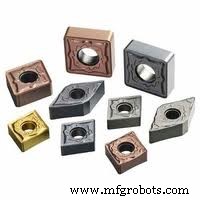
通用车削刀片命名规则 CNC入门
通用车削刀片形状尺寸多样,关键在于每款刀片均有对应命名规则。这些字母数字组合蕴含丰富信息。
注:以下按公制刀片标准解释。
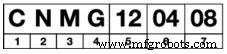
通用车削刀片命名规则
上图刀片命名为CNMG 120408。
1 = 刀片形状
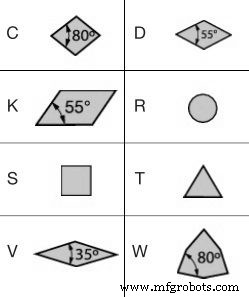
通用车削刀片形状代码
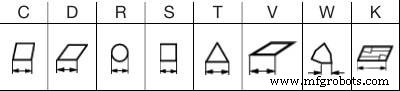
首字母表示刀片形状,代码含:C、D、K、R、S、T、V、W。大多直观表达形状:
- C = 菱形80°
- D = 菱形55°
- K = 平行四边形55°
- R = 圆形
- S = 正方形
- T = 三角形
- V = 菱形35°
- W = 六边形80°
图示详述各形状几何特征。刀片形状选型至关重要,不同形状不可随意互换。C、D、W类常用于粗加工。笔者粗车循环(Fanuc G71/G72)选C型,精加工循环(G70)选D型。
2 = 刀片后角
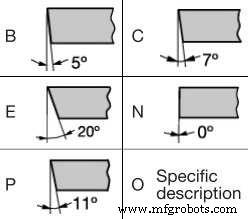
通用车削刀片后角代码
第二字母表示后角:
- B = 5°
- C = 7°
- E = 20°
- N = 0°
- P = 11°
后角选择对内孔/小孔加工影响大,选型不当致底部刀尖干涉导致加工质量差。0°后角多用于粗加工。
3 = 刀片公差等级
第三字母表示尺寸公差(长度、高度等)。笔者认为对操作员实用性有限,因公差极微。
4 = 刀片结构型式
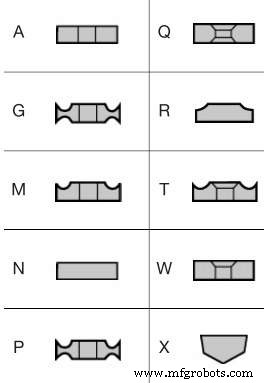
通用车削刀片结构型式
第四字母表示刀孔形状与断屑槽类型:
- A = 圆柱孔
- G = 圆柱孔双面断屑槽
- M = 圆柱孔单面断屑槽
- N = 无孔无断屑槽
- P = 圆柱孔高正前角双面断屑槽
- Q = 40-60°双面沉孔
- R = 无孔单面断屑槽
- T = 40-60°双面沉孔单面断屑槽
- W = 40-60°双面沉孔
- X = 特殊设计
5 = 刀片尺寸(切削刃长)
数值表示切削刃长度。
通用车削刀片切削刃长
6 = 刀片厚度
数值表示刀片厚度。
7 = 刀尖圆弧半径
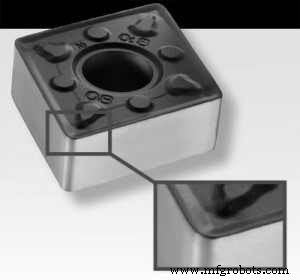
通用车削刀片刀尖圆弧半径
数值表示刀尖圆弧半径:
- 代码 = 半径值
- 04 = 0.4
- 08 = 0.8
- 12 = 1.2
- 16 = 1.6
您可能关注:《螺纹刀片命名规则CNC入门》
数控机床
- CNC车削详解:高品质零件的精密制造工艺
- CNC车削切削参数精通指南:实现精密加工的关键
- CNC加工教学:车床动力刀座实操演示
- 预防CNC刀片磨损:机床操作员必备实用技巧
- DNMG车削刀片:CNC机床操作员首选的多功能车削利器
- 精通车削刀片命名规则:CNC操作员清晰入门指南
- DCMT CNC车削刀片:实现卓越表面光洁度
- 精通CNC车床编程:机床操作员实战指南
- Tornado T2M:小型零件精密CNC车削中心
- Yama Seiki GLS-1500:高性能 CNC 车削中心
- Amada G07 搭档式 CNC 车削中心:精密硬车与精车,从小批到大批
- 机床车间为何必须配备数控车削中心:四大核心优势