


Anilam 4200T CNC 车床控制系统:G 代码功能大全
本文面向使用 Anilam 4200T 等车床控制系统的 CNC 技师,提供完整的 G 代码准备功能列表。单个程序块可包含多个 G 代码;若存在冲突代码,系统将报错。
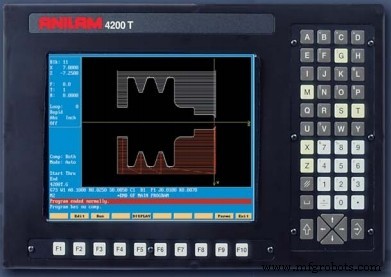
4200T CNC 车削控制系统
Anilam G 代码 - 准备功能
| G 代码 | 功能说明 |
|---|---|
| G0 | 快速定位 |
| G1 | 线性插补 |
| G2 | 圆弧插补 - 顺时针 (CW) |
| G3 | 圆弧插补 - 逆时针 (CCW) |
| G4 | 停顿 |
| G5 | 椭圆插补 |
| G9 | 精确停止检查 |
| G22 | 存储行程限制开启 (可编程行程限制) |
| G24 | 主轴转速钳位 |
| G31 | 探针移动 |
| G33 | 螺纹加工 |
| G40 | 刀尖圆弧半径补偿取消 |
| G41 | 刀尖圆弧半径补偿左 |
| G42 | 刀尖圆弧半径补偿右 |
| G53 | 工件坐标系选择 (1-99) |
| G59 | 模态倒角/圆角开启 |
| G60 | 模态倒角/圆角关闭 |
| G61 | 精确停止模式 (连续路径关闭) |
| G64 | 切削模式 (连续路径开启) |
| G65 | 用户宏程序单次调用 |
| G66 | 用户宏程序模态调用 |
| G67 | 用户宏程序模态调用取消 |
| G68 | 坐标系旋转 |
| G70 | 英制编程 |
| G71 | 公制编程 |
| G72 | 轴缩放 |
| G74 | 区域清理 (端面) 循环 |
| G76 | 粗车/镗削循环 |
| G77 | 粗端面循环 |
| G78 | 深孔钻削循环 |
| G79 | 断屑钻削循环 |
| G81 | 纵向开槽循环 (车削) |
| G82 | 端面开槽循环 |
| G83 | 纵向螺纹循环, 直入 |
| G84 | 纵向螺纹循环, 复合 |
| G85 | 端面螺纹循环, 直入 |
| G86 | 端面螺纹循环, 复合 |
| G87 | 攻丝循环 |
| G88 | 镗削 |
| G90 | 绝对编程 |
| G91 | 增量编程 |
| G92 | 绝对零点预设 |
| G94 | 每分钟进给 |
| G95 | 每转进给 |
| G96 | 恒线速度功能 (CSS) |
| G97 | 每分钟转速 (RPM) |
数控机床
- 精密CNC车削:定制液压部件的高效制造方案
- CNC 控制代码精通:M 代码与 G 代码详解
- CNC车削切削参数精通指南:实现精密加工的关键
- 精通车削刀片命名规则:CNC操作员清晰入门指南
- DCMT CNC车削刀片:实现卓越表面光洁度
- 掌握G90模态循环锥度车削:CNC编程实战指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 全面掌握G90车削循环:CNC粗车与多功能应用指南
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解
- 数控铣床与车床 G 代码 M 代码综合参考指南
- NCT 201 G 代码完整参考:车床与铣床
- Yama Seiki GLS-1500:高性能 CNC 车削中心