


读懂CNC螺纹刀片命名规则:实用指南
讲解CNC机床螺纹加工用螺纹刀片命名规则。螺纹刀片类型繁多,命名体系亦多样,本文解析其中一种典型规则。虽看似复实则易记,选型时亦可参考。
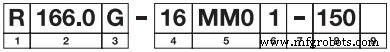
螺纹刀片命名规则 CNC入门
螺纹刀片命名字段解析
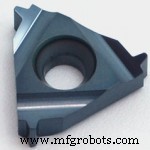
螺纹刀片
- 刀片手性
- R = 右手式
- L = 左手式
- 主代码
- 加工类型
- G = 外螺纹
- L = 内螺纹
- 刀片尺寸(11/16/22/27)
- 螺纹轮廓
- VM0 = V型60°
- MM0 = 公制60°
- UN0 = 统一制60°
- WH0 = 惠氏55°
- 每切削刃尖数
- 1 = 1尖
- 2 = 2尖
- 3 = 3尖
- 切削刃状态
- - = 圆弧钝化
- F = 锋利刃
- C = 断屑几何
- 螺距
- 公制:螺距×100
- 英制:每英寸牙数×10
- 补充代码
字段含义自明。字段1指示手性,右手刀片亦可车左旋螺纹(改变进给方向)。字段3区分内/外螺纹刀片,严禁混用。字段4决定刀片尺寸,小孔径需选小尺寸(11/16/22/27)。字段5对应螺纹轮廓角度/形状,60°刀片不可加工55°螺纹。多尖刀片利于精细螺纹成型。
您可能关注:《通用车削刀片命名规则CNC入门》
数控机床