
哈斯欧洲新版宣传册发布:Haas is Hot
@Haas_Automation 发布
欣赏这份精美的
哈斯欧洲宣传册
封面,由加州总部资深平面设计师倾力打造。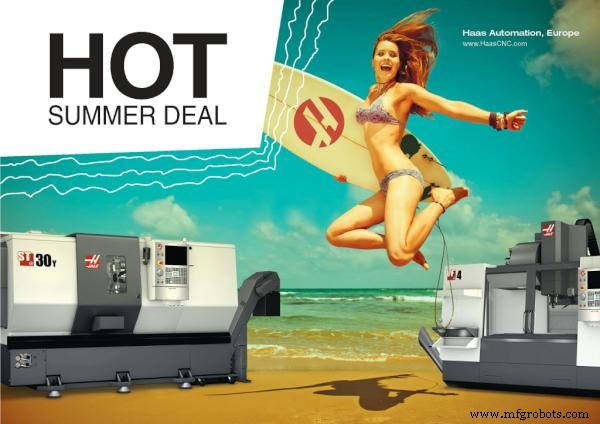
Haas is Hot
数控机床

 亿迅智能制造网
@Haas_Automation 发布
欣赏这份精美的
Haas is Hot
数控机床
Haas 可编程冷却喷嘴 (P-Cool) Haas 立式和卧式加工中心(VMC/HMC)可选配可编程冷却喷嘴(P-Cool),可自动为每把刀具精准指向切削区喷射冷却液。 核心优势 精准冷却:喷嘴随刀具位置自动调整角度,冷却液直击刀尖 延长刀具寿命:有效降低切削温度,减少热磨损 改善排屑:高压冷却液冲走切屑,防止缠屑、积屑瘤 提升表面质量:稳定切削温度,减少热变形和微观裂纹 无人值守友好:程序中通过 M 码自动控制,无需人工干预 技术规格 喷嘴可编程角度范围:通常 ±90° 或更大 响应时间:< 1 秒 兼容高压冷却系统 (TSC) 和常压冷却 通过 M34/M35 控制喷嘴上下位置,
Haas M95 睡眠模式 睡眠模式本质是长时间停留(暂停)。当用户希望机床提前预热,以便操作员到岗即可投入生产时可使用。 编程格式 M95 (hh:mm) M95 后的注释必须包含机床睡眠的小时和分钟。 M35 示例 例如当前时间为下午 6 点,希望机床睡眠至次日上午 6:30,使用: M95 (12:30) M95 后的程序行应为轴移动和主轴预热指令,确保唤醒后机床处于热稳定状态。 典型应用 夜间无人值守加工结束后,预热至早班上班时间 周末停机后,周一早班前自动预热 减少冷机启动热变形,提高首件加工精度 合理使用 M95 可平衡能耗与加工精度,是精益生产的实用技巧。
Haas M00程序停止 M00代码用于停止程序运行。 Haas M00将停止: 各轴运动 主轴旋转 关闭冷却液(含主轴内冷却) 程序编辑器中,M00后的下一程序段将高亮显示。按下“循环启动”将从高亮程序段继续运行。 M代码数据 模态/非模态铣床/车床 模态两者皆适用 编程格式 M00 编程实例 % O10023 ; T2 M06 (5/8 DIA. 2 FLT END MILL) ; G90 G54 G00 X-2.35 Y2.35 S1604 M03 ; G43 H01 Z0.1 M08 ; G01 Z-0.625 F50. ; G41 Y2. D02 F16. ; X2
Haas 参数列表 (铣床/车床) 供 Haas 车床/铣床操作人员参考。参数为极少修改的机床运行特性值,如伺服电机类型、齿轮比、速度、软限位、丝杠补偿、电机控制延时、宏调用选择等。受参数锁 (设定 7) 保护,一般不建议用户修改;如需改动请联系 Haas 或经销商。设定页面列出用户日常可能调整的参数,称为“设定”。正常情况下参数显示页不应修改。此处提供完整参数列表供查阅。车床 (L) 与铣床 (M) 参数含义不同时,在参数号或说明后标注 (L) 或 (M)。机床显示的参数号不含该标记。Haas CNCHaas 参数列表 (节选前 200 项)1 X SWITCH A2 X P GAIN3 X