


热铺成型:提升复合材料生产效率
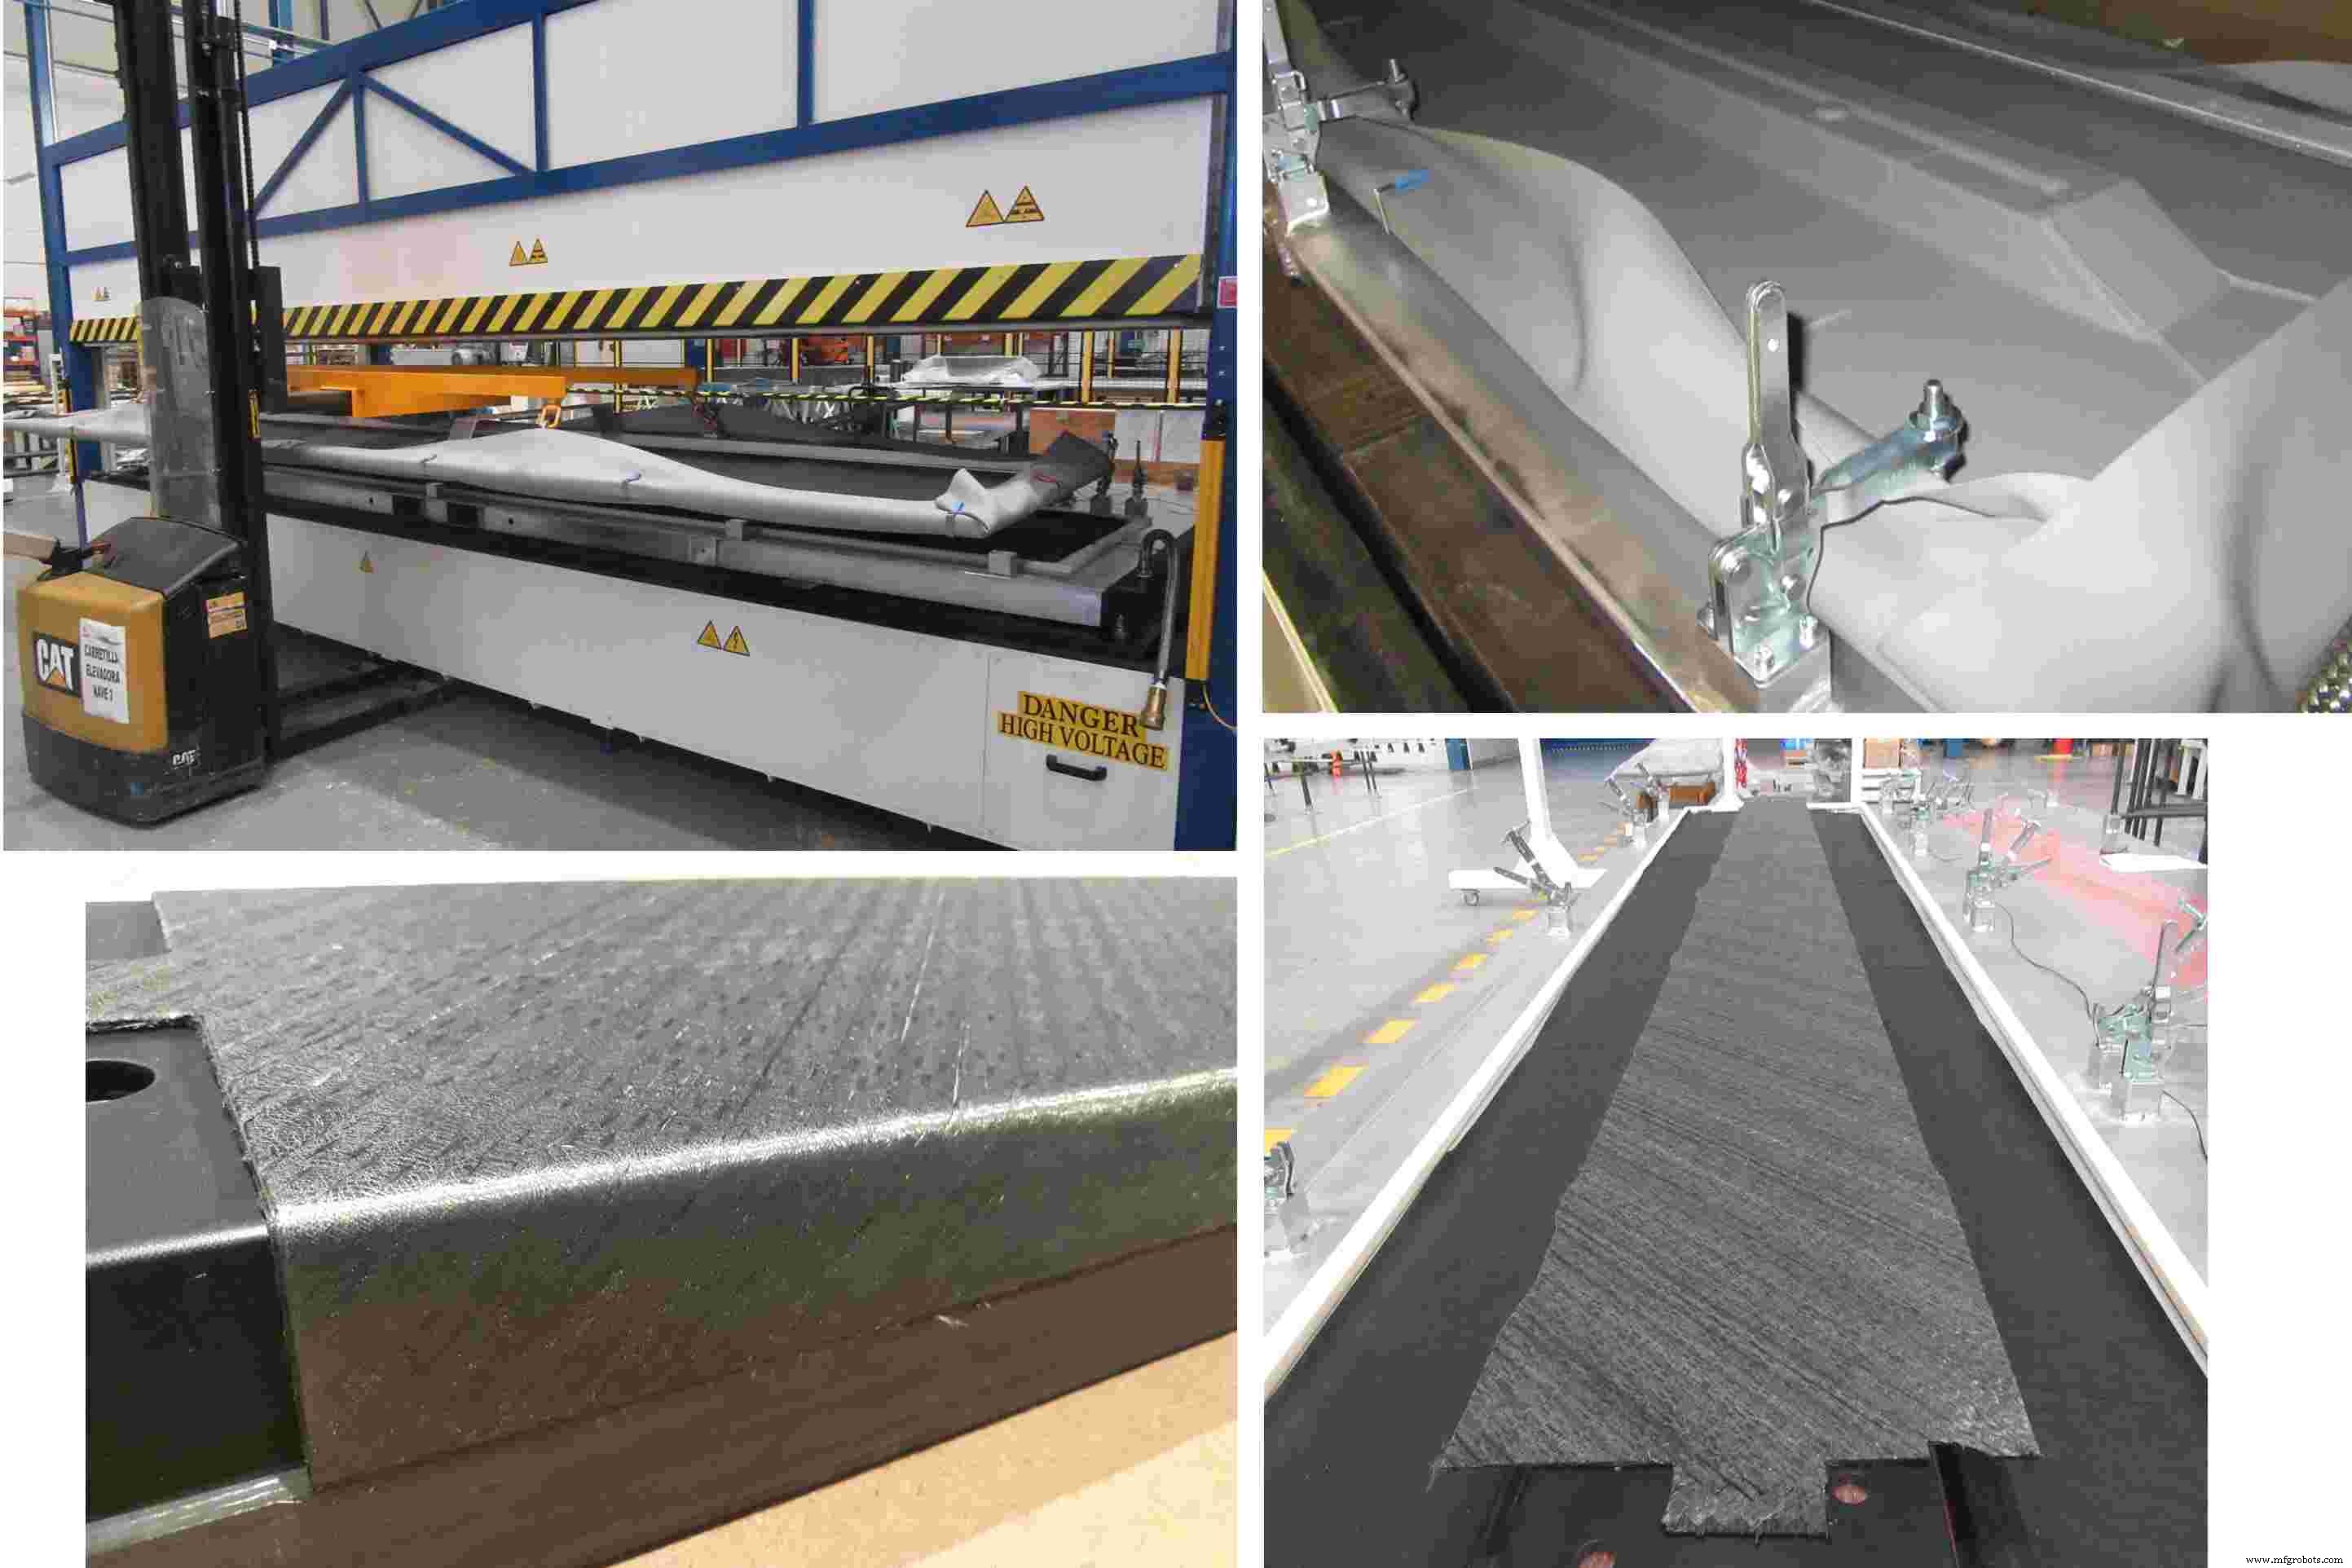
本在线专栏旨在汇总CW多年来关于热铺成型的报道,整合为一处实用资源。以下摘录自2010至2020年多篇文章,配以照片展示热铺成型如何助力复合材料生产自动化。
2010年,GKN航空航天,A400M翼梁
来源:“复合材料翼梁承载巨大涡桨发动机”
GKN航空航天技术总监兼首席技术专家Phil Grainger解释,早期A400M翼梁手工铺设速度慢,典型铺设速率仅0.75千克/小时(1.5磅/小时)。但量产时,零件将平铺,采用自动化铺带机(ATL),随后热铺成型成型为C型截面。届时可达25千克/小时(50磅/小时)铺设速率。Grainger强调,这些是真实零件在轮班生产中可实现的平均速率。
为实现自动化,GKN投资了一台床身长20米/63英尺的大型ATL,由MTorres(西班牙纳瓦拉)制造。ATL能用单向预浸料按展开形状铺设复杂预成型件,采用Cytec工程材料公司(现Solvay,英国雷克瑟姆)供应的977-2碳纤维/增韧环氧单向带。成型C型截面时,预成型件从铺带机移至Aeroform公司(英国多塞特郡普尔)提供的热铺成型机。为抽真空,铺层将夹在两层Kapton聚酰亚胺薄膜之间,薄膜由杜邦电子技术公司(俄亥俄州圆环城)供应。薄膜间空间抽真空后,从零件上方施加红外加热,在一小时内将温度升至60°C/140°F,确保最厚根部中心材料也均匀升温。随后施加轻压成型层压板,受两层膜约束,覆盖在精确代表梁内表面的轻量工装上。C型成型过程极缓慢,历时20分钟。(成型后Kapton膜废弃。)
2014年,FACC,A321襟翼
来源:“FACC AG:航空复合材料巨头”
在3号工厂,制造各类襟翼、整流罩和飞行控制面。此处同样利用自动化铺带(ATL)和热铺成型提升效率。后者对平铺ATL预成型件施加热压,利用芯材和柔性成型垫生产三维形状(见图7)。案例之一是正在进行的A321襟翼生产,采用Fill(奥地利古尔滕)定制的尖端自动化工作单元。
2018年,Fill,自动化预成型
来源:“自动化预成型,第7部分:Fill公司”
在Sara Black和我撰写的以色列高性能复合材料考察文章中,我们注意到大多数公司使用热铺成型。Elbit Cyclone导游Jonathan Hulaty甚至表示:“我不知道没有热铺成型如何进行这种高速预浸料零件生产”,指波音787组件的梁和支柱。热铺成型机(HDF)也被FBM和以色列航空航天工业视为不可或缺。
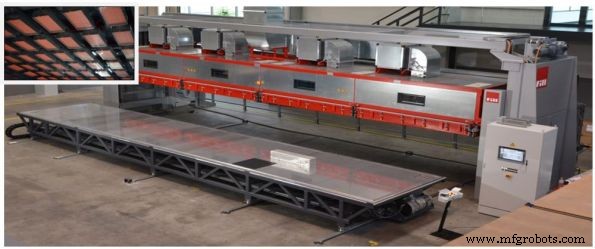
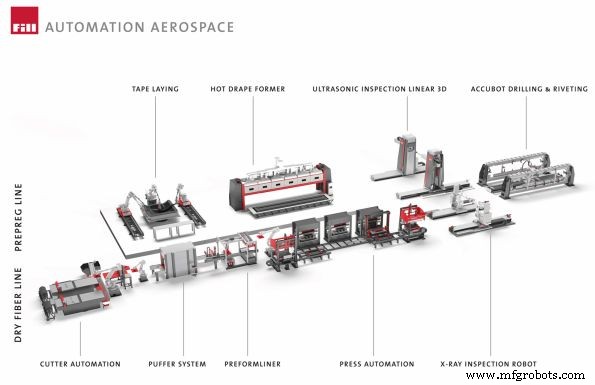
Fill多年来供应HDF系统,包括FACC生产线上的多台设备。它们本质是真空成型系统,配备红外或其他加热元件及可重复使用硅橡胶膜,在固化前对工装上的预浸料铺层进行加热压实——脱泡。HDF成为下图完整航空复合材料生产线的关键环节。
2018年,FBM,787零件
来源:“创业型金属中心企业合并首进复合材料领域”
CW首先被带入洁净室,工人铺设各类零件。当天多个工位配备电脑辅助铺层屏幕,重点生产波音787零件。易懂触屏清晰显示每层铺设角度及在工装上定位方式。Century Design(美国加州圣地亚哥)的“断头台”切割机,配备2米直径旋转工作台和中心刀刃,可快速从碳/环氧预浸料切割任意角度铺层。787门框工装为异形钢芯轴,通常长大于宽,几厘米至约2米长,用于生产数百个框架、支架和夹具。Assyst-Bullmer公司(英国韦克菲尔德)自动化平板切割台供铺层技术员一次切割多达50层铺层。
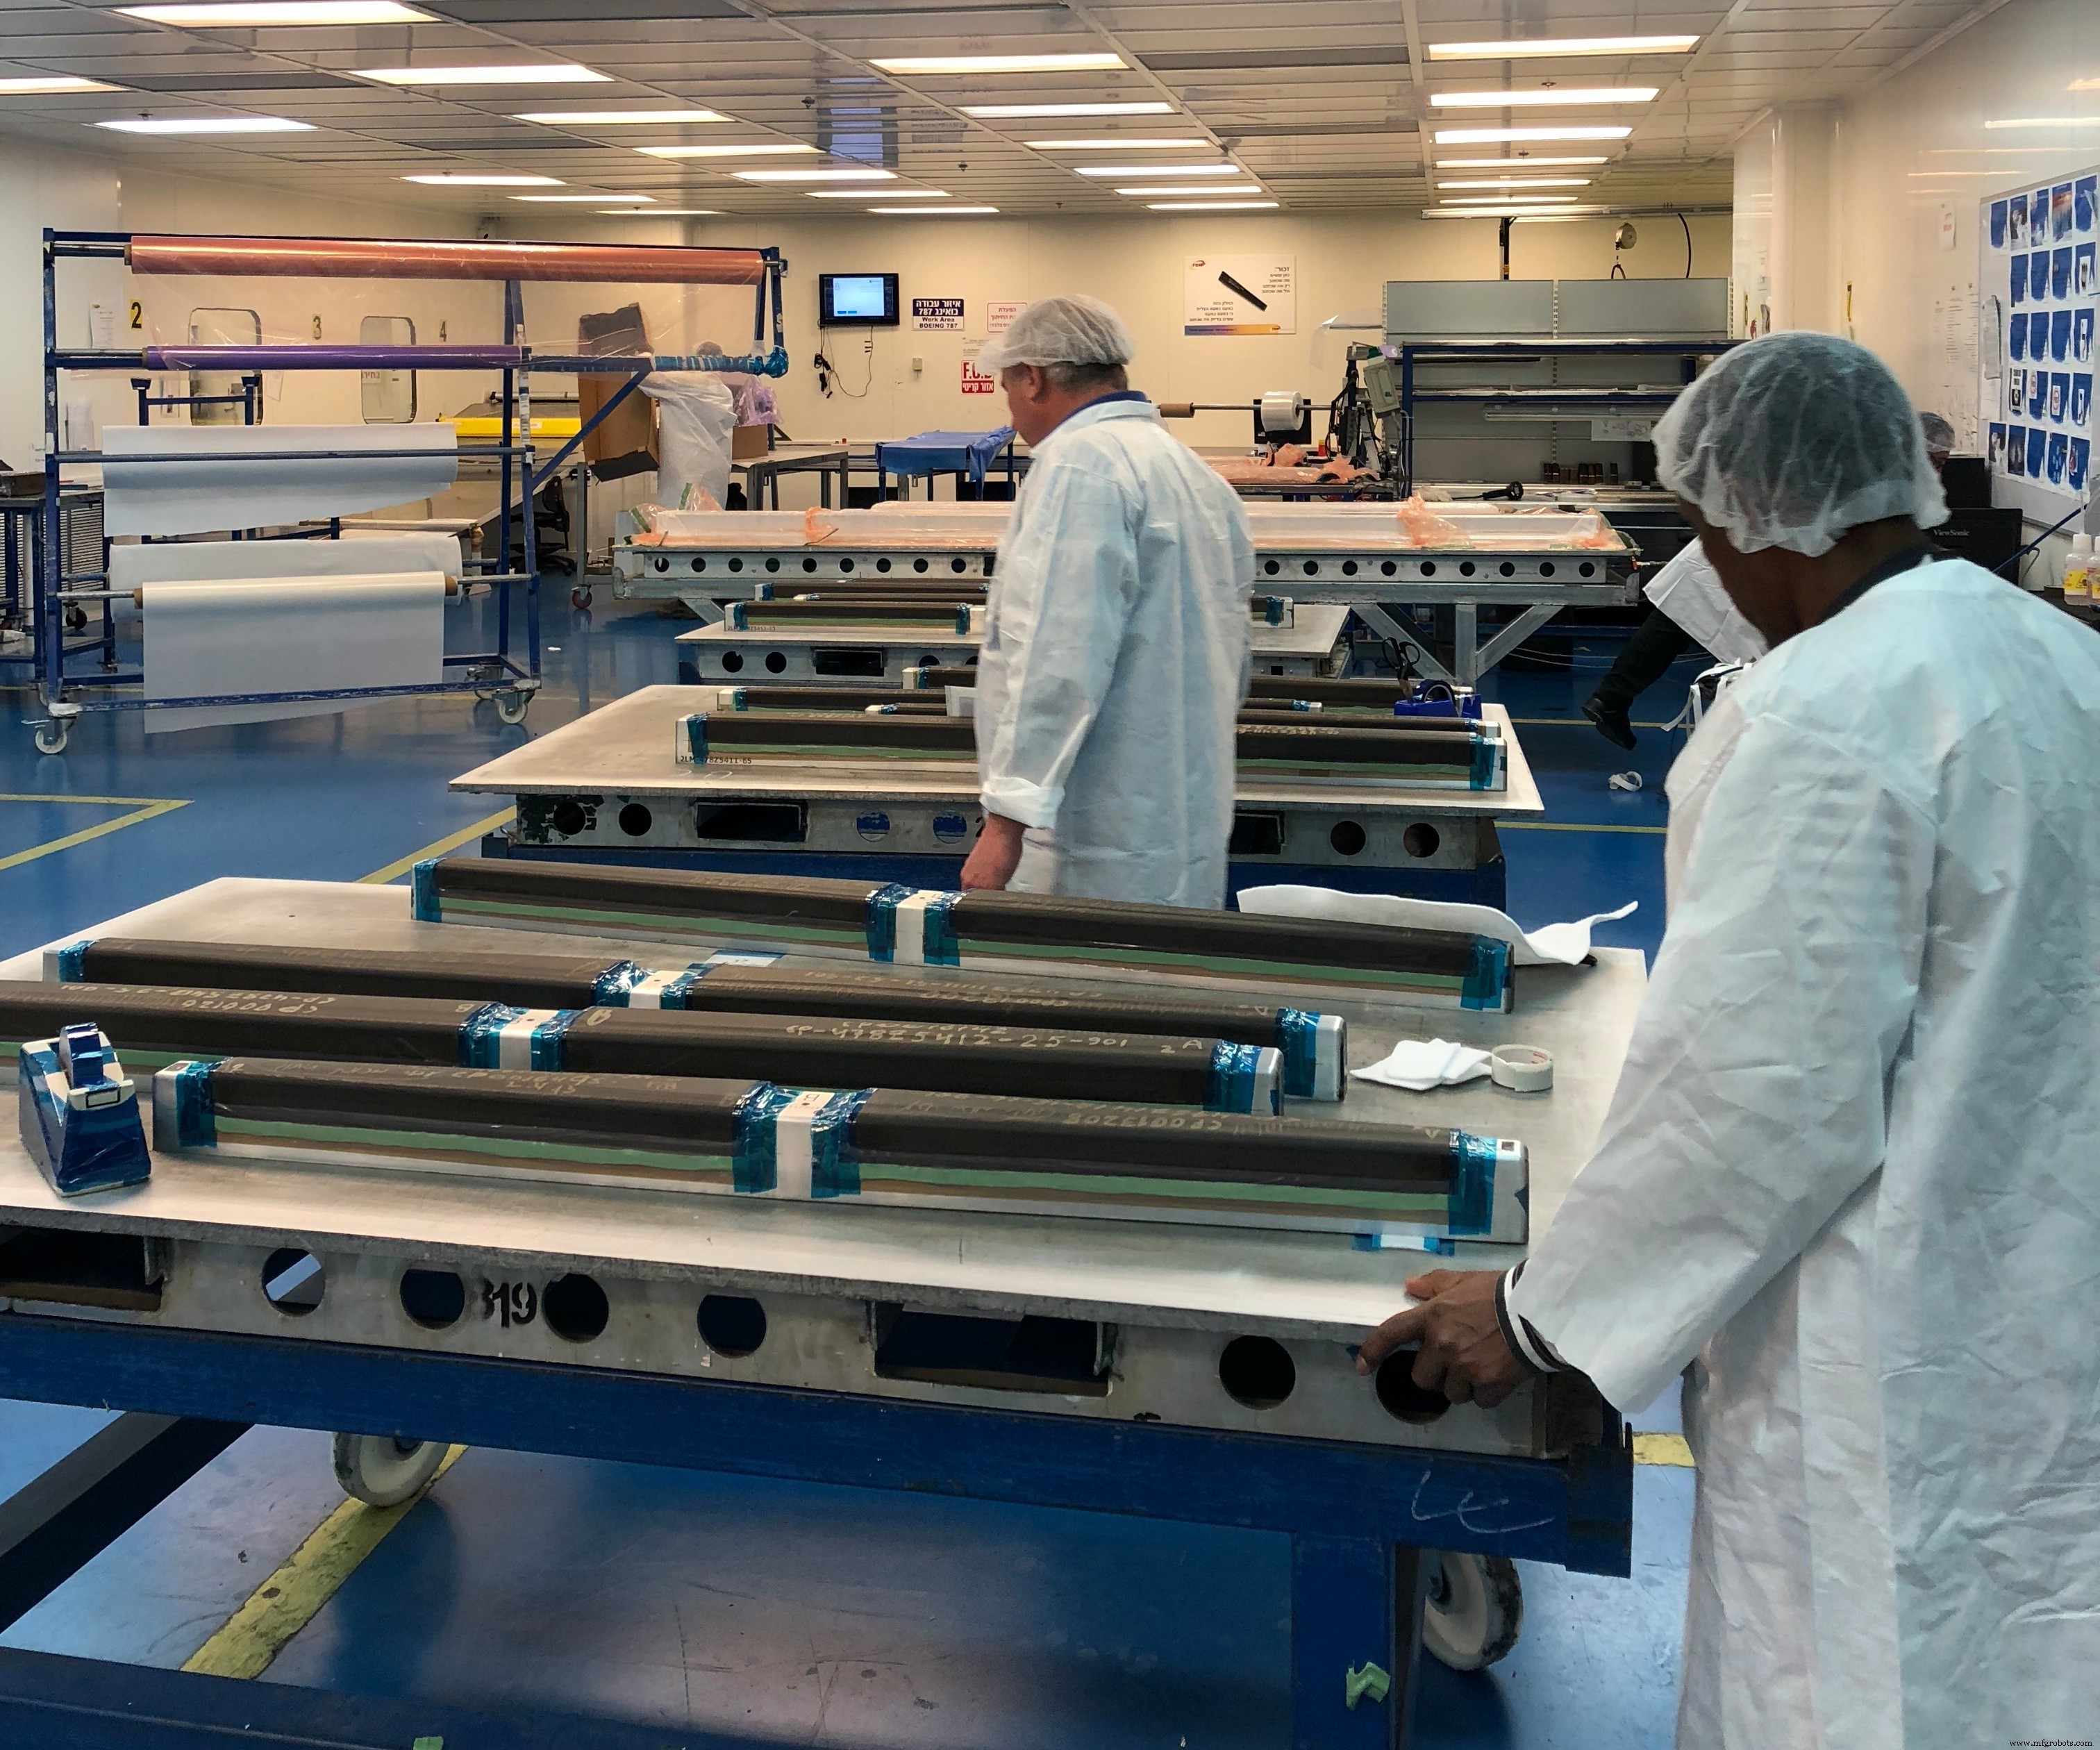
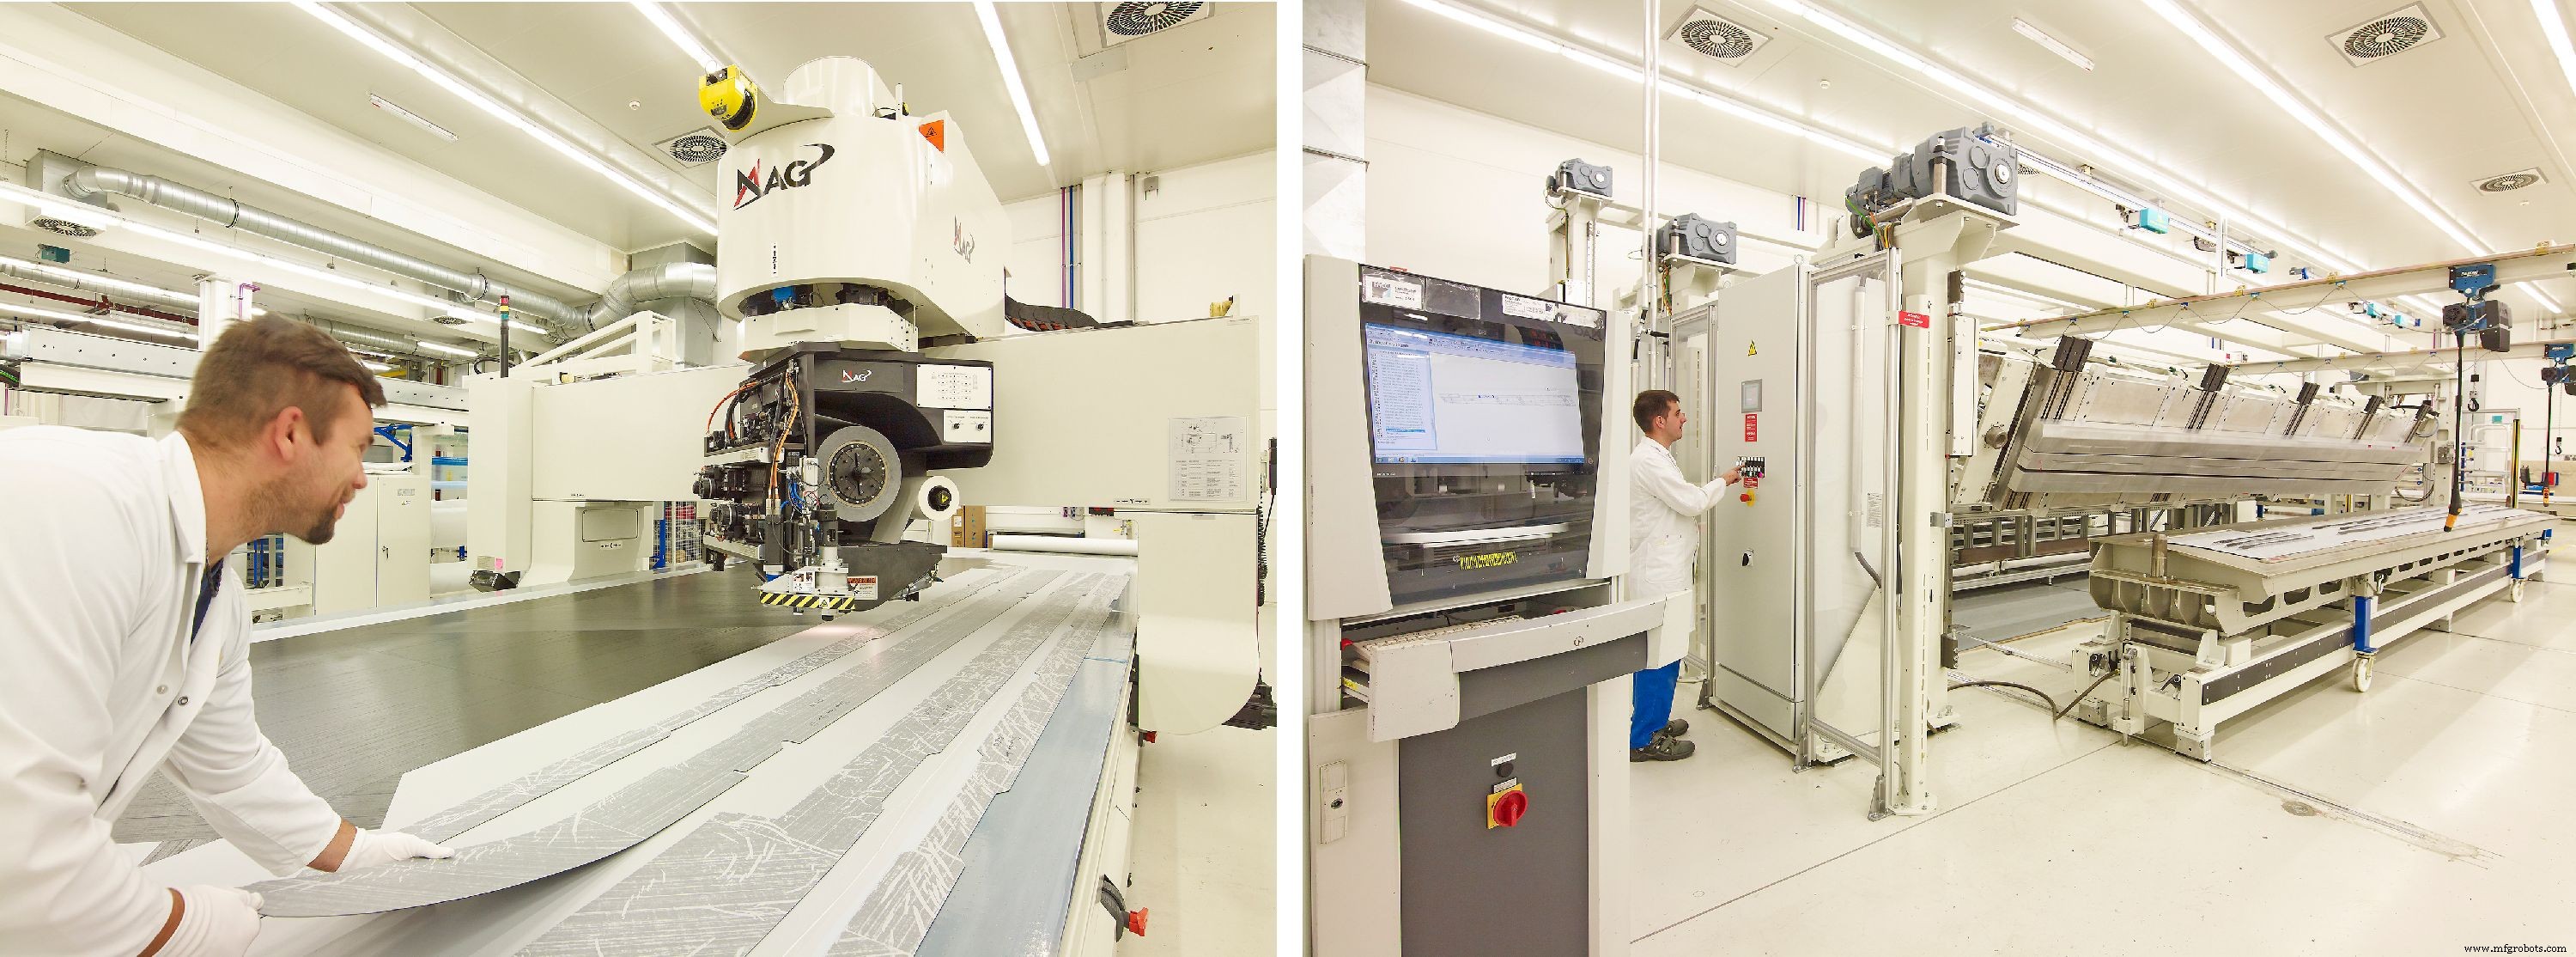
FBM洁净室内小零件切割、成套铺设,用于各类小型高压釜固化零件。图片来源:CW,Sara Black。
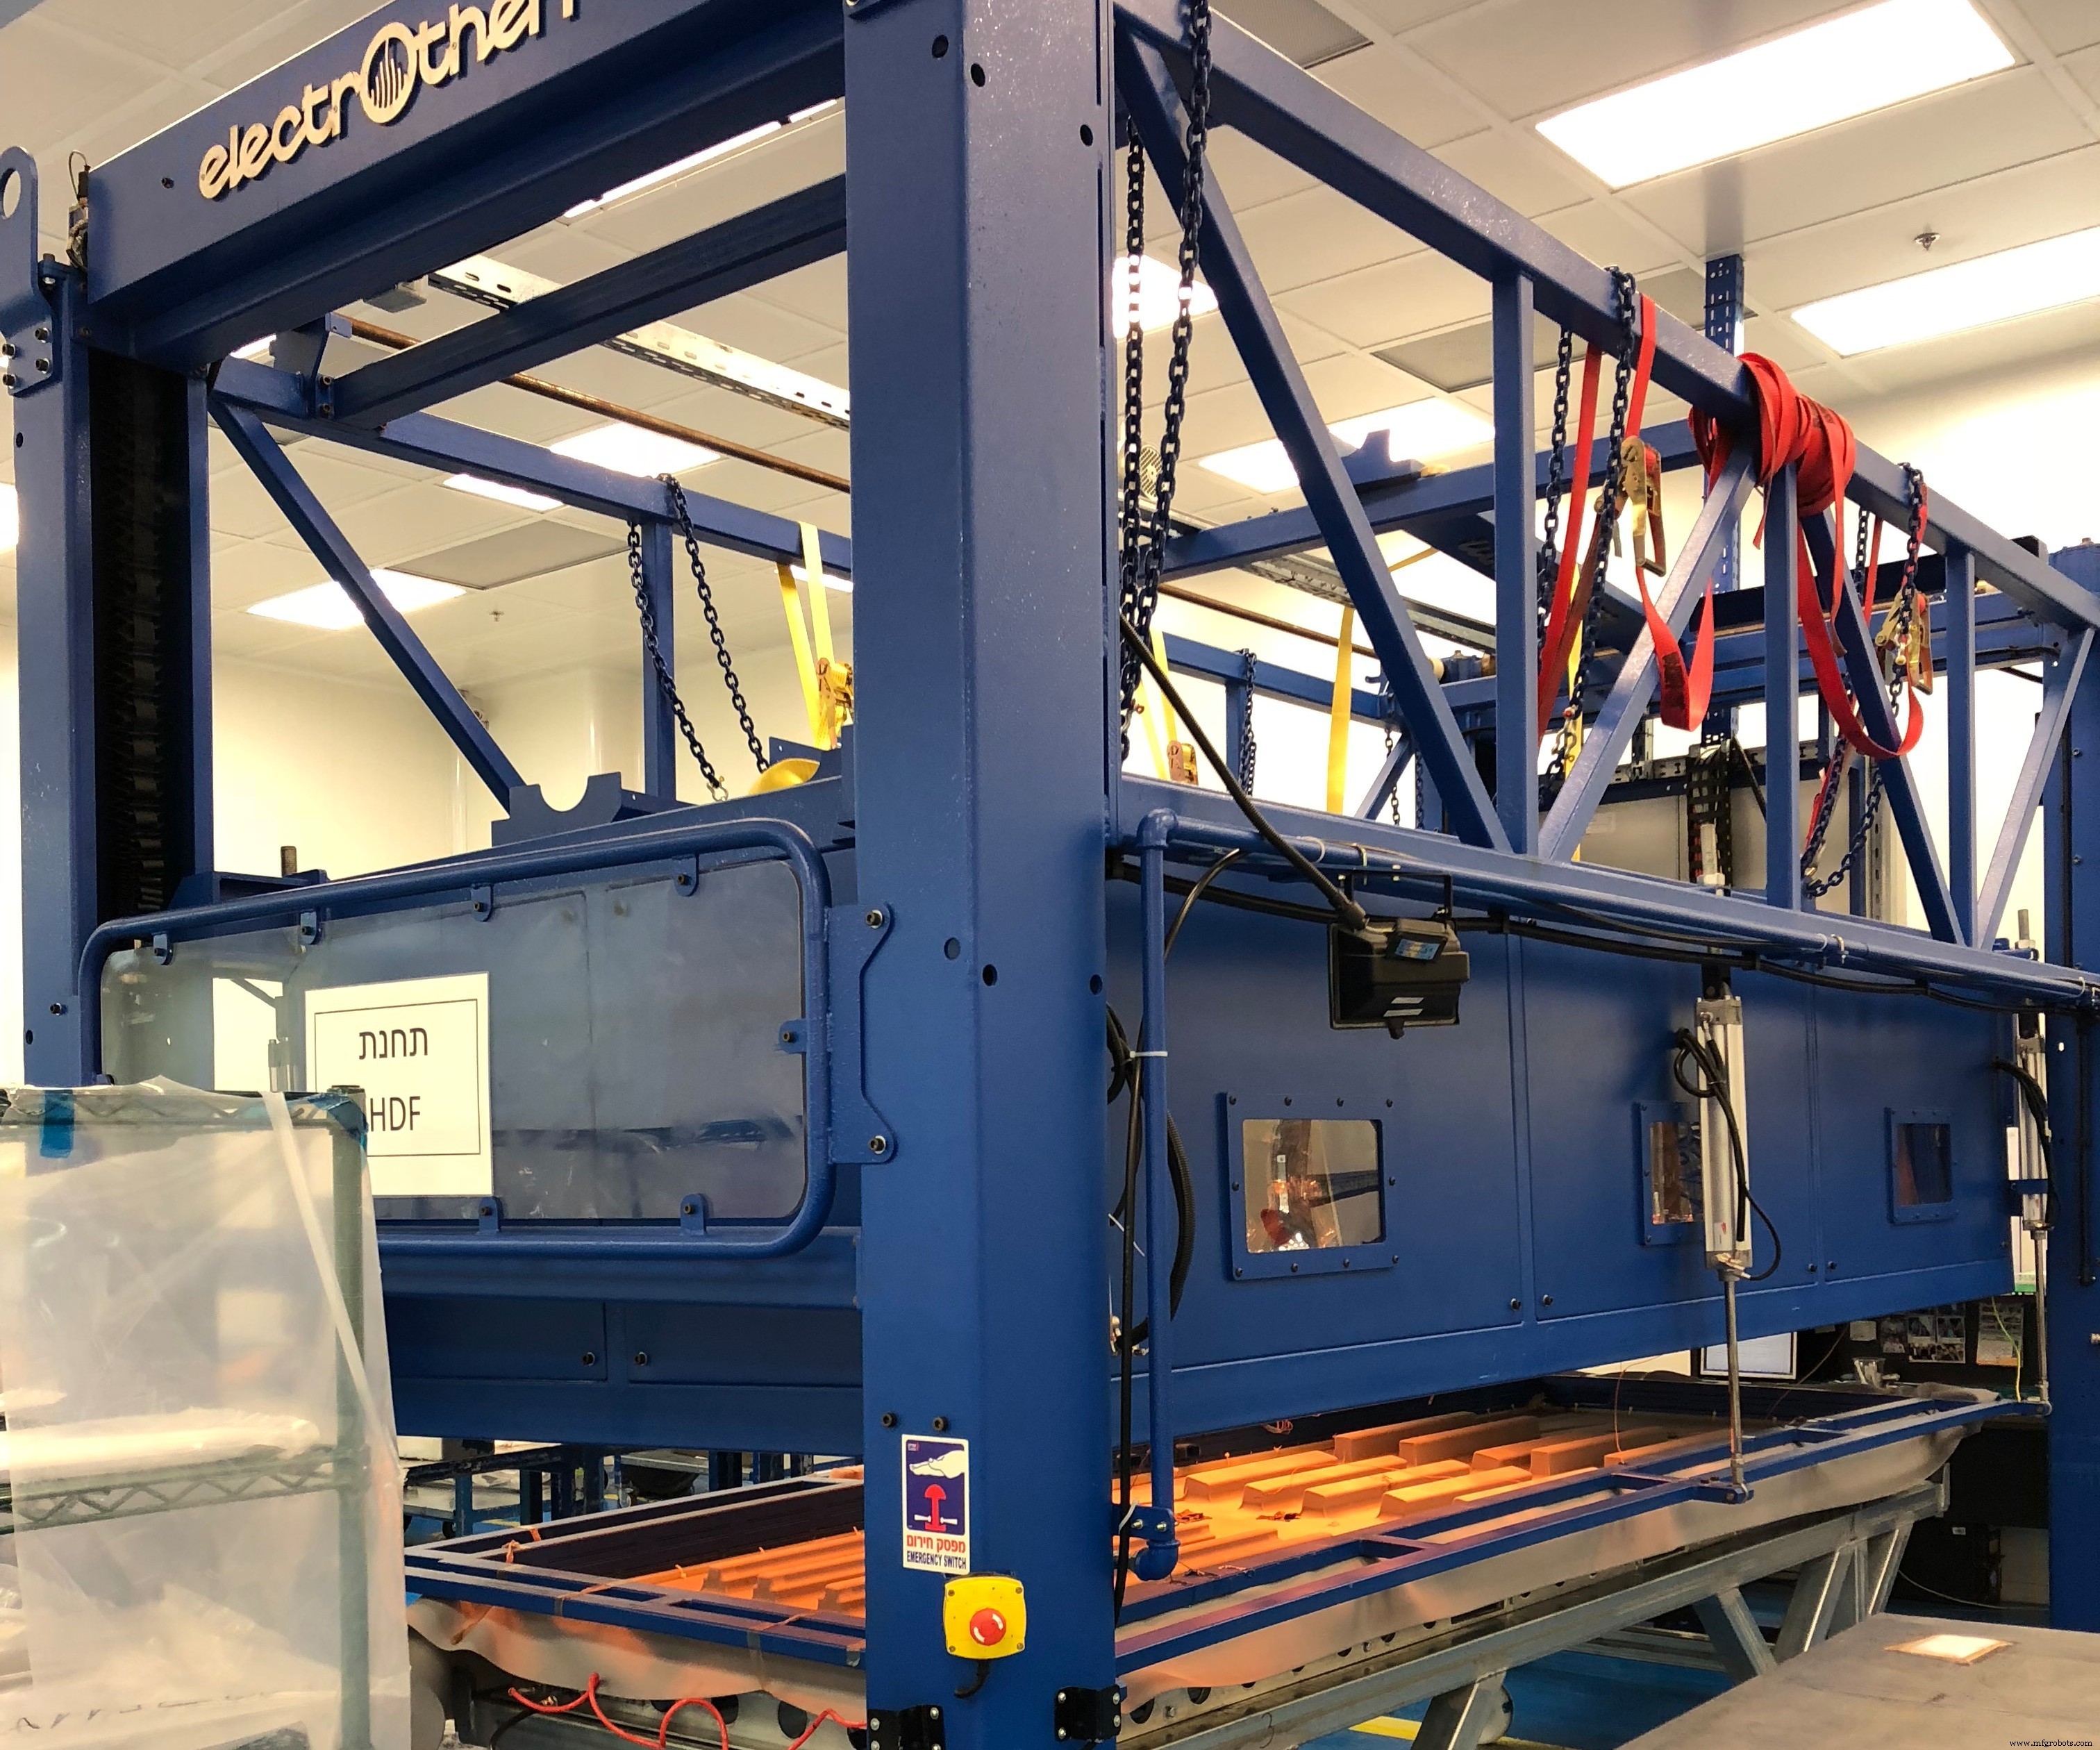
FBM热铺成型机,由以色列Electrotherm Industry供应,省去中间脱泡步骤,一次成型多达50层单向铺层,大幅加速固化前铺层工艺。图片来源:CW,Sara Black。
洁净室核心是热铺成型机(HDF)。由ElectroTherm Industry(以色列米格达尔哈埃梅克)制造,该固定式设备(也生产移动推车版)为定制真空成型系统,配备红外加热元件和硅橡胶膜,在固化前对工装上的复合材料铺层进行加热压实。HDF可一次成型多达50层铺层,Poliker称,无中间脱泡步骤:“我们旨在消除工艺复杂性,一次成型完成铺层。”预浸料在HDF加热固结后,在装袋前覆盖整个铺层的模套。模套由碳纤维复合材料制成,表面粗糙。Poliker不透露专有材料细节,但称可耐177°C高压釜固化温度:“它模拟匹配模具。”他补充,芯轴工装按需内部翻新。装袋耗材由Airtech International(美国加州亨廷顿比奇)供应。
2018年,Elbit Cyclone,787零件
来源:“服务以色列和美国复合材料界”
右侧,波音787零件洁净室工人铺设预浸料,生产从小夹具、支柱到复杂J型、I型、C型梁,以及多件起落架舱门。预浸料使用Assyst Bullmer(英国韦克菲尔德)自动化织物切割机和断头台切割机切割厚叠铺层。预浸料冰箱紧邻洁净室。Hulaty指出,有时预浸料叠层经切割、成套后放回冰箱。洁净室内Aligned Vision(美国马萨诸塞州切尔姆斯福德)激光投影系统辅助手工铺层。
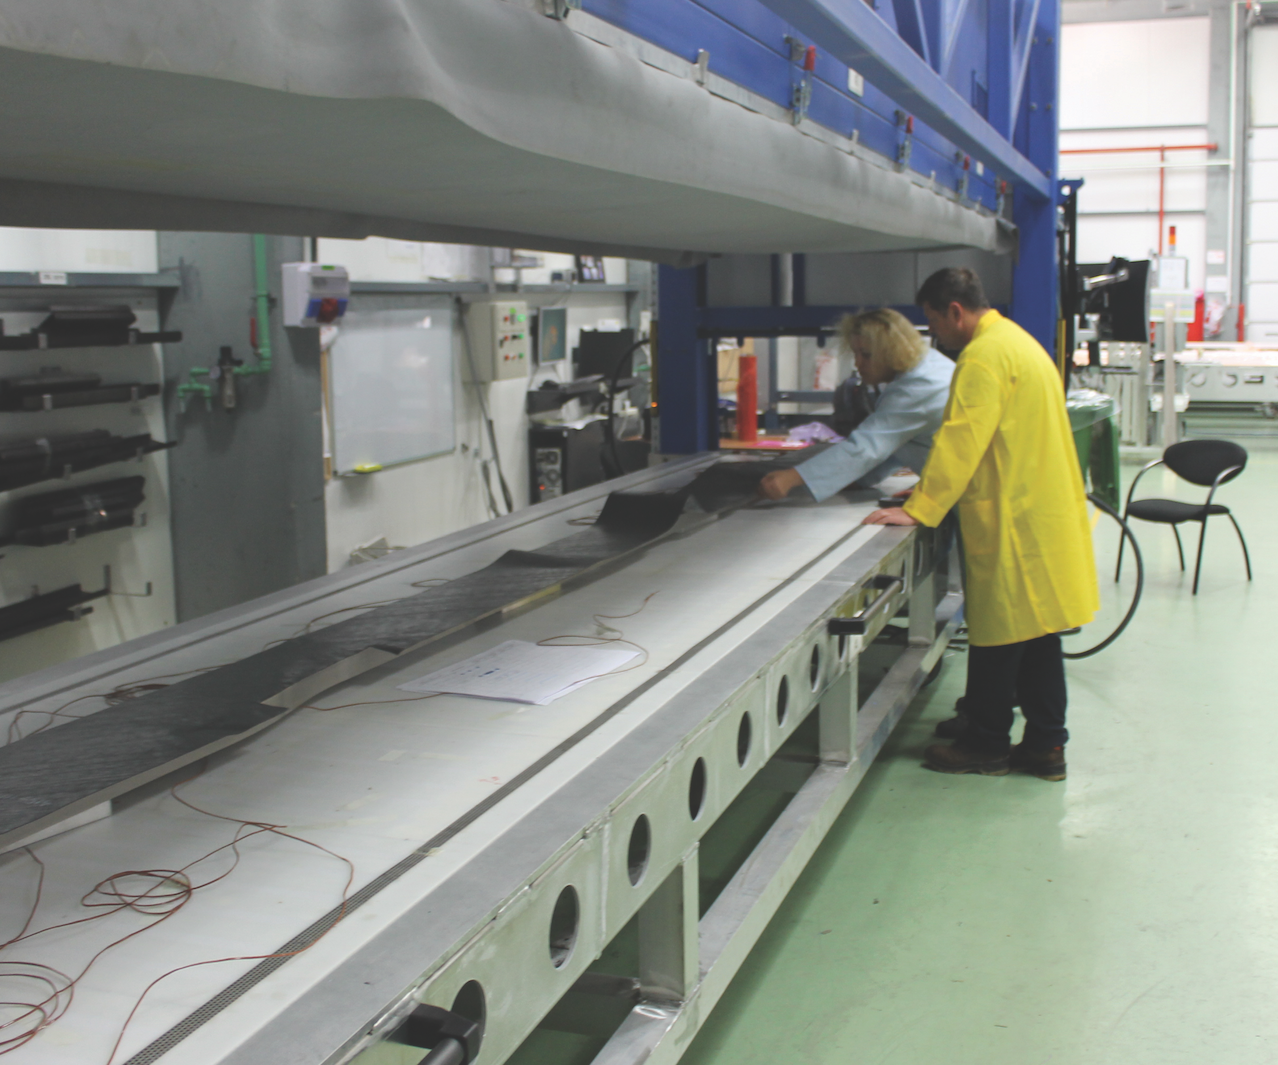
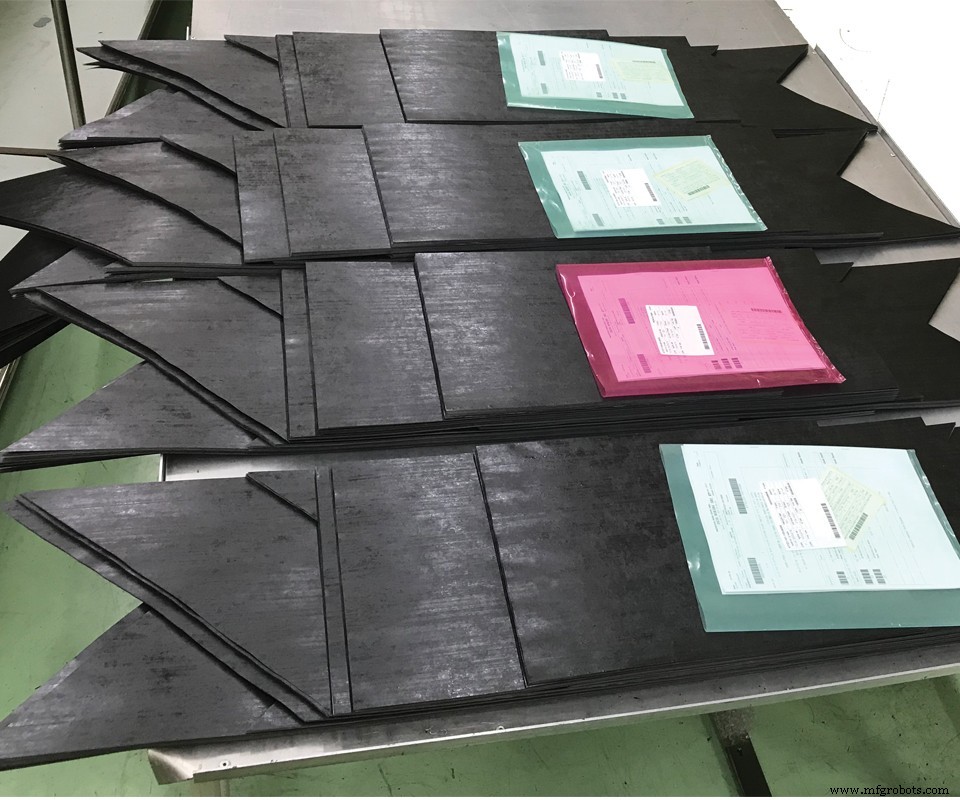
碳纤维增强塑料(CFRP)机身梁零件在公制芯轴上铺设。Hulaty详述精简流程:“我们先铺设预浸料叠层,再整体贴合到芯轴。比逐片贴装工装节省大量时间。铺层后覆盖自制CFRP模套,确保零件100%重复性。”
一台热铺成型机靠洁净室后墙,每循环可脱泡多个零件。“我不知道没有热铺成型如何进行这种高速预浸料零件生产,”Hulaty谈到梁、支柱等零件时说。但他承认此步骤非瓶颈,高压釜也非瓶颈。“固化后末端加工才是瓶颈,”他坚持认为,对于长机身梁,铺设简单叠层后加工更快。“高压釜不是问题,因为我们可堆叠大量零件一次固化,”他补充,“所以每固化周期产率其实不错。”
2018年,IAI,航空结构
来源:“以色列航空国防基石,全球拓展蓄势待发”
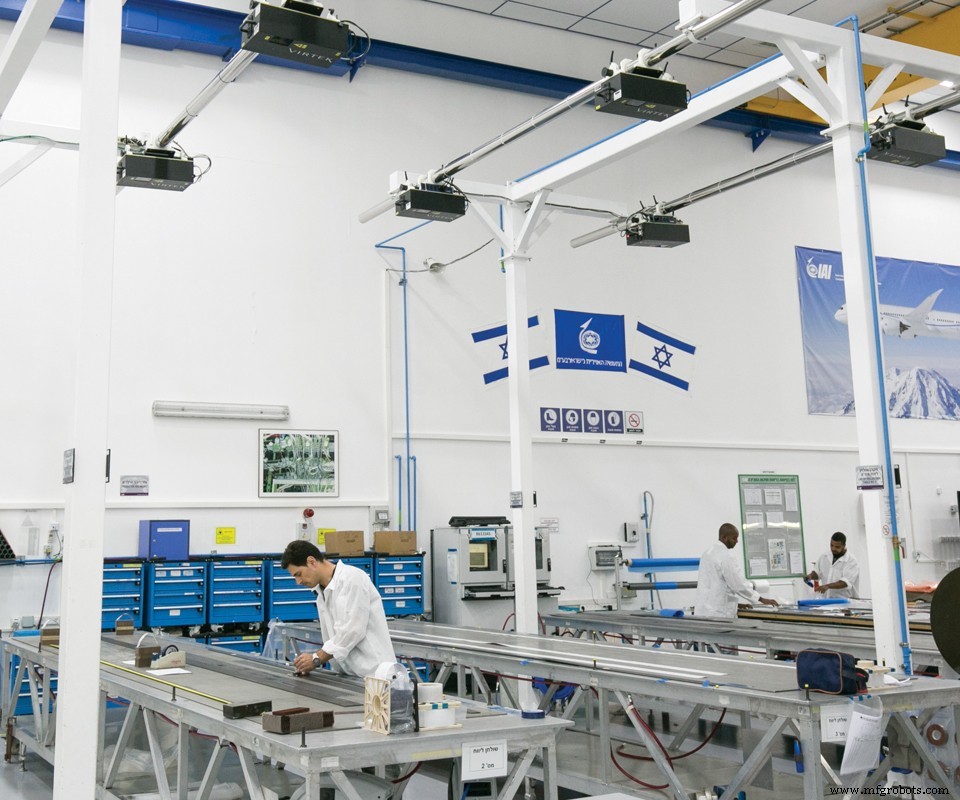
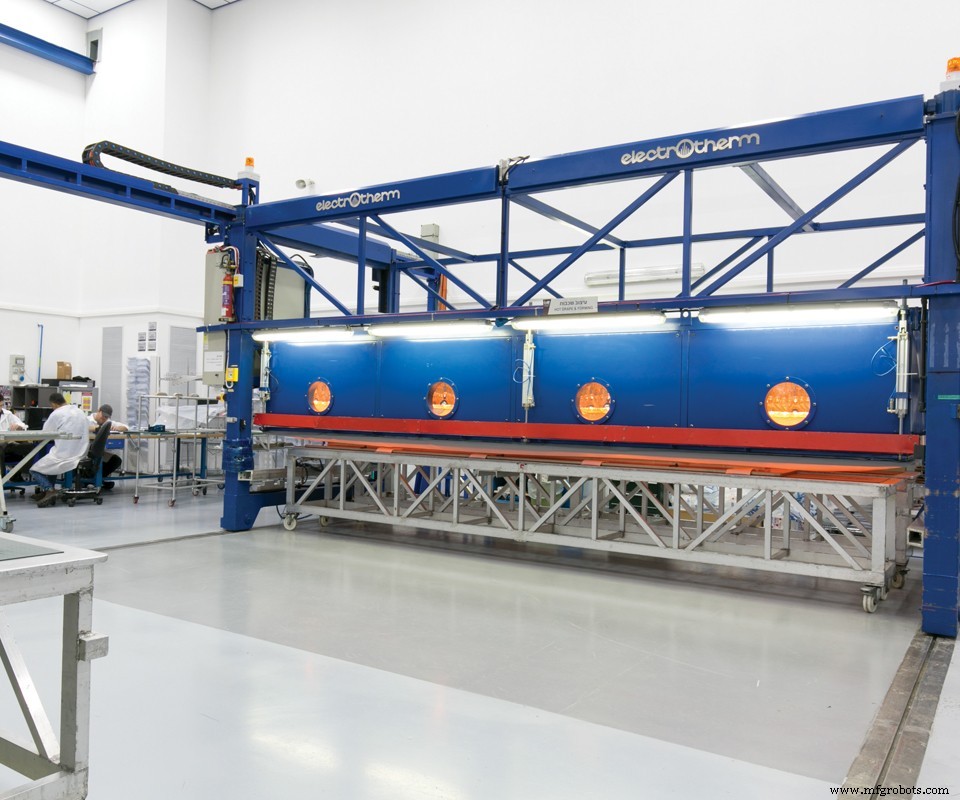
IAI使用热铺成型机批量脱泡厚预浸料铺层,省去传统中间脱泡步骤。图片来源:以色列航空航天工业
IAI复合材料业务涵盖公务机、民用飞机、无人机及军用飞机的零部件制造和总装。产品包括垂尾/平尾、方向舵、机翼结构、发动机整流罩、机身梁、门框、结构隔框、肋条、加强筋、控制面、整流罩和雷达罩。制造能力包括预浸料手工铺层和自动化铺带(ATL)、热铺成型、高压釜和非高压釜固化(OOA),含液体成型工艺如树脂灌注和树脂传递模塑(RTM),以及复杂粘接和总装。公司自主设计制造工装,持有所有关键航空航天和复合材料质量认证,通过全面无损检测提供质量保证。
- IAI产能显著,拥有10台高压釜,其中7台属航空总装事业部,尺寸从长4.5米、直径2米到最大长14米、直径4.7米。
- 预浸料铺层固化前用热铺成型机(6.9×2.7×3.1米)脱泡,由Electrotherm Industry(以色列米格达尔哈埃梅克)供应。
2020年,Strata,A350-900内侧襟翼
来源:“Strata交付100套A350-900内侧襟翼”
内侧襟翼(IBF)安装于机翼后缘,旨在起飞降落时增加机翼面积、提升升力,改善飞行稳定性。Strata计划利用热铺成型(HDF)和计算机控制的机器人自动化铺带(ATL)机器全自动化IBF制造,今年早些时候已获首件合格(FPQ)和FAI设计质量验证。
工艺中,HDF机器预成型碳纤维部件用于飞机零件,实现高质量复合零件快速生产,其红外辐射加热系统快速均匀软化碳纤维,交付精准零件,称无应力起皱。此外,Strata两台ATL机器将单向预浸料铺设于平床,再转移至模具进一步加工。据Strata称,其2.5米×10米工作包络可自动化处理大型复合铺层,省去单独超声波切割机,缩短加工时间。
2020年,Techni-Modul,机翼肋和弦杆
来源:“面向未来航空结构的压缩RTM生产”
“对我们而言,OPTICOMS项目也关乎自动化,”Chevallet表示。Techni-Modul Engineering不仅为OPTICOMS项目提供C-RTM注射系统,还提供拾取放置机器人和热铺成型(HDF)机,集成为全自动化生产单元。……“我们用机器人拾取放置实现了经典手工叠层自动化,”Chevallet说,“机器人从自动切割机拾取铺层,转移至加热预成型工装,工装置于压实台上[步骤1和6]。”随后铺设离型膜(步骤6蓝膜)、透气毡(步骤6白色材料)和铰链式可重复使用真空膜(步骤2和6左侧浅蓝),抽真空加热预成型并排除纤维堆叠间气体(热铺成型,HDF),同时熔化薄热塑性纱布形成紧实预成型件。
OPTICOMS机翼肋和弦杆
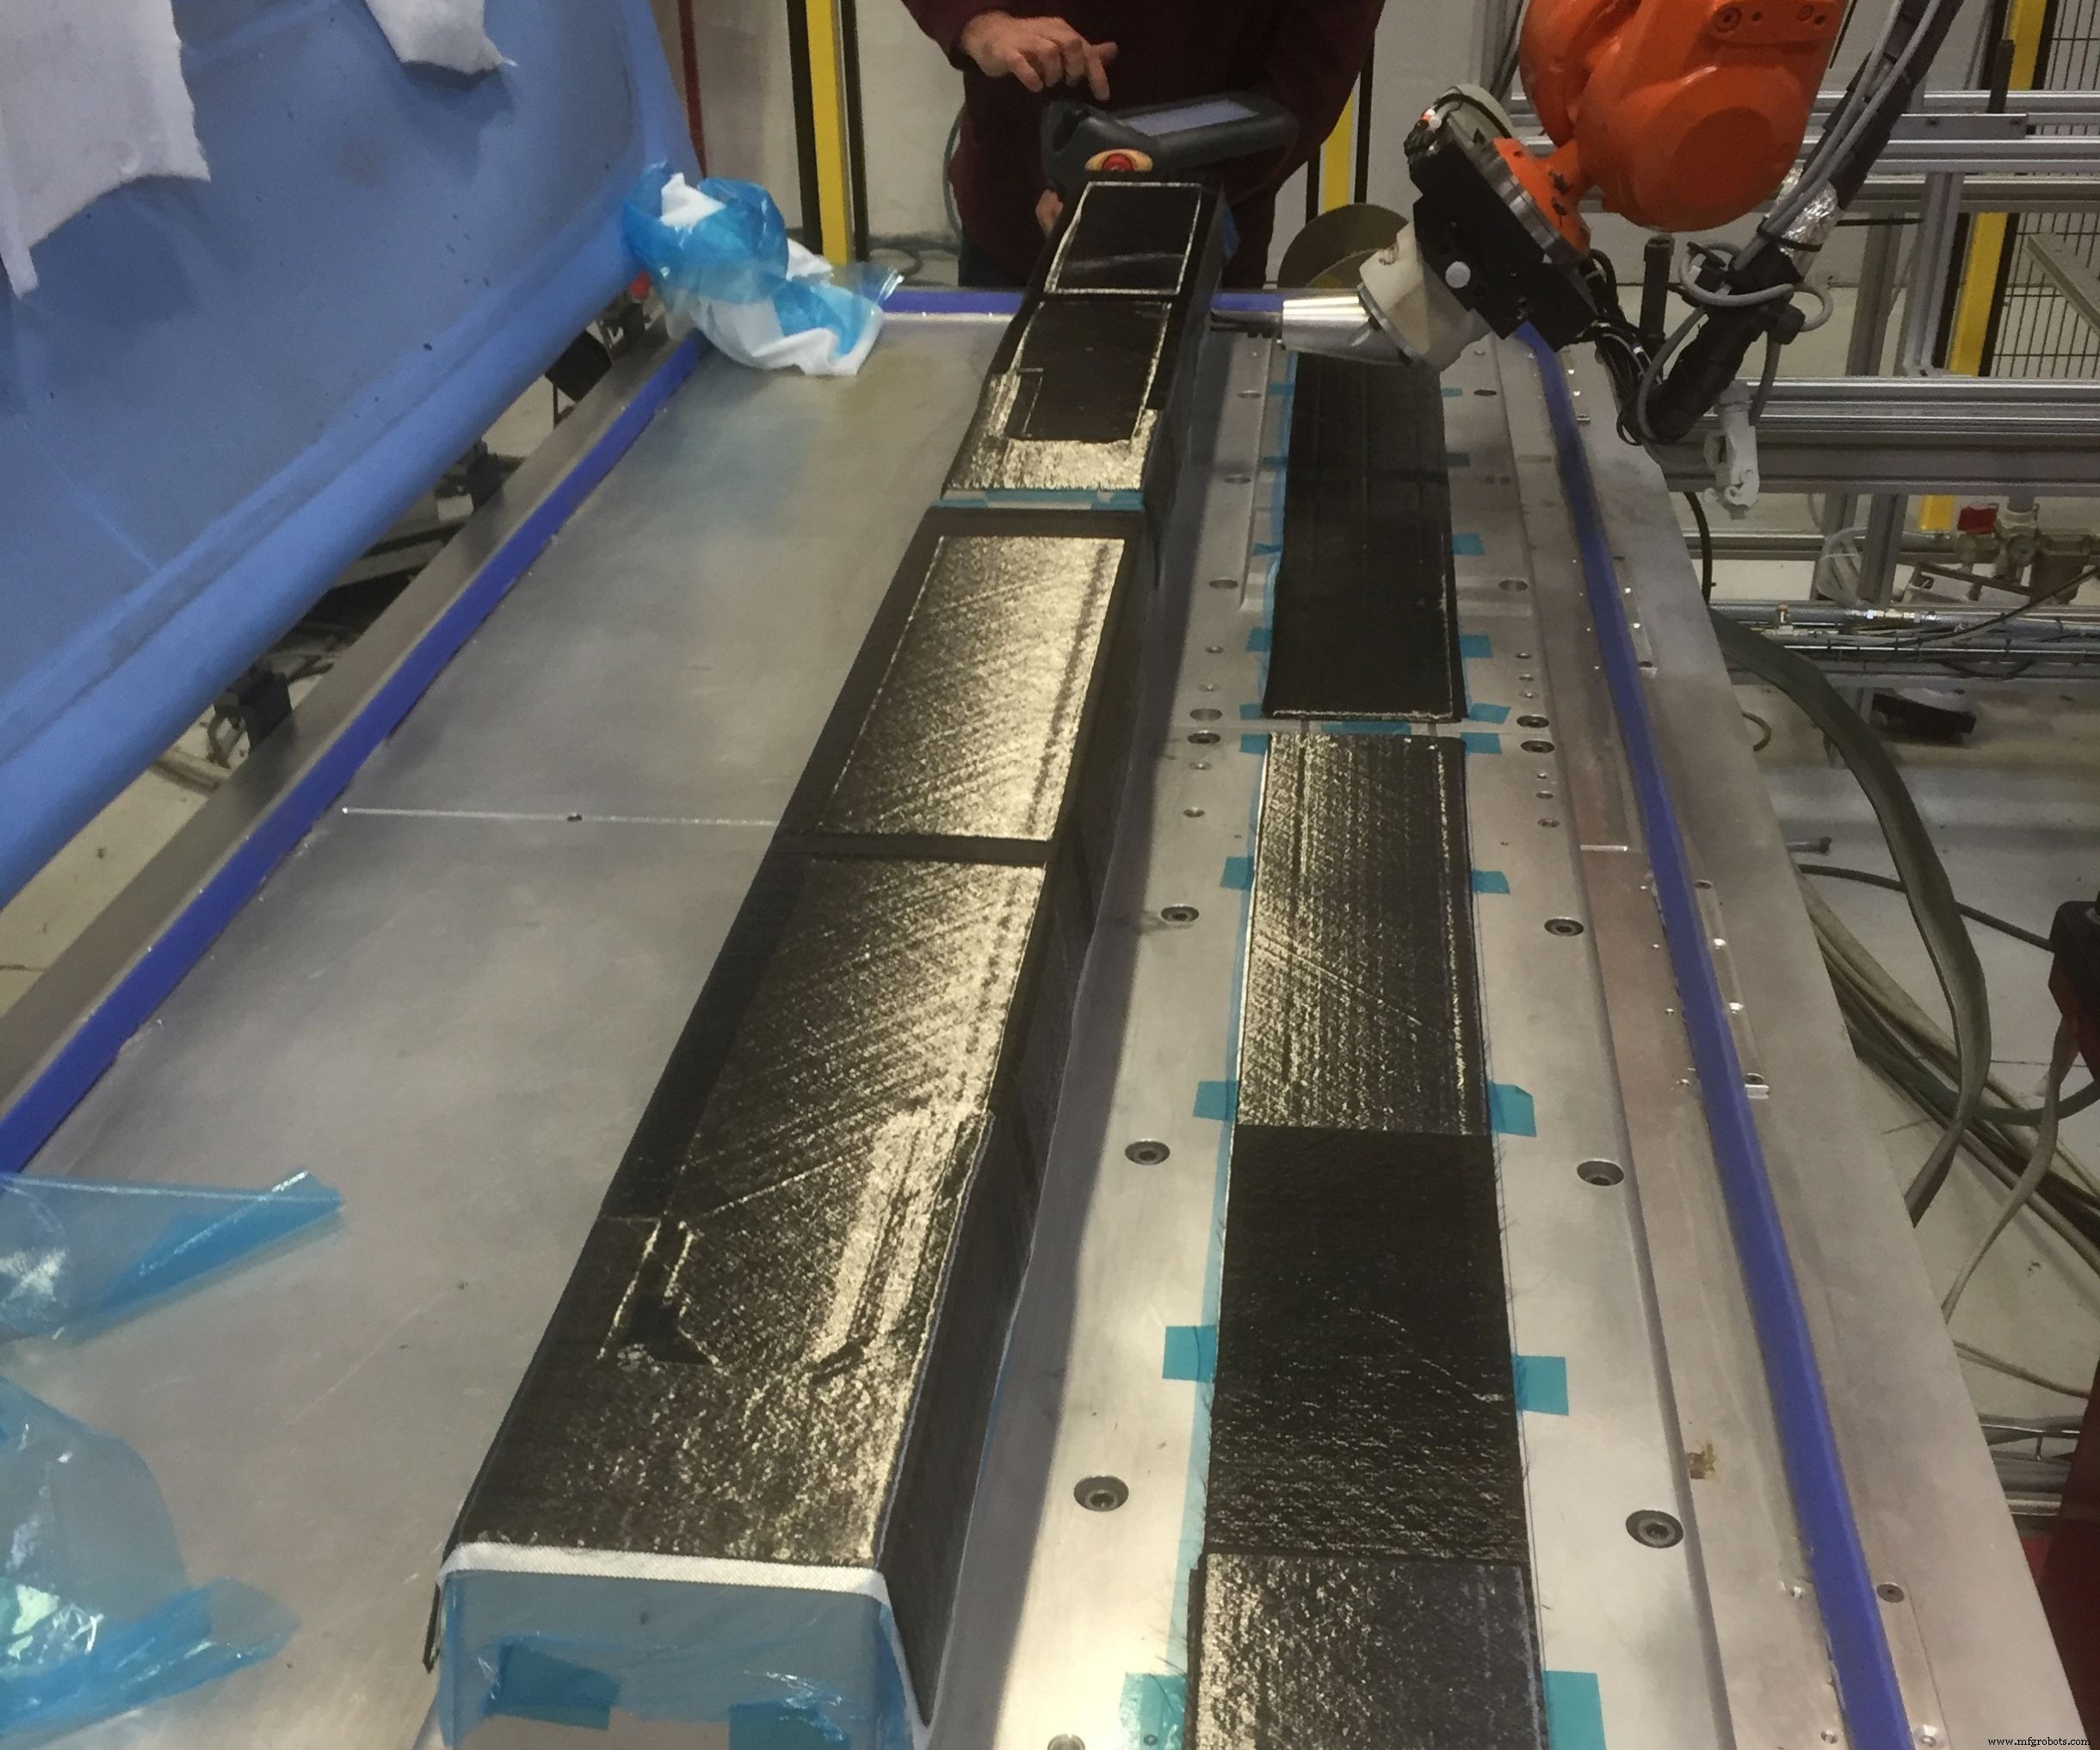
步骤2. 预成型工装置于压实台,铰链式可重复使用真空膜(左侧蓝色)用于每5-8层铺层进行一次加热脱泡。所有图片来源:Tecni-Modul Engineering。
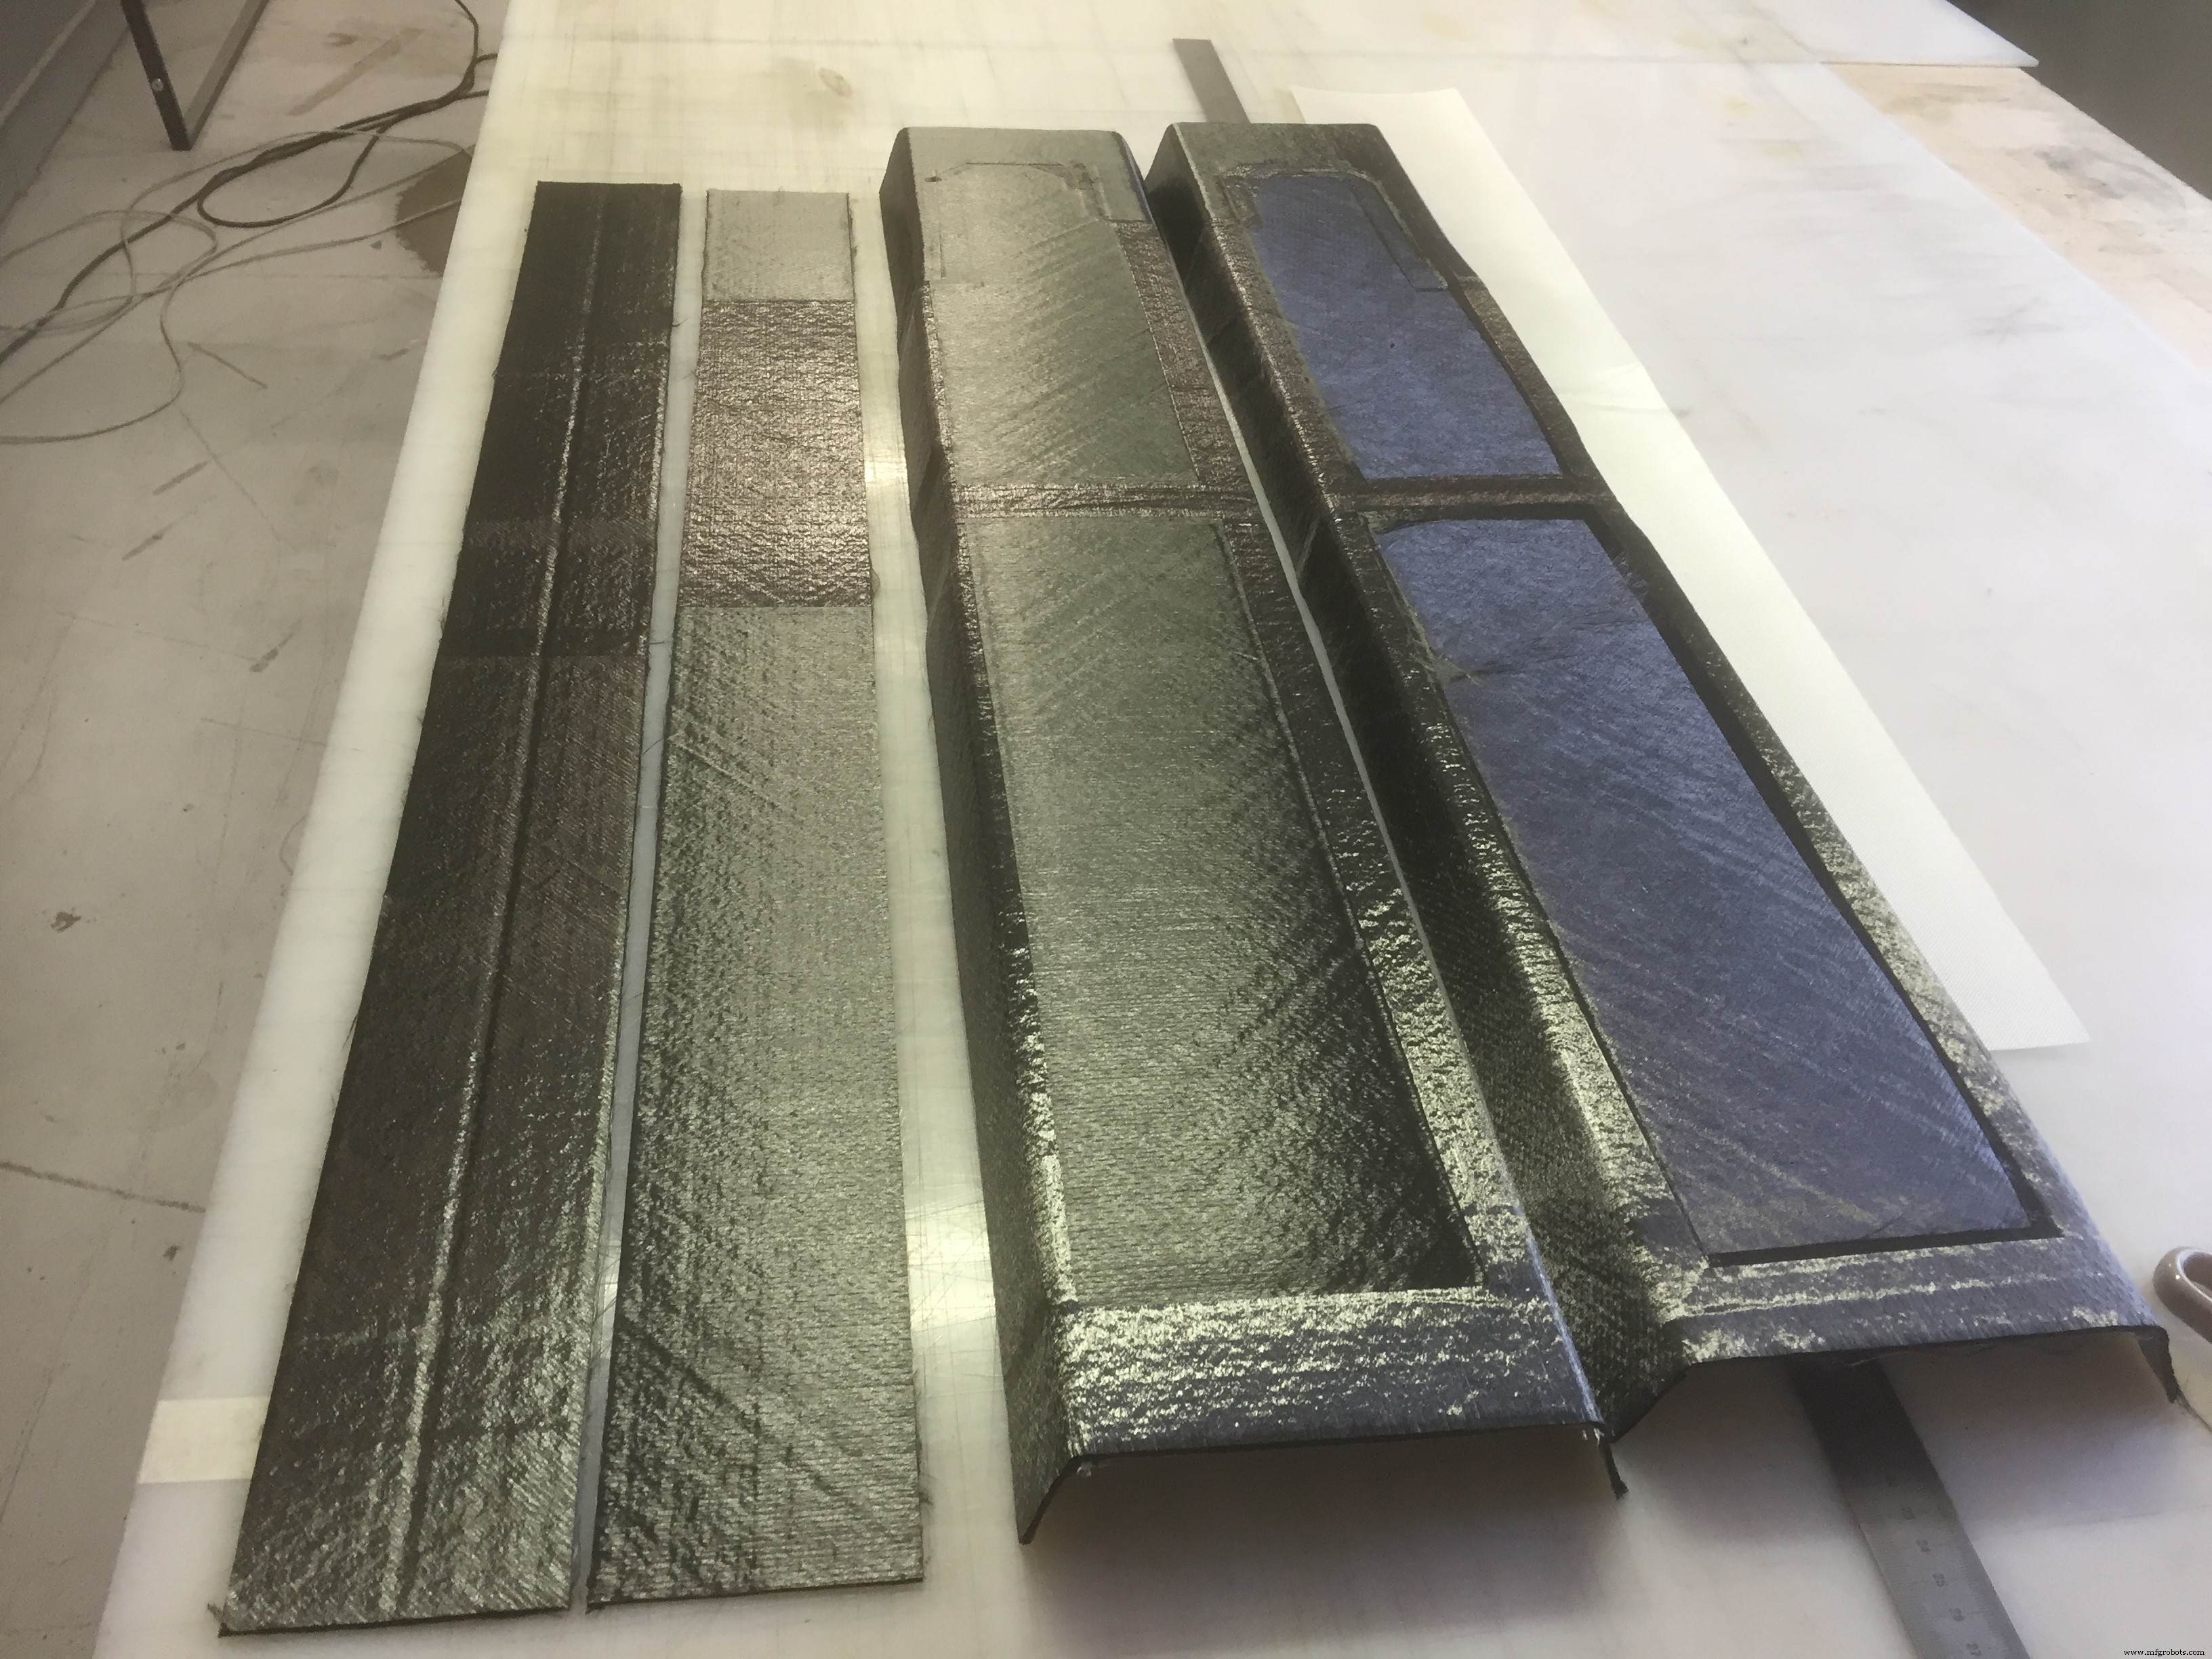
步骤3. 每个弦杆预成型循环生产一个C型梁预成型件(两个组成I型梁腹板)和一个平法兰预成型件。此处展示每个I型梁弦杆所需的两套。
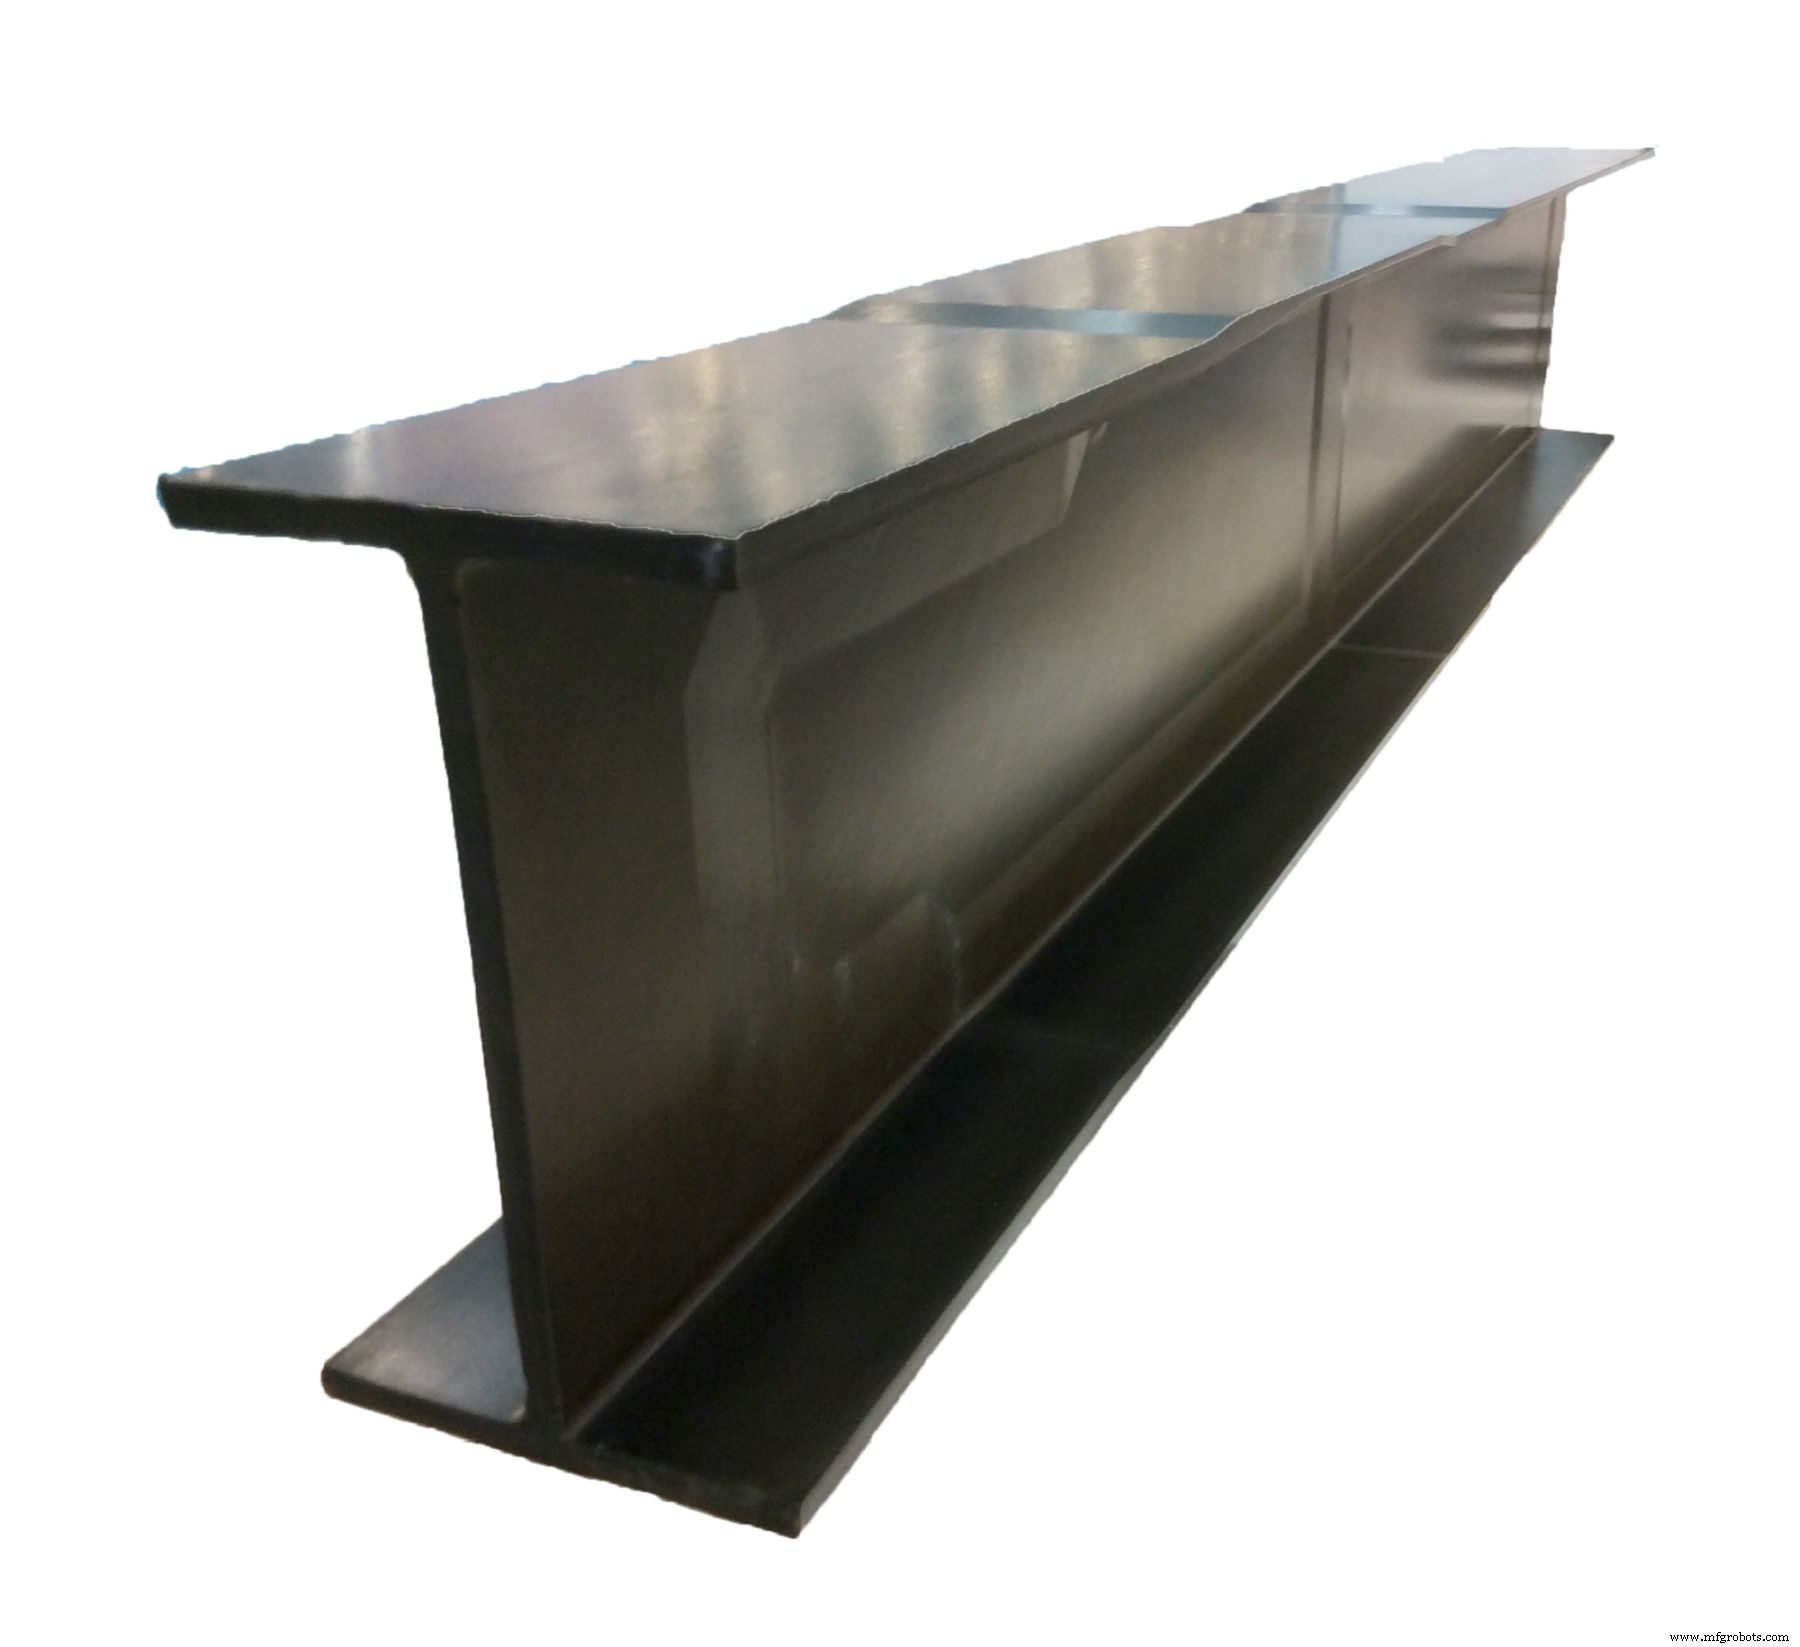
步骤5. 采用HDF预成型件和RTM工艺制造的I型梁弦杆,用于Clean Sky 2 OPTICOMS项目。
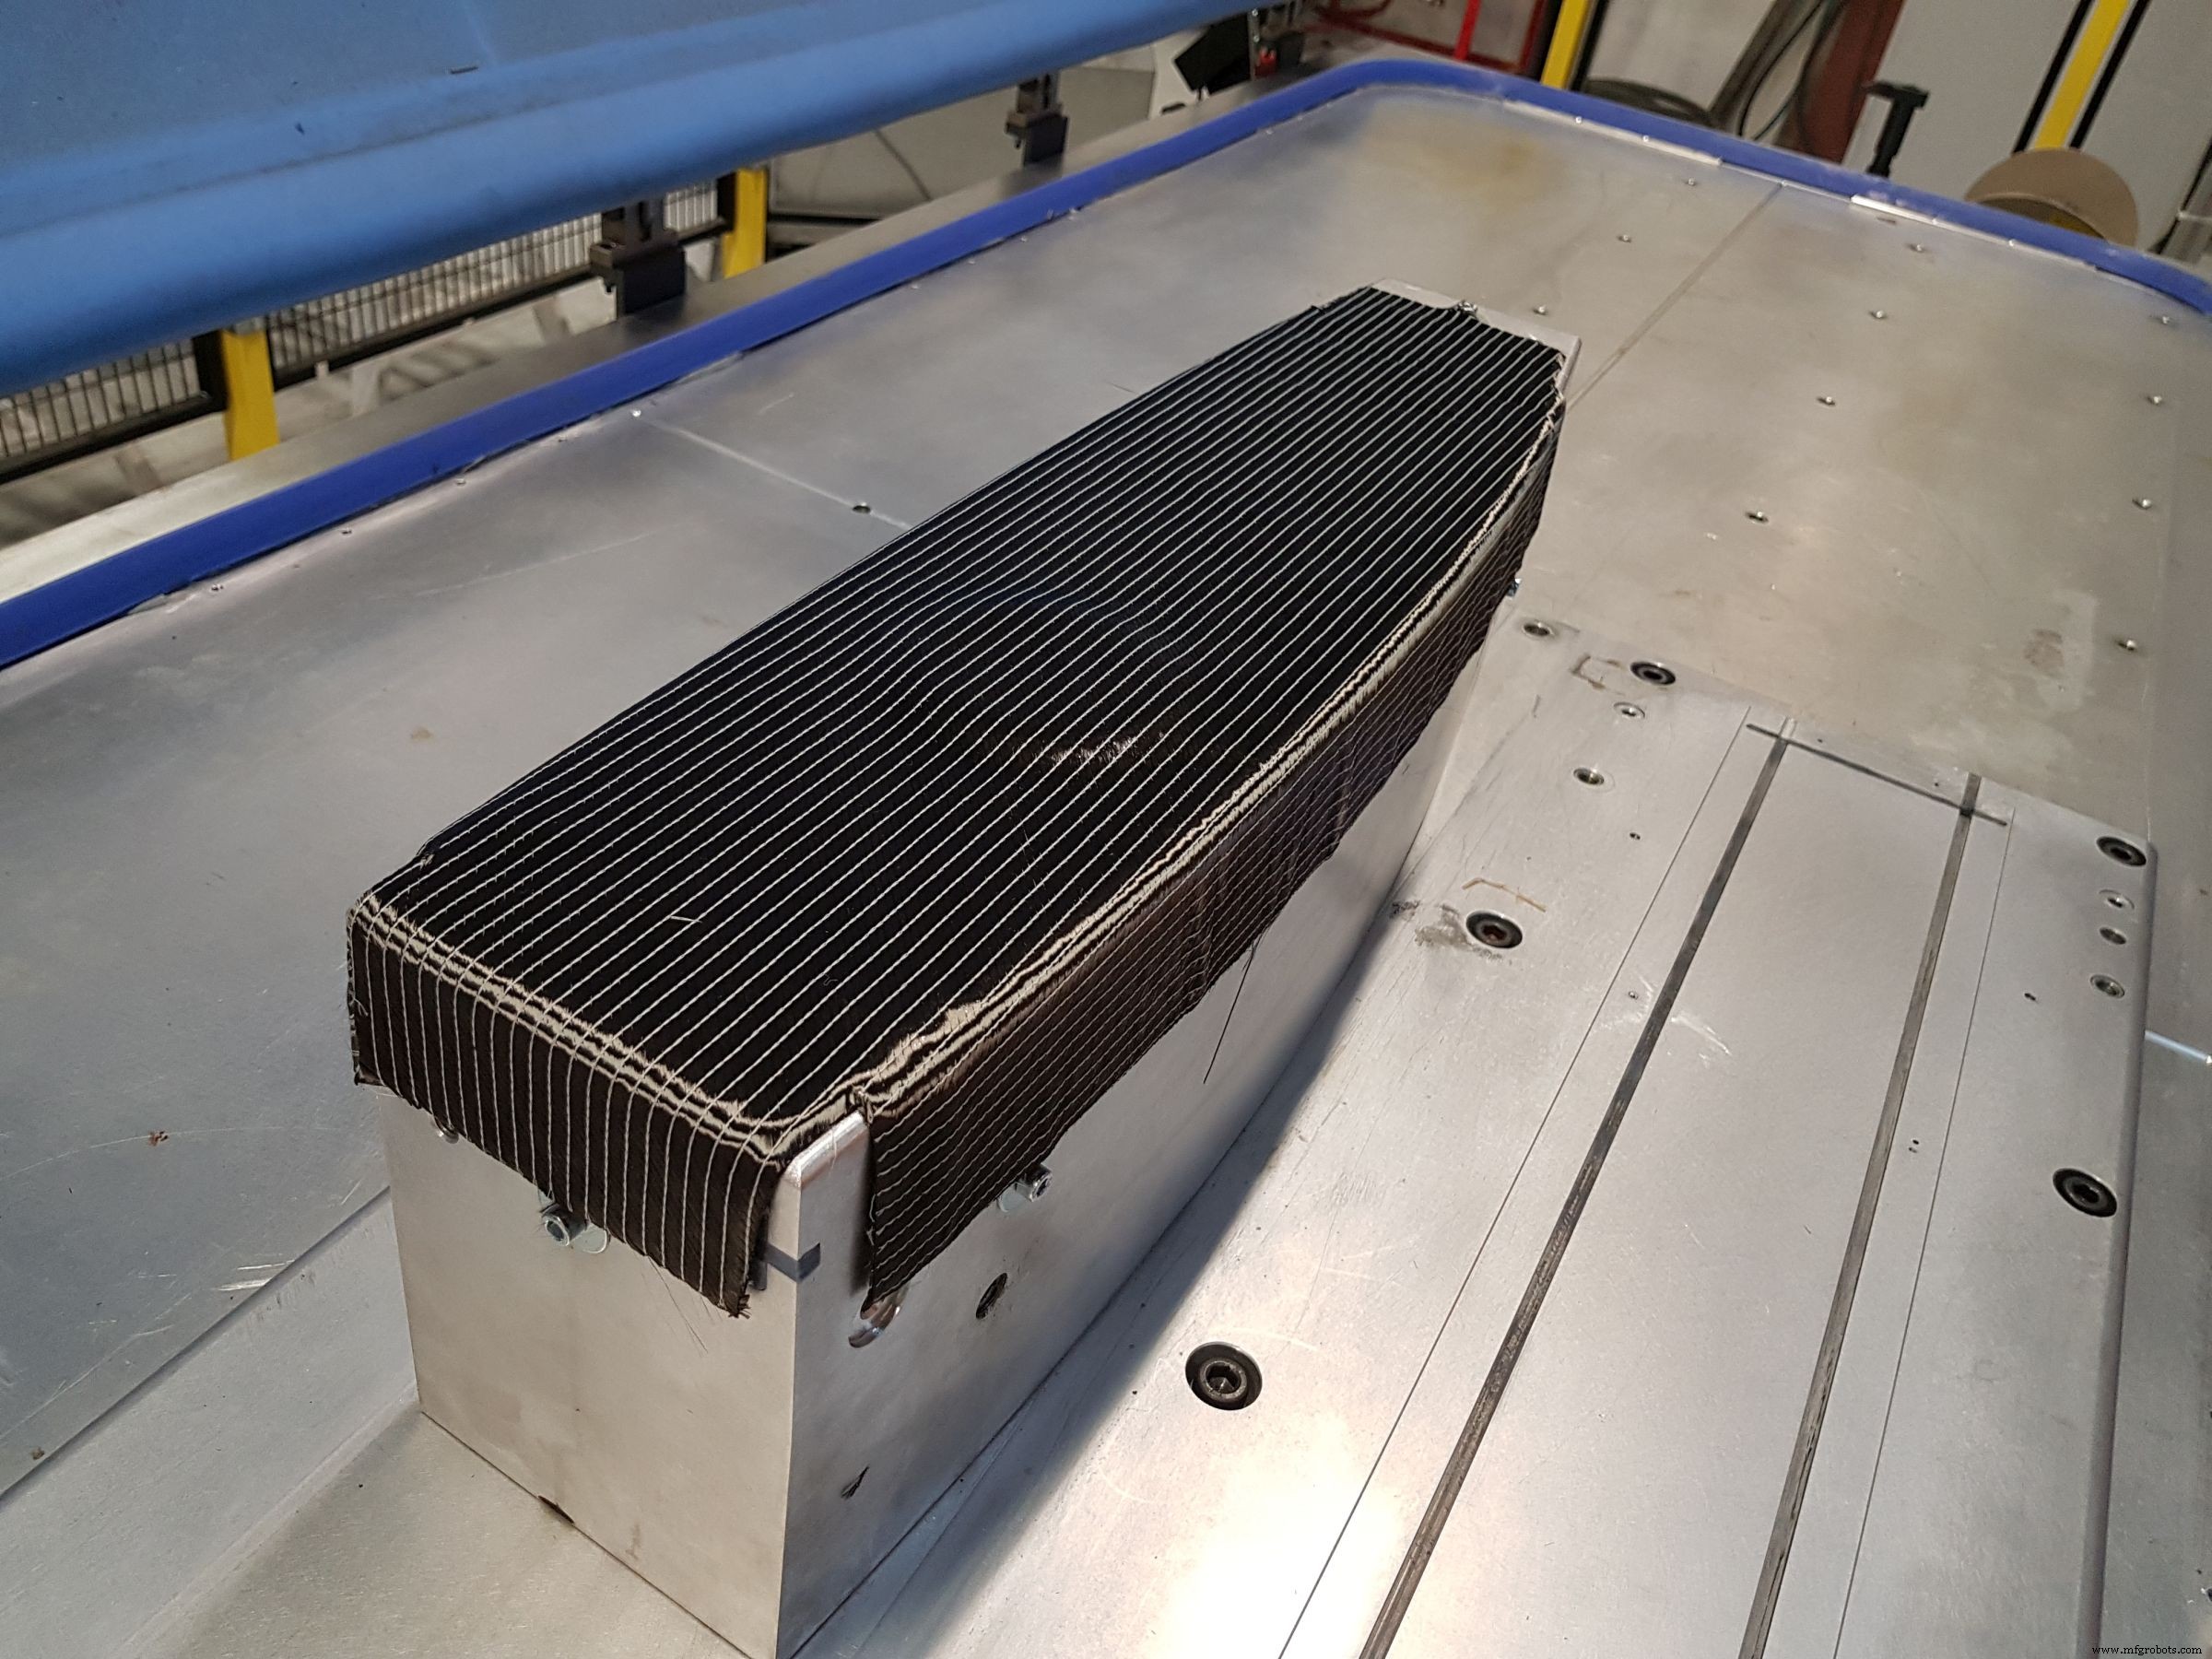
步骤6. 机器人在加热预成型工装上放置切割铺层。每5-8层完成一次加热脱泡以压实预成型件。
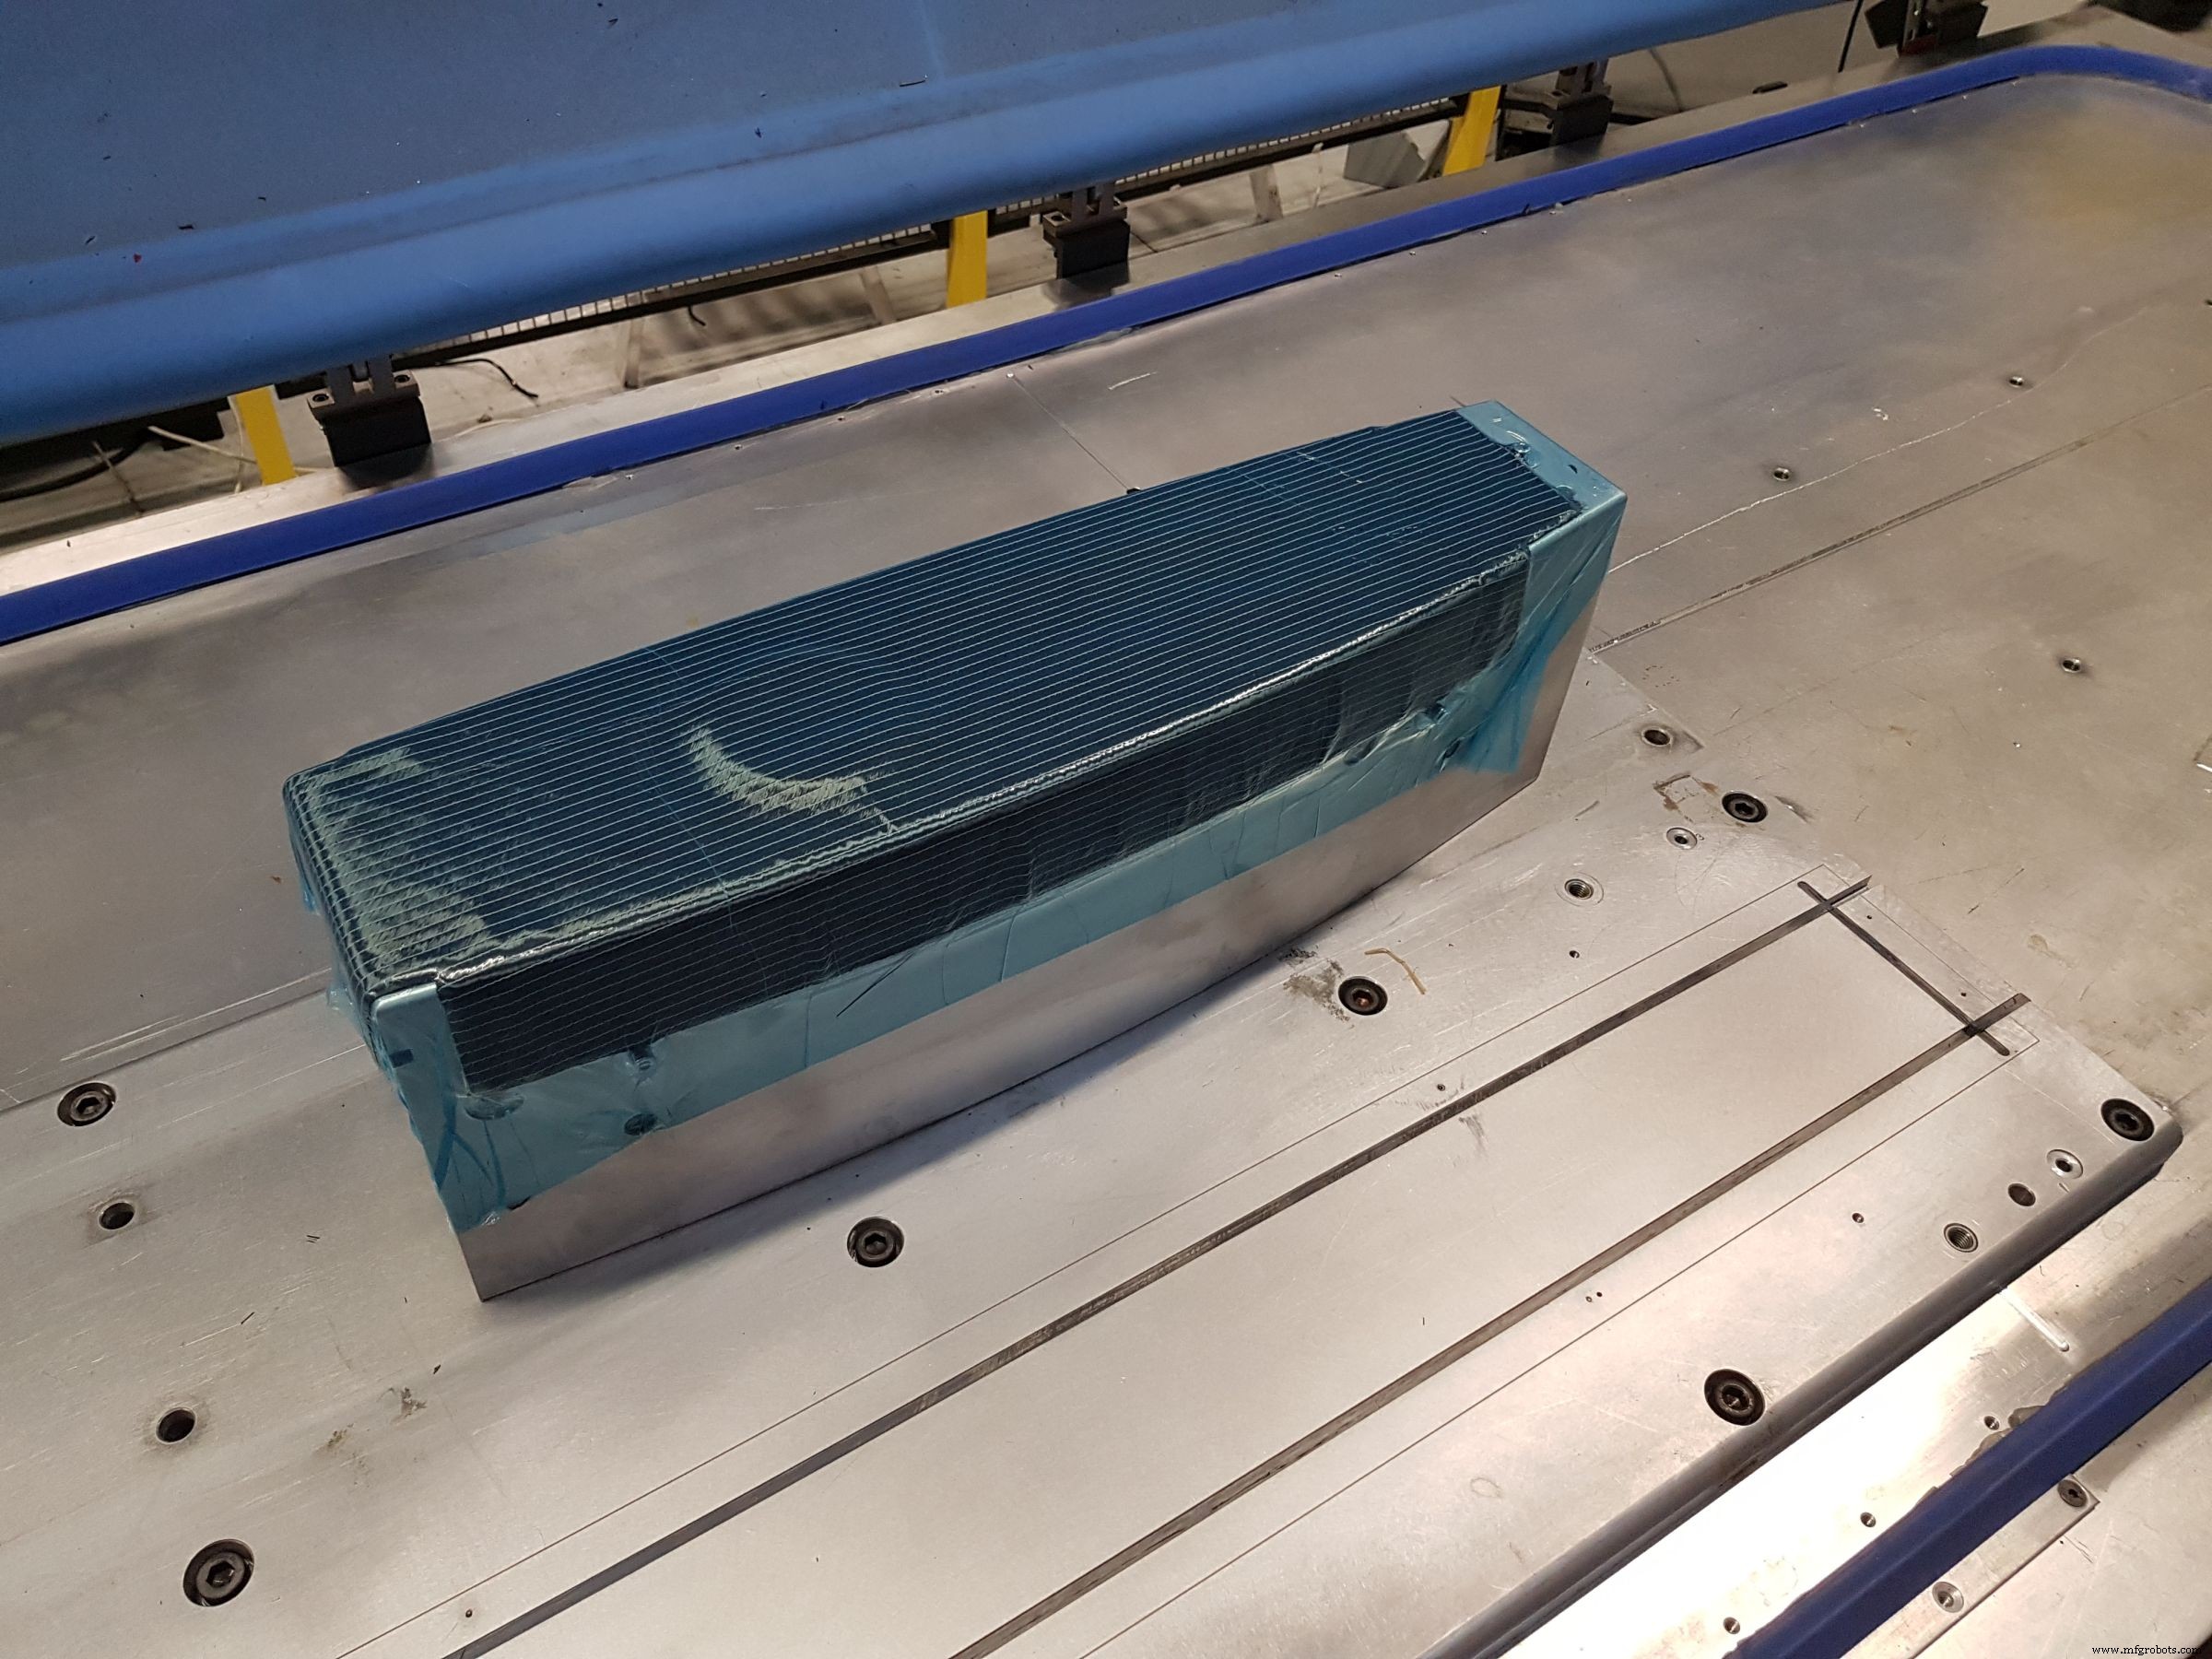
脱泡前铺设蓝色离型膜。
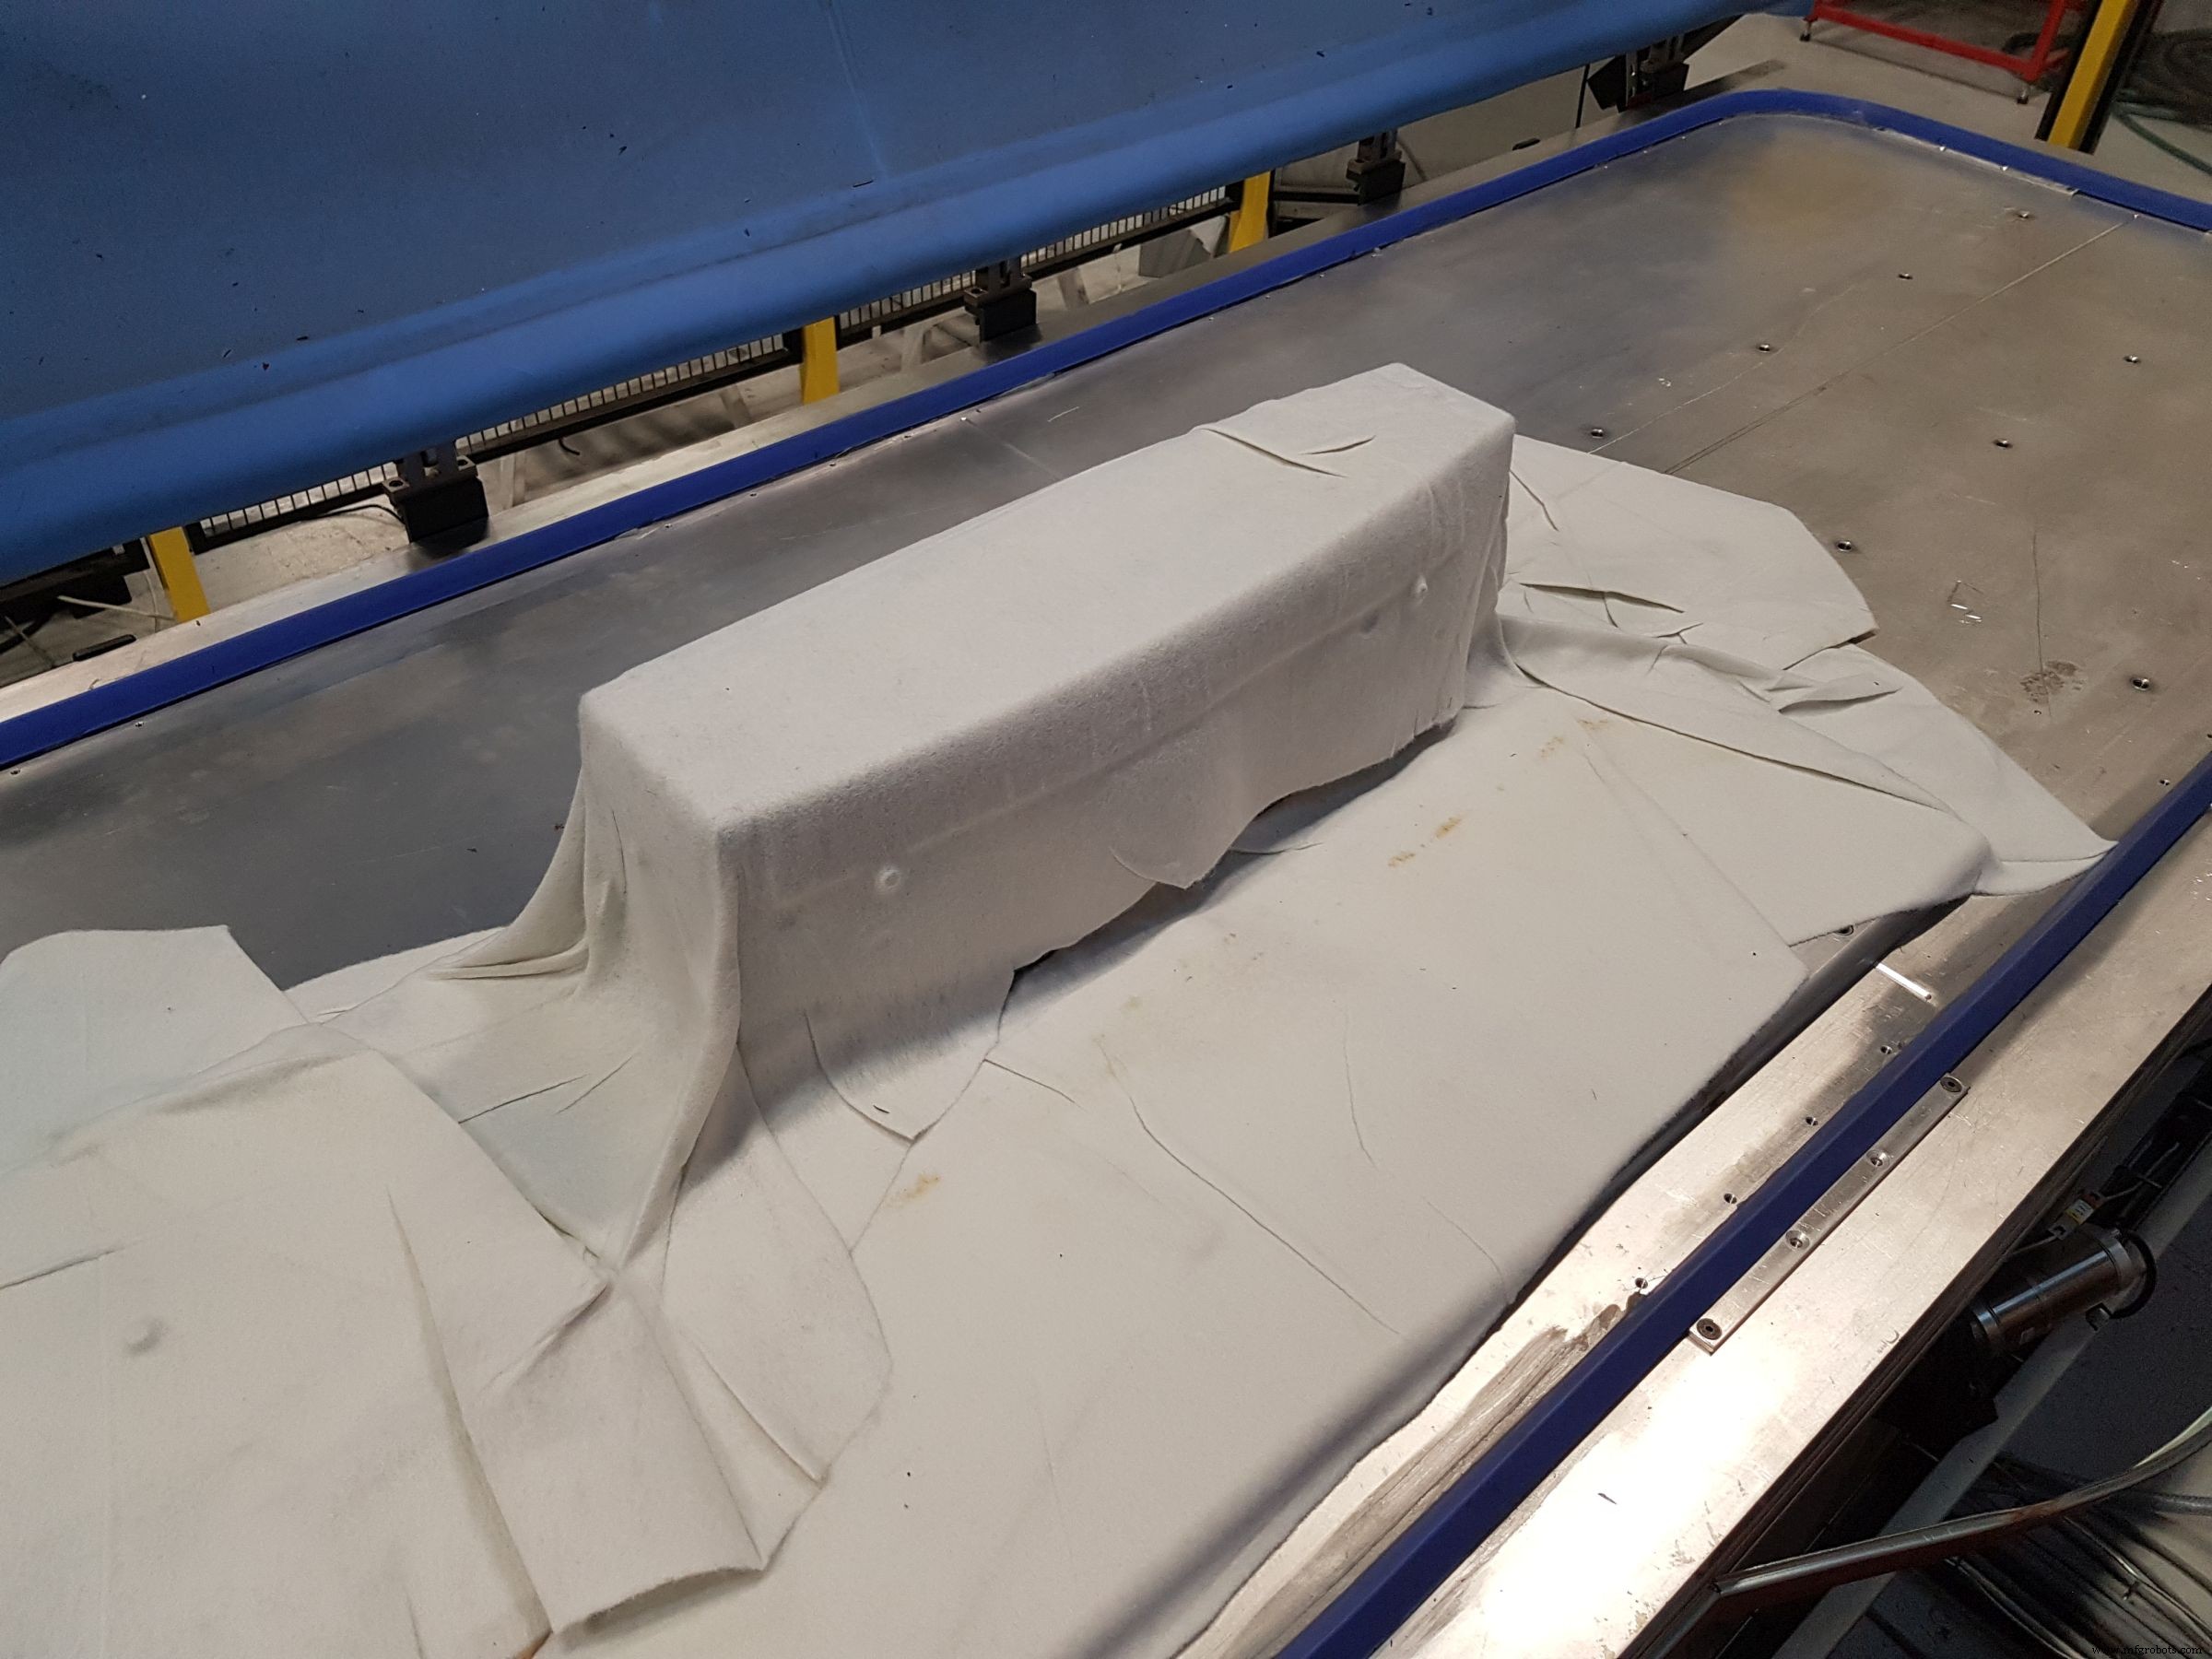
透气毡用于抽取预成型件上空气。
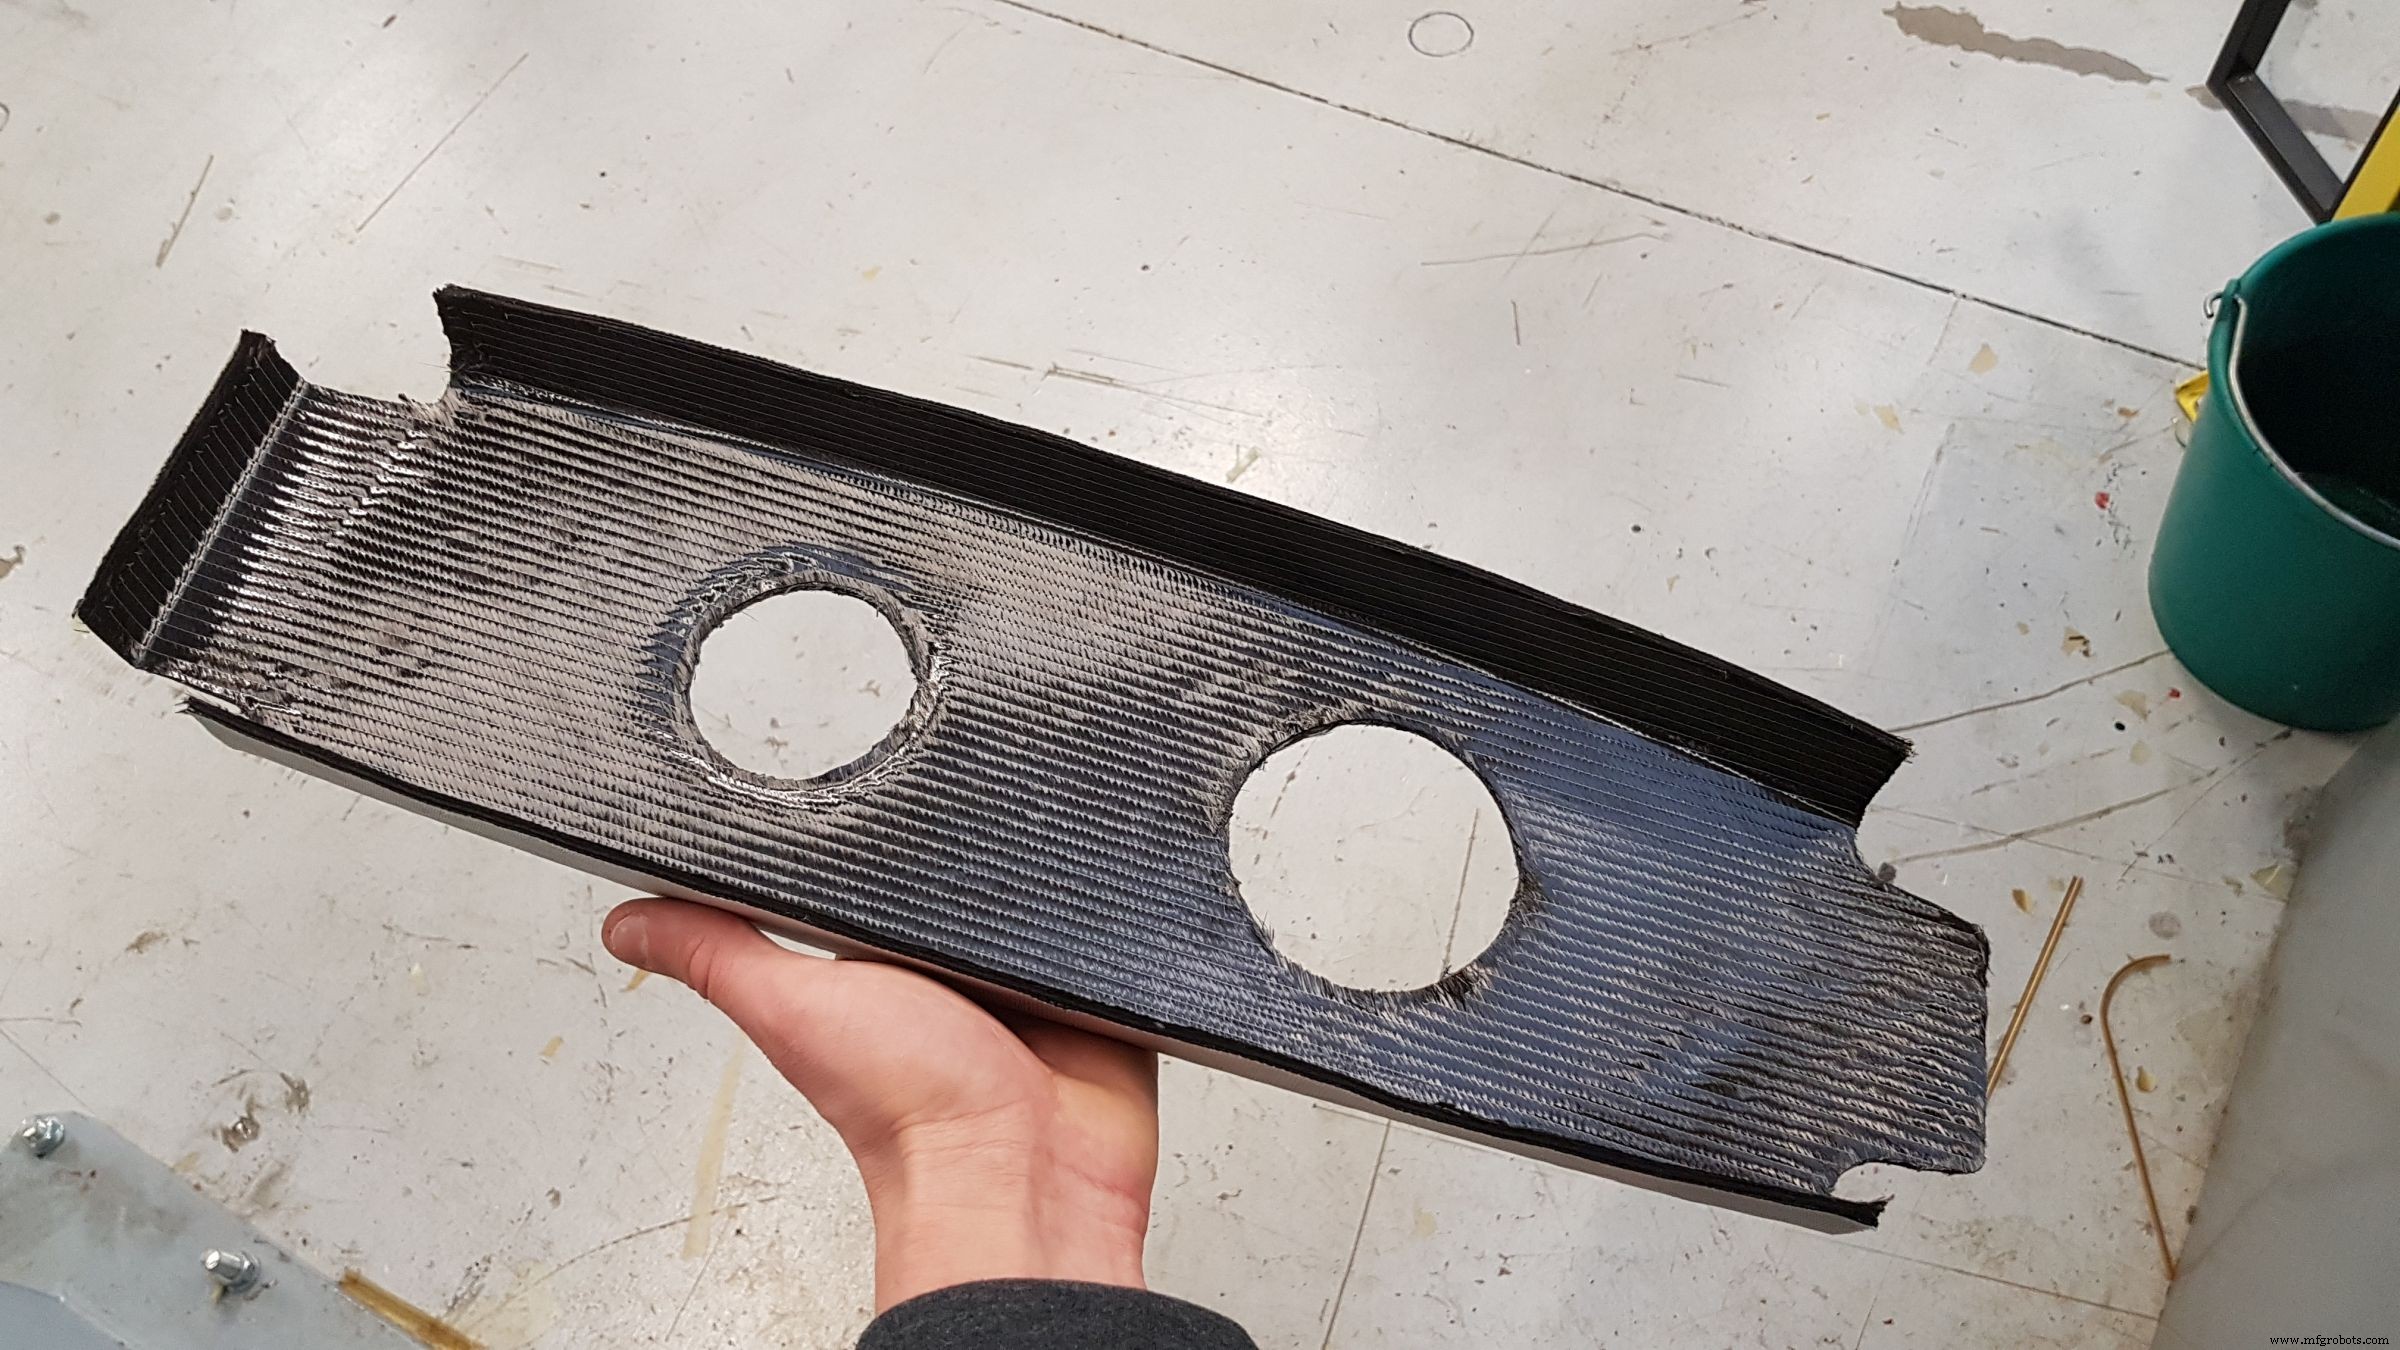
最终脱泡后,预成型件在工装上冷却并修切切口。
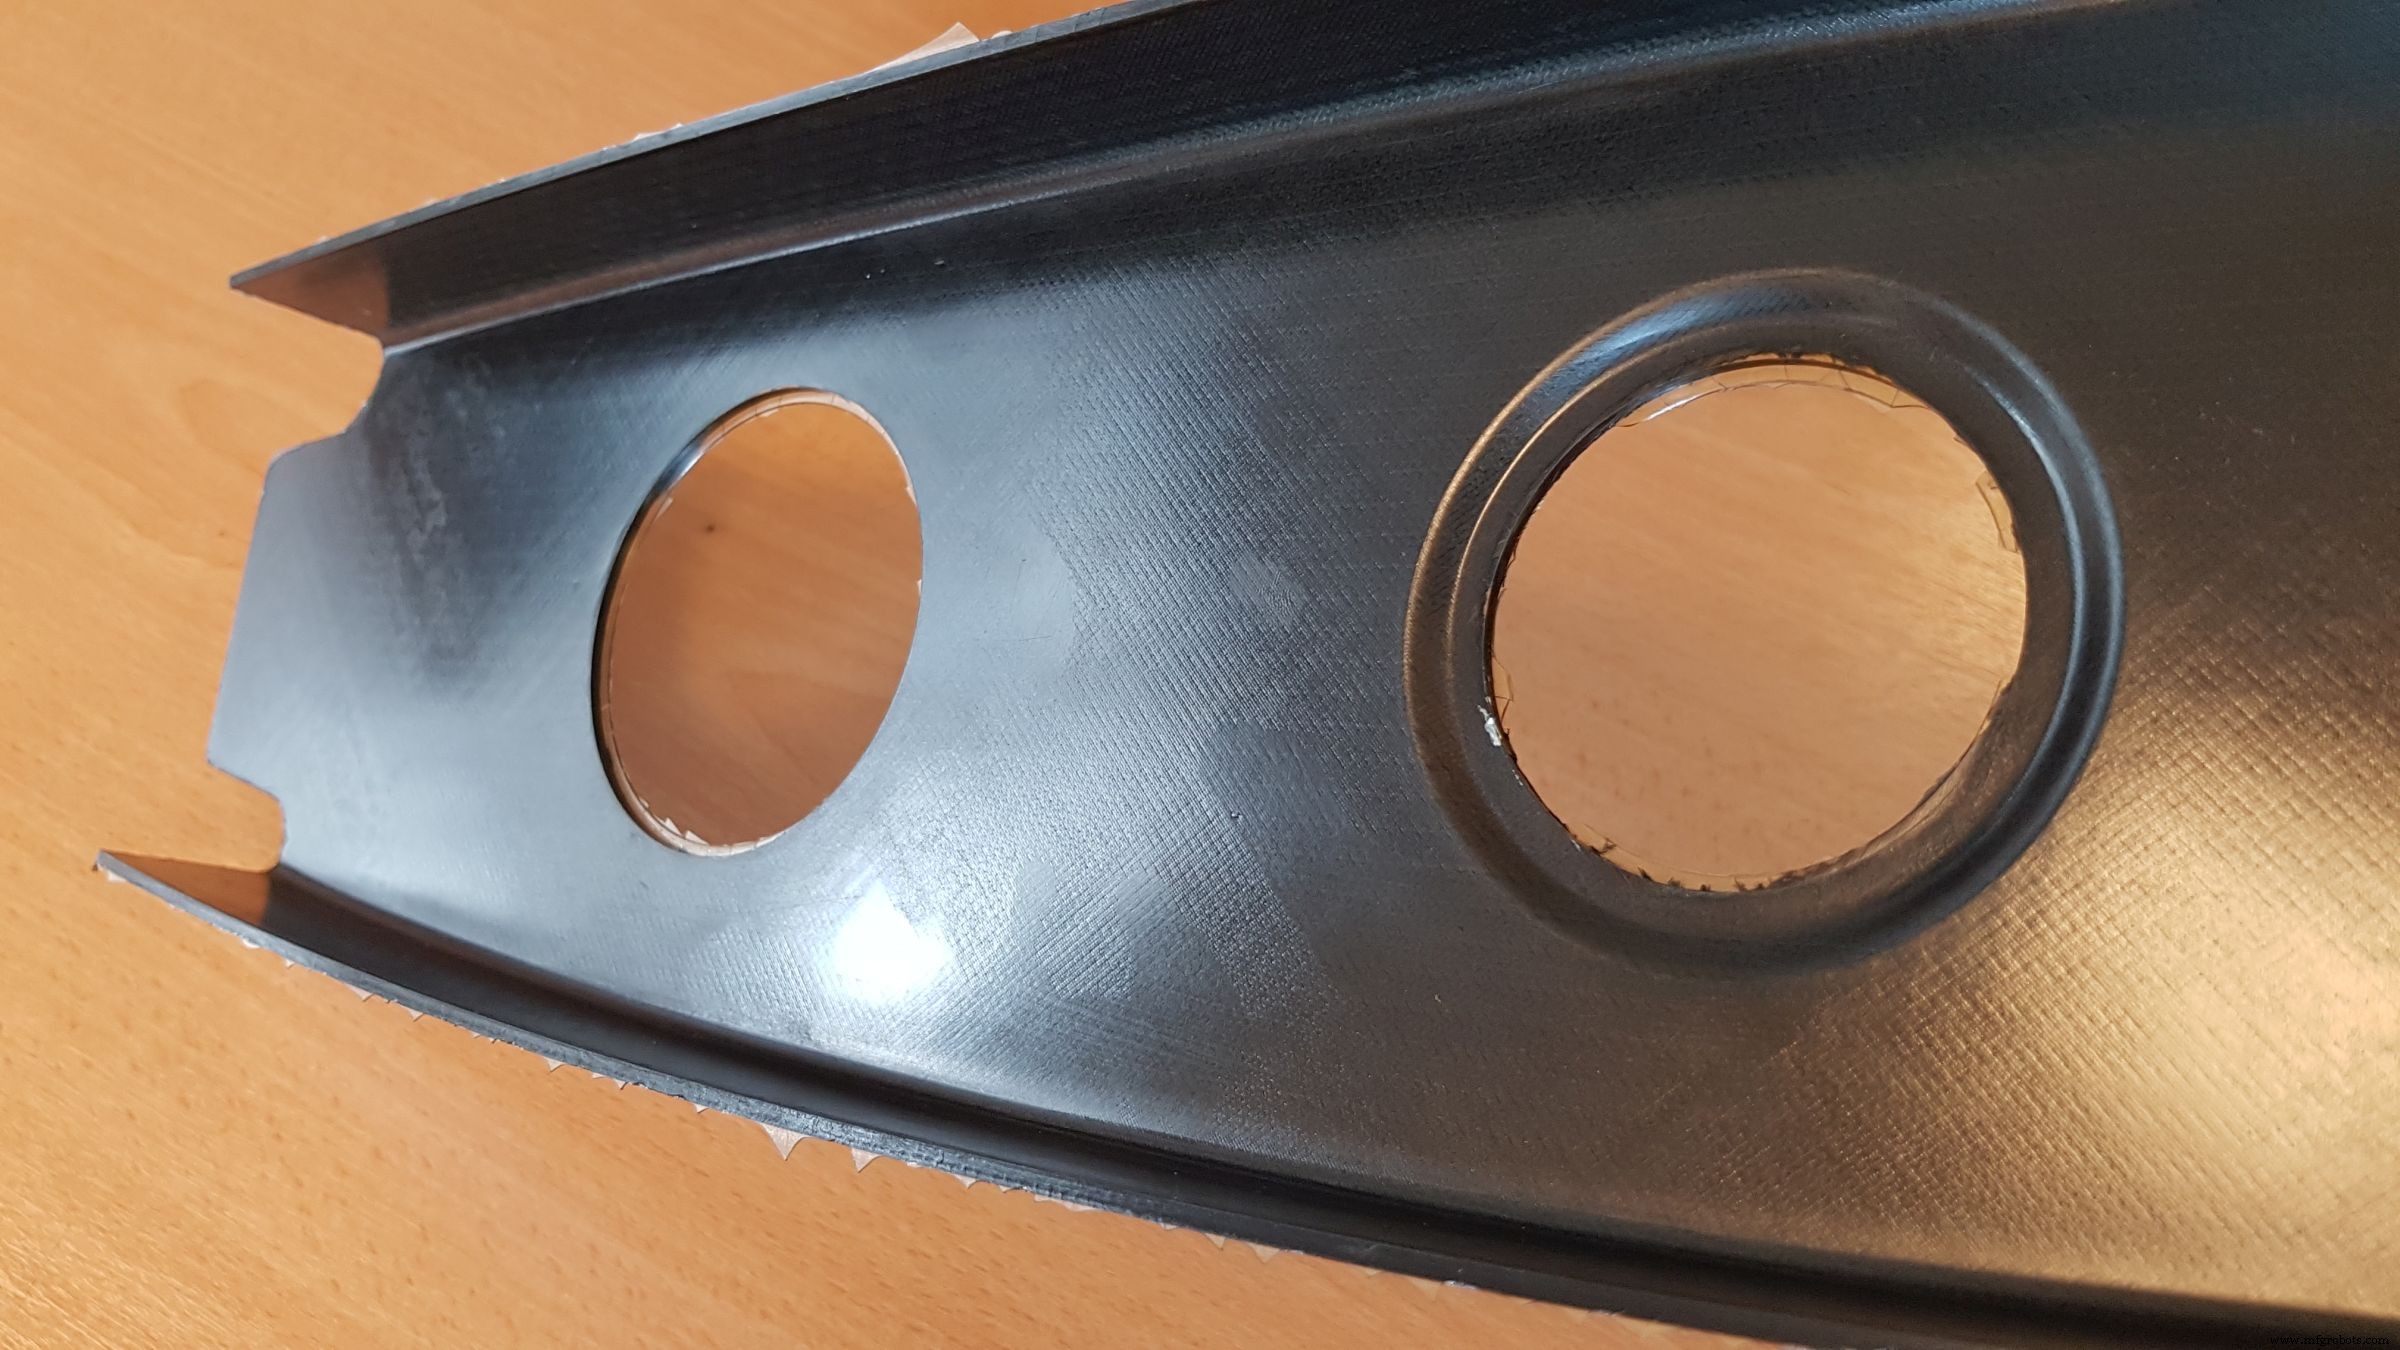
步骤10. 肋预成型件经RTM和环氧树脂成型。
Previous Next
“一次可压实多少层取决于材料和零件形状,”Chevallet解释,“像机翼蒙皮这种低曲率零件,可能每50层压实一次。但OPTICOMS肋有90度直角,测试I型梁弦杆为T型,必须小心避免铺层预成型时起皱。”他补充,此类复杂形状可能要求每5-8层压实一次,仍可作为大批量工业化流程:叠层、2分钟HDF压实、打开继续叠层,重复压实循环,最后预成型件在工装冷却后转移至RTM模具。
纤维