
Haas 视频指南:CNC 车床软爪切削与镗孔完整流程
Haas Automation 出品的 CNC 车床软爪视频系列,简明扼要地演示了软爪加工的全过程——从爪块选型到镗孔成型,每一步操作要点均有详细讲解。
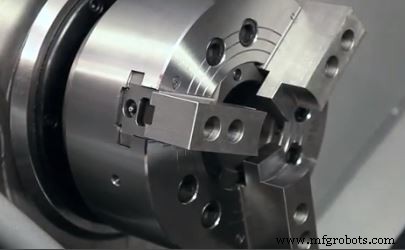
本视频解答的核心问题
- 为何在 CNC 车床上使用软爪?
- 外径夹持软爪的标准切削流程
- 软爪基础知识要点
- 铝制爪与钢制爪的适用场景区分
- 软爪尺寸的选取原则
- 软爪可靠夹持所需的液压/气压压力值
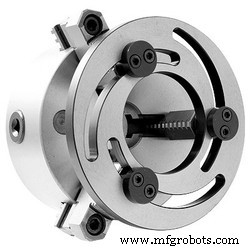
视频中使用可调式爪镗环完成软爪镗孔工序。
数控机床

 亿迅智能制造网
Haas Automation 出品的 CNC 车床软爪视频系列,简明扼要地演示了软爪加工的全过程——从爪块选型到镗孔成型,每一步操作要点均有详细讲解。
视频中使用可调式爪镗环完成软爪镗孔工序。
数控机床
从物理结构看,数控车床是装配了数控面板的普通车床;内部所有功能均由数控系统控制。 延伸阅读:什么是 CNC?数控操作员视角的新手指南 数控车床主要部件 数控车床主要部件概览 1 — 主轴箱 主轴箱内装有驱动主轴的主电机,卡盘安装在主轴上。 数控车床主轴箱内部结构 另一台车床拆开主轴箱盖,可见主驱动电机、齿轮。齿轮可通过编程指令 (M41/M42/M43) 切换。 2 — 数控车床床身 刀塔在床身导轨上移动,床身经特殊硬化处理,耐磨耐用。 3 — 卡盘 卡盘夹持待加工工件。卡盘本身包含多部件,爪安装于卡盘夹持工件。详见《数控机床卡爪简介》。 带爪的数控车床卡盘 4 — 尾座 尾座为长工件提
投稿:BEATA 概述 投稿:BEATA 概述 极简基础的CNC车床镗孔程序示例,展示如何编写简单的镗孔加工程序。同一程序亦可用于镗卡爪。图纸中标注了所有刀具运动轨迹。 工件图纸 CNC程序 % N10 T04 M06 N20 G97 S830 G95 F0.1 M03 N30 G00 X38 Z23 M08 N40 G01 X38 Z-13 N50 G00 X34 N60 G00 Z200 M09 N70 G00 X200 Z200 N80 M30
提交者:BEATA摘要数控车床程序:外圆粗/精车削、钻孔、内孔镗削。使用循环G代码:G71外圆粗车循环G70外圆精车循环G74深孔钻削循环G01线性插补内孔镗削加工图纸CNC程序% O0111 (EX.NO.1); (BILLET DIA38.0*L36.0); N1 (OPN OD PROFILE TURNING); N2 G28 U0.0 W0.0; N3 G92 S2500; N4 G96 S180 M03; N5 T0000; N6 T0101; N7 G00 X40.0 Z1.0; N8 M07; N9 G71 U1.0 R1.0; N10 G71 P11 Q16 U0.5 W0.1
概述 本程序演示如何在 CNC 车床上对已钻孔工件进行内孔精镗加工,包含端面处理、直孔镗削、阶梯孔与退刀路径。 工件图纸 CNC 程序代码 O0003; N10 G10 P0 Z-85; (坐标系设定) N20 T606; (镗刀) N30 G50 S2000; (限速) N40 G96 G99 S180 F.2 M4 M8 M200; (恒线速/进给) N50 G0 X44 Z2; (快速进刀到孔口) N60 G1 Z0; (端面轻切) N70 X40 Z-