


数控车床综合程序:G71/G70外圆车削、G74钻孔、G01内孔镗削
提交者:BEATA
摘要
数控车床程序:外圆粗/精车削、钻孔、内孔镗削。
使用循环G代码:
G71外圆粗车循环
G70外圆精车循环
G74深孔钻削循环
G01线性插补内孔镗削
加工图纸
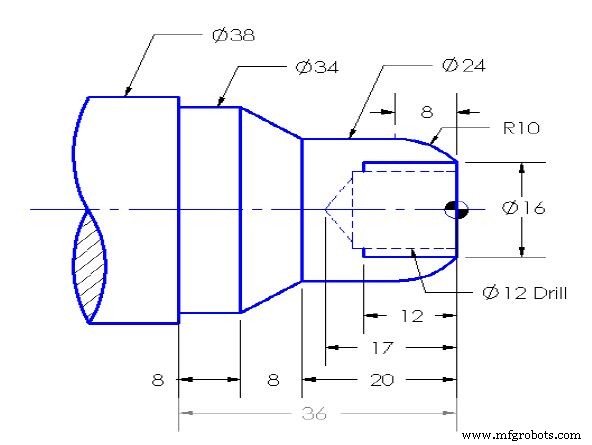
CNC程序
% O0111 (EX.NO.1);
(BILLET DIA38.0*L36.0);
N1 (OPN OD PROFILE TURNING);
N2 G28 U0.0 W0.0;
N3 G92 S2500;
N4 G96 S180 M03;
N5 T0000;
N6 T0101;
N7 G00 X40.0 Z1.0;
N8 M07;
N9 G71 U1.0 R1.0;
N10 G71 P11 Q16 U0.5 W0.1 F0.15;
N11 G01 X16.0 Z0.0 F0.2;
N12 G03 X24.0 Z-8.0 R10.0 F0.10;
N13 G01 Z-20.0 F0.10;
N14 G01 X34.0 Z-28.0 F0.05;
N15 G01 Z-36.0 F0.05;
N16 G01 X40.0 F0.10;
N17 G00 Z10.0;
N18 G28 U0.0 W0.0;
N19 M09;
N20 M05;
N21 M01;
(OD PROFILE FINE TURNING);
N22 G28 U0.0 W0.0;
N23 G92 S3000;
N24 G96 S250 M03;
N25 T0000;
N26 T0202;
N27 G00 X40.0 Z1.0;
N28 M07;
N29 G70 P11 Q16;
N30 G00 Z1.0;
N31 G28 U0.0 W0.0;
N32 M09;
N33 M05;
N34 M01;
(OPN DRILLING DIA 12.0MM);
N35 G28 U0.0 W0.0;
N36 G97 S650 M04;
N37 T0000;
N38 T0303;
N39 G00 X0.0 Z2.0;
N40 M07;
N41 G74 R0.5;
N42 G74 Z-17.0 Q5000 F.10;
N43 G00 Z2.0;
N44 G28 U0.0 W0.0;
N45 M09;
N46 M05;
N47 M01;
(OPN BORING);
N48 G28 U0.0 W0.0;
N49 G92 S1800;
N50 G96 S200 M04;
N51 T0000;
N52 T0404;
N53 G00 X14.0 Z1.0;
N54 M07;
N55 G01 Z-12.0 F0.15;
N56 G01 X13.0 F0.20;
N57 G01 Z1.0 F.2;
N58 G00 X16.0;
N59 G01 Z-12.0 F0.15;
N60 G01 X13.0 F0.20;
N61 G00 Z1.0;
N62 G28 U0.0 W0.0;
N63 M09;
N64 M05;
N65 M30;
%
数控机床
- Fanuc车床G74啄钻循环:高效钻削实战
- Fanuc CNC编程指南:功能丰富的简易实例
- 车床CNC编程进阶:倒角、锥度、槽、圆弧分步实战
- Fanuc G21 G代码实例:公制CNC车床编程指南
- 简易CNC车床编程:英制入门实例
- CNC编程实战:G74深孔钻循环实现端面开槽
- CNC 车床钻削循环示例:Sinumerik CYCLE81 高效加工
- 掌握 Fanuc G71 车削与 G74 啄钻:CNC 车床实战编程练习
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解
- NCT 控制系统 CNC 车床 G71 粗车循环完整编程实例
- CNC车床轮廓车削编程:带圆弧过渡实例
- CNC车床镗孔操作编程教程:简易高效实例