


CNC 车床内孔车削与镗孔:实用程序实例
概述
本程序演示如何在 CNC 车床上对已钻孔工件进行内孔精镗加工,包含端面处理、直孔镗削、阶梯孔与退刀路径。
工件图纸
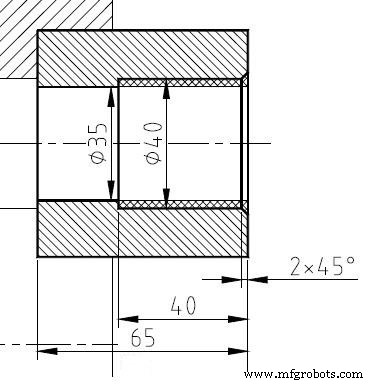
CNC 程序代码
O0003;
N10 G10 P0 Z-85;           (坐标系设定)
N20 T606;                  (镗刀)
N30 G50 S2000;             (限速)
N40 G96 G99 S180 F.2 M4 M8 M200; (恒线速/进给)
N50 G0 X44 Z2;             (快速进刀到孔口)
N60 G1 Z0;                 (端面轻切)
N70 X40 Z-2 F.15;          (倒角/过渡,小进给)
N80 Z-40 F.2;              (直孔镗削)
N90 X35;                   (退刀到小径)
N100 G0 Z5;                (快速退出孔口)
N110 X200 Z100;            (安全位置)
N120 M30;                  (程序结束)
关键技术点
内孔加工注意事项
- 刀具伸出量:N50 X44 对应工件内孔直径 + 余量,避免干涉。
- 切削参数:内孔排屑困难,采用较小进给 (F0.15-F0.2) 并开启高压冷却 (M8)。
- 恒线速 (G96):内孔直径小,主轴转速高,需设置 G50 限制最高转速防止离心力导致夹持失效。
刀具路径设计
- 快速移动至孔口上方 (Z2)。
- G1 进刀加工端面 (Z0)。
- 斜线过渡至名义孔径 (X40),同时轴向切入 (Z-2)。
- 全直径镗削至深度 Z-40。
- 径向退刀 (X35) 后快速轴向退出,避免刮伤已加工表面。
常见问题与对策
| 问题 | 原因 | 对策 |
|---|---|---|
| 刀具震动/啮纹 | 伸出过长、进给过大 | 缩短伸出、减小进给、使用减震刀杆 |
| 孔径锥度 | 刀具磨损、主轴热变形 | 定期补偿、预热主轴 |
| 排屑不畅 | 断屑槽不匹配、冷却压力低 | 选用内冷镗刀、提高冷却压力 |
扩展应用
同一框架可扩展为:台阶孔、锥孔 (G1 X/Z)、螺纹底孔 (G32/G92) 等复合内孔加工。
数控机床