


斗山MX系列M代码参考指南——CNC车削中心编程手册
斗山MX系列M代码列表,供CNC机床操作员/程序员参考。包含上单元和下单元的M代码。
适用机型:斗山MX系列CNC
本M代码列表适用于以下CNC机床:
斗山PUMA系列
- MX2000, MX2000L/T/LT/S/LS/LST
- MX2500, MX2500L/T/LT/S/LS/LST
- MX3000, MX3000S
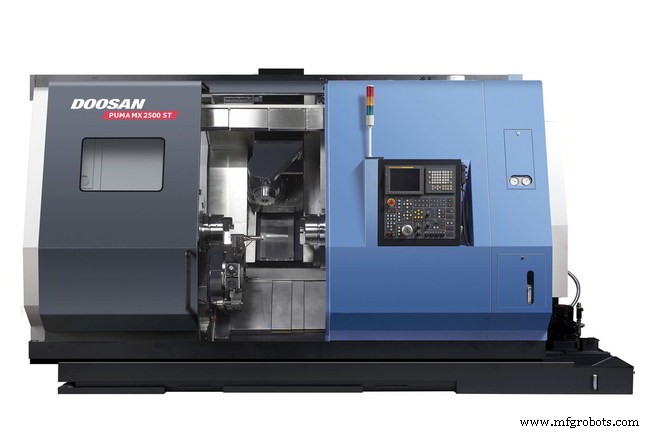
斗山MX系列M代码列表
| M代码 | 上单元 | 下单元 |
|---|---|---|
| M00 | 程序停止 | 程序停止 |
| M01 | 可选程序停止 | 可选程序停止 |
| M02 | 程序结束 | 程序结束 |
| M03 | 左主轴正转 | 左主轴正转 |
| M04 | 左主轴反转 | 左主轴反转 |
| M05 | 左主轴停止与选择 | 左主轴停止与选择 |
| M06 | 刀库换刀指令 | |
| M07 | 床身淋浴冷却液开启 | 床身淋浴冷却液开启 |
| M08 | 冷却液开启(上单元侧) | 冷却液开启(上单元侧) |
| M09 | 冷却液关闭(上单元侧) | 冷却液关闭(上单元侧) |
| M10 | 工件卸载器下降至卡盘 | 工件卸载器下降至卡盘 |
| M11 | 工件卸载器返回原点 | 工件卸载器返回原点 |
| M12 | 冷却喷射开启(上单元侧) | 冷却喷射开启(上单元侧) |
| M13 | 左主轴冷却液吹气关闭 | 左主轴冷却液吹气关闭 |
| M14 | 左主轴气吹开启 | 左主轴气吹开启 |
| M15 | 左主轴气吹关闭 | 左主轴气吹关闭 |
| M16 | 床身淋浴冷却液关闭 | 床身淋浴冷却液关闭 |
| M17 | 机床锁定激活 | 机床锁定激活 |
| M18 | 机床锁定取消 | 机床锁定取消 |
| M19 | 左主轴定向 | 左主轴定向 |
| M20 | 龙门加载器调用 | 龙门加载器调用 |
| M21 | 可选程序段跳过激活 | |
| M22 | 可选程序段跳过取消 | |
| M23 | 程序启动检查 | 程序启动检查 |
| M24 | 排屑器运行 | 排屑器运行 |
| M25 | 排屑器停止 | 排屑器停止 |
| M26 | 铣削主轴中心出水冷却开启 | |
| M27 | 铣削主轴中心出水冷却关闭 | |
| M28 | 多边形加工模式选择 | 多边形加工模式选择 |
| M29 | 刚性攻丝模式选择 | 刚性攻丝模式选择 |
| M30 | 程序结束并复位 | 程序结束并复位 |
| M31 | 左卡盘联锁旁路 | 左卡盘联锁旁路 |
| M33 | 铣削主轴正转 | 旋转主轴正转 |
| M34 | 铣削主轴反转 | 旋转主轴反转 |
| M35 | 铣削主轴停止与C1轴选择 | 旋转主轴停止与C1轴选择 |
| M45 | 铣削主轴头刀具号外部设定 | |
| M46 | PTS本体夹紧与棒料前进 | |
| M47 | PTS本体松开与棒料后退 | |
| M48 | ||
| M49 | 铣削主轴定向 | |
| M50 | 送料器指令1 | 送料器指令1 |
| M51 | 送料器指令2 | 送料器指令2 |
| M52 | 前防护门打开 | 前防护门打开 |
| M53 | 前防护门关闭 | 前防护门关闭 |
| M54 | 工件计数 | 工件计数 |
| M55 | M02/M30后重复程序 | M02/M30后重复程序 |
| M56 | 攻丝模式选择 | 攻丝模式选择 |
| M57 | 攻丝模式取消 | 攻丝模式取消 |
| M58 | 稳定架夹紧 | |
| M59 | 稳定架松开 | |
| M60 | 带轴移动的换刀 | |
| M61 | 左主轴绕组切换低速 | 左主轴绕组切换低速 |
| M62 | 左主轴绕组切换高速 | 左主轴绕组切换高速 |
| M63 | 左主轴正转与上单元冷却液开启 | 左主轴正转与上单元冷却液开启 |
| M64 | 左主轴反转与上单元冷却液开启 | 左主轴反转与上单元冷却液开启 |
| M65 | 左主轴停止与上单元冷却液关闭 | 左主轴停止与上单元冷却液关闭 |
| M66 | 左卡盘低压 | 右卡盘低压 |
| M67 | 左卡盘高压 | 右卡盘高压 |
| M68 | 左卡盘夹紧 | 左卡盘夹紧 |
| M69 | 左卡盘松开 | 左卡盘松开 |
| M70 | 尾座套筒低压前进 | 尾座套筒低压前进 |
| M72 | 主轴旋转方向转换 | 主轴旋转方向转换 |
| M73 | 主轴正常旋转方向 | 主轴正常旋转方向 |
| M74 | 错误检测开启 | 错误检测开启 |
| M75 | 错误检测关闭 | 错误检测关闭 |
| M76 | 倒角开启 | 倒角开启 |
| M77 | 倒角关闭 | 倒角关闭 |
| M78 | 尾座套筒前进 | 尾座套筒前进 |
| M79 | 尾座套筒后退 | 尾座套筒后退 |
| M80 | Q塞尺摆臂下降 | Q塞尺摆臂下降 |
| M81 | Q塞尺摆臂上升 | Q塞尺摆臂上升 |
| M82 | 测头开启 | 测头开启 |
| M83 | 测头关闭 | 测头关闭 |
| M84 | 刀塔顺时针旋转 | |
| M85 | 刀塔逆时针旋转 | |
| M86 | 下单元A轴扭矩跳过 | |
| M87 | 下单元A轴扭矩跳过取消 | |
| M88 | C1轴低压夹紧 | C1轴低压夹紧 |
| M89 | C1轴高压夹紧 | C1轴高压夹紧 |
| M90 | C1轴松开 | C1轴松开 |
| M91 | 外部M代码M91 | 外部M代码M91 |
| M92 | 外部M代码M92 | 外部M代码M92 |
| M93 | 外部M代码M93 | 外部M代码M93 |
| M94 | 外部M代码M94 | 外部M代码M94 |
| M98 | 子程序调用 | 子程序调用 |
| M99 | 子程序结束 | 子程序结束 |
| M100 | 铣削主轴夹紧 | |
| M101 | 铣削主轴松开 | |
| M103 | 右主轴正转 | 右主轴正转 |
| M104 | 右主轴反转 | 右主轴反转 |
| M105 | 右主轴停止与选择 | 右主轴停止与选择 |
| M106 | B轴曲面联轴器夹紧 | |
| M107 | B轴曲面联轴器松开 | |
| M108 | 左主轴中心出水冷却开启 | 左主轴中心出水冷却开启 |
| M109 | 左主轴中心出水冷却关闭 | 左主轴中心出水冷却关闭 |
| M110 | B轴盘式夹紧 | |
| M111 | B轴盘式松开 | |
| M112 | B轴曲面与盘式夹紧 | |
| M113 | B轴曲面与盘式松开 | |
| M114 | 右主轴气吹开启 | 右主轴气吹开启 |
| M115 | 右主轴气吹关闭 | 右主轴气吹关闭 |
| M116 | 工件顶出器操作指令 | 工件顶出器操作指令 |
| M117 | 下单元A轴扭矩控制开启 | |
| M118 | 下单元A轴扭矩控制复位 | |
| M119 | 右主轴定向 | 右主轴定向 |
| M121 | 下单元Z2轴扭矩控制开启 | |
| M124 | 下单元Z2轴扭矩控制复位 | |
| M125 | Z2轴同步控制 | |
| M126 | 同步控制取消 | |
| M131 | 右卡盘联锁旁路 | 右卡盘联锁旁路 |
| M135 | 铣削主轴停止与C2轴选择 | 旋转主轴停止与C2轴选择 |
| M138 | 顶部淋浴冷却液开启 | |
| M139 | 顶部淋浴冷却液关闭 | |
| M144 | 刀库待机刀盘后退 | |
| M145 | 刀库待机刀盘前进 | |
| M146 | 刀库待机刀盘换刀位置 | |
| M147 | 刀库待机刀盘原点位置 | |
| M148 | 刀库待机刀盘原点位置检查 | |
| M149 | 刀库维护模式开启 | |
| M150 | 刀库维护模式关闭 | |
| M151 | 刀库换刀启动标志 | |
| M152 | 刀库1个循环 | |
| M153 | 刀库门打开 | |
| M154 | 刀库门关闭 | |
| M155 | 自动铣削主轴定向 | |
| M156 | V型槽气吹开启 | |
| M157 | 刀库换刀电机抱闸释放 | |
| M158 | 刀库换刀电机抱闸接合 | |
| M159 | ||
| M160 | ||
| M161 | 右主轴绕组切换低速 | 右主轴绕组切换低速 |
| M162 | 右主轴绕组切换高速 | 右主轴绕组切换高速 |
| M163 | 右主轴正转与上单元冷却液开启 | 右主轴正转与下单元冷却液开启 |
| M164 | 右主轴反转与上单元冷却液开启 | 右主轴反转与下单元冷却液开启 |
| M165 | 右主轴停止与上单元冷却液关闭 | 右主轴停止与下单元冷却液关闭 |
| M168 | 右卡盘夹紧 | 右卡盘夹紧 |
| M169 | 右卡盘松开 | 右卡盘松开 |
| M170 | 干涉检查释放 | 干涉检查释放 |
| M171 | 干涉检查释放取消 | 干涉检查释放取消 |
| M172 | Y轴参考联锁释放 | |
| M173 | Y轴参考联锁释放取消 | |
| M174 | 自动B轴松开/夹紧关闭与B轴松开 | |
| M175 | 自动B轴松开/夹紧开启与B轴夹紧 | |
| M188 | C2轴低压夹紧 | C2轴低压夹紧 |
| M189 | C2轴高压夹紧 | C2轴高压夹紧 |
| M190 | C2轴松开 | C2轴松开 |
| M192 | 同步进给开启(平衡切削) | 同步进给开启(平衡切削) |
| M193 | 同步进给关闭(平衡切削) | 同步进给关闭(平衡切削) |
| M194 | ||
| M200 | 刀具负载监测关闭 | 刀具负载监测关闭 |
| M201 | 刀具负载监测开启 | 刀具负载监测开启 |
| M203 | 主轴正转同步速度指令 | 主轴正转同步速度指令 |
| M204 | 主轴反转同步速度指令 | 主轴反转同步速度指令 |
| M205 | 主轴同步停止指令 | 主轴同步停止指令 |
| M206 | 主轴同步释放指令 | 主轴同步释放指令 |
| M208 | 主轴速度与相位确认指令 | 主轴速度与相位确认指令 |
| M209 | 主轴速度确认指令 | 主轴速度确认指令 |
| M210 | 工件卸载器在左卡盘等待 | 工件卸载器在左卡盘等待 |
| M211 | 合成控制激活 | 合成控制激活 |
| M212 | 合成控制取消 | 合成控制取消 |
| M213 | 主轴正转相位同步指令 | 主轴正转相位同步指令 |
| M214 | 主轴反转相位同步指令 | 主轴反转相位同步指令 |
| M215 | T代码指令前刀塔松开 | |
| M217 | Z2轴联锁(A轴参考)释放 | |
| M218 | Z2轴联锁(A轴参考)释放取消 | |
| M220 | 上单元X轴联锁释放 | |
| M221 | 上单元X轴联锁释放取消 | |
| M226 | 工件顶出器前进 | 工件顶出器前进 |
| M227 | 工件顶出器后退 | 工件顶出器后退 |
| M230 | 工件卸载器挡块返回 | 工件卸载器挡块返回 |
| M231 | 工件卸载器挡块前进 | 工件卸载器挡块前进 |
| M232 | 工件卸载器本体前进 | 工件卸载器本体前进 |
| M233 | 工件卸载器本体返回 | 工件卸载器本体返回 |
| M234 | 工件卸载器料斗下降 | 工件卸载器料斗下降 |
| M235 | 工件卸载器料斗返回 | 工件卸载器料斗返回 |
| M236 | 工件卸载器机械臂下降 | 工件卸载器机械臂下降 |
| M237 | 工件接收器机械臂返回 | 工件接收器机械臂返回 |
| M250 | 机床维护模式开启 | 机床维护模式开启 |
| M251 | 机床维护模式关闭 | 机床维护模式关闭 |
| M252 | 换刀区域联锁关闭 | |
| M253 | 换刀区域联锁关闭取消 | |
| M254 | A轴联锁忽略 | |
| M255 | A轴联锁忽略取消 | |
| M256 | 工件卸载器连续动作配合右卡盘 | 工件卸载器连续动作配合右卡盘 |
| M289 | 左C1轴M89/M90固定循环开启 | 左C1轴M89/M90固定循环开启 |
| M296 | 动态半径/直径转换开启 | 动态半径/直径转换开启 |
| M297 | 动态半径/直径转换取消 | 动态半径/直径转换取消 |
| M300 | Z轴镜像开启 | Z轴镜像开启 |
| M301 | Z轴镜像关闭 | Z轴镜像关闭 |
| M308 | 右主轴中心出水冷却开启 | 右主轴中心出水冷却开启 |
| M309 | 右主轴中心出水冷却关闭 | 右主轴中心出水冷却关闭 |
| M310 | 工件卸载器在右卡盘等待 | 工件卸载器在右卡盘等待 |
| M311 | 工件卸载器从右卡盘后退 | 工件卸载器从右卡盘后退 |
| M312 | 左主轴冷却液吹气开启 | 左主轴冷却液吹气开启 |
| M313 | 右主轴冷却液吹气关闭 | 右主轴冷却液吹气关闭 |
| M314 | 右主轴冷却液吹气开启 | 右主轴冷却液吹气开启 |
| M315 | 左主轴停止(不确认) | 左主轴停止(不确认) |
| M316 | Z2轴电流负载读取(负值) | |
| M317 | Z2轴电流负载读取(正值) | |
| M320 | 龙门加载器调用 | 龙门加载器调用 |
| M325 | 右主轴停止(不确认) | 右主轴停止(不确认) |
| M326 | A轴电流负载读取 | |
| M389 | 右C2轴M189/M190固定循环开启 | 右C2轴M189/M190固定循环开启 |
| M900 | 等待M代码 | 等待M代码 |
数控机床
- CNC 车削中心全解析:现代车床技术终极指南
- CNC立式车削中心:特性与应用解析
- 斗山集团与Puma车削中心:从百年杂货铺到全球机床巨头的创新基因
- 车削中心:定义、工作原理与 CNC 字典指南
- 斗山TT系列CNC机床M代码完整参考手册
- 先进CNC车削中心:高速去料与精密加工并重
- QL300H/M双主轴CNC车削中心:全自动工件搬运
- RS 51 MSY车削中心:极致振动控制、热稳定与筒夹就绪主轴
- Absolute Machine Tools Ecoca SJ-20:高精度CNC车削中心,强力切削与灵活操作
- Haas ST-30车削中心:FEA优化铸件、对称主轴箱、楔形设计的刚性精度热稳三重奏
- ZPS 642 CNC多主轴生产中心:72轴精密加工、复合传动轴独立转速控制
- CNC车削中心 vs CNC车床:从原型制造到量产交付的能力鸿沟