


海德汉 CNC 编程:圆周阵列 (循环 220) 教程
提交者:Brian
工程图/图片
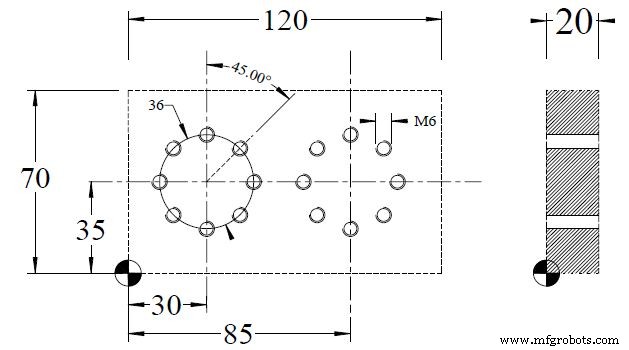
CNC 程序
0 BEGIN PGM 10124 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+120 Y+70 Z+0
3 TOOL DEF 1
4 TOOL DEF 2
5 TOOL DEF 3
6 TOOL CALL 1 Z S500
7 L M6
8 L M13
9 CYCL DEF 1.0 PECKING
10 CYCL DEF 1.1 SET UP 2
11 CYCL DEF 1.2 DEPTH -2
12 CYCL DEF 1.3 PECKG -2
13 CYCL DEF 1.4 DWELL 0
14 CYCL DEF 1.5 F200
15 CYCL DEF 220 POLAR PATTERN Q216 = 30 ;CENTRE IN 1ST AXIS Q217 = 35 ;CENTER IN 2ND AXIS Q244 = 36 ;PITCH CIRCLE DIAMETR Q245 = 0 ;STARTING ANGLE Q246 = 360 ;STOPPING ANGLE Q247 = 0 ;STEPPING ANGLE Q241 = 8 ;NR OF REPETITIONS Q200 = 2 ;SET-UP CLEARANCE Q203 = 0 ;SURFACE COORDINATE Q204 = 100 ;2ND SET-UP CLEARANCE
16 CYCL DEF 220 POLAR PATTERN Q216 = 85 ;CENTRE IN 1ST AXIS Q217 = 35 ;CENTER IN 2ND AXIS Q244 = 36 ;PITCH CIRCLE DIAMETR Q245 = 0 ;STARTING ANGLE Q246 = 360 ;STOPPING ANGLE Q247 = 0 ;STEPPING ANGLE Q241 = 8 ;NR OF REPETITIONS Q200 = 2 ;SET-UP CLEARANCE Q203 = 0 ;SURFACE COORDINATE Q204 = 100 ;2ND SET-UP CLEARANCE
17 TOOL CALL 2 Z S1000
18 L M6
19 L M13
20 CYCL DEF 1.0 PECKING
21 CYCL DEF 1.1 SET UP 2
22 CYCL DEF 1.2 DEPTH -20
23 CYCL DEF 1.3 PECKG 10
24 CYCL DEF 1.4 DWELL 0
25 CYCL DEF 1.5 F200
26 CYCL DEF 220 POLAR PATTERN Q216 = 30 ;CENTRE IN 1ST AXIS Q217 = 35 ;CENTER IN 2ND AXIS Q244 = 36 ;PITCH CIRCLE DIAMETR Q245 = 0 ;STARTING ANGLE Q246 = 360 ;STOPPING ANGLE Q247 = 0 ;STEPPING ANGLE Q241 = 8 ;NR OF REPETITIONS Q200 = 2 ;SET-UP CLEARANCE Q203 = 0 ;SURFACE COORDINATE Q204 = 100 ;2ND SET-UP CLEARANCE
27 CYCL DEF 220 POLAR PATTERN Q216 = 85 ;CENTRE IN 1ST AXIS Q217 = 35 ;CENTER IN 2ND AXIS Q244 = 36 ;PITCH CIRCLE DIAMETR Q245 = 0 ;STARTING ANGLE Q246 = 360 ;STOPPING ANGLE Q247 = 0 ;STEPPING ANGLE Q241 = 8 ;NR OF REPETITIONS Q200 = 2 ;SET-UP CLEARANCE Q203 = 0 ;SURFACE COORDINATE Q204 = 100 ;2ND SET-UP CLEARANCE
28 TOOL CALL 3 Z S500
29 L M6
30 L M13
33 CYCL DEF 2.0 TAPPING
34 CYCL DEF 2.1 SET UP 2
35 CYCL DEF 2.2 DEPTH -20
36 CYCL DEF 2.3 DWELL 0
37 CYCL DEF 2.4 F475
32 CYCL DEF 220 POLAR PATTERN Q216 = 30 ;CENTRE IN 1ST AXIS Q217 = 35 ;CENTER IN 2ND AXIS Q244 = 36 ;PITCH CIRCLE DIAMETR Q245 = 0 ;STARTING ANGLE Q246 = 360 ;STOPPING ANGLE Q247 = 0 ;STEPPING ANGLE Q241 = 8 ;NR OF REPETITIONS Q200 = 2 ;SET-UP CLEARANCE Q203 = 0 ;SURFACE COORDINATE Q204 = 100 ;2ND SET-UP CLEARANCE
33 CYCL DEF 220 POLAR PATTERN Q216 = 85 ;CENTRE IN 1ST AXIS Q217 = 35 ;CENTER IN 2ND AXIS Q244 = 36 ;PITCH CIRCLE DIAMETR Q245 = 0 ;STARTING ANGLE Q246 = 360 ;STOPPING ANGLE Q247 = 0 ;STEPPING ANGLE Q241 = 8 ;NR OF REPETITIONS Q200 = 2 ;SET-UP CLEARANCE Q203 = 0 ;SURFACE COORDINATE Q204 = 100 ;2ND SET-UP CLEARANCE
34 TOOL CALL 0
35 L M6
36 L M30
37 END PGM 10124 MM
海德汉极坐标阵列循环 (CYCL DEF 220 POLAR PATTERN) 综合示例。三把刀具 (T1 浅钻、T2 深钻、T3 攻丝) 共用两个圆周阵列:中心 (30,35) 和 (85,35),直径 36,8 个孔 (Q241=8),全圆 360°。每个刀具分别调用两次 CYCL DEF 220 对应两个圆心。展示了如何复用阵列定义进行多工序 (钻/攻) 加工,代码结构清晰,体现对话式编程的参数化优势。
数控机床