


多层铣削练习:掌握海德汉对话式编程
提交者:Machinist
工程图/图片
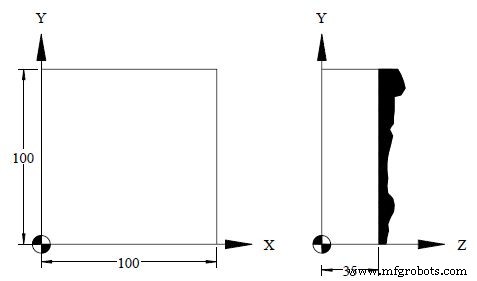
CNC 程序
0 BEGIN PGM 10123 MM
1 BLK FORM 0.1 Z X0 Y0 Z0
2 BLK FORM 0.2 X100 Y100 Z40
3 TOOL DEF 1
4 TOOL CALL 1 Z S2000
5 L M6
6 L Z250 R0 FMAX
7 CYCL DEF 230 MULTIPASS MILLING Q225 = 0 ;STARTING POINT 1ST AXIS Q226 = 0 ;STARTING POINT 2ND AXIS Q227 = 35 ;STARTING POINT 3RD AXIS Q218 = 100 ;FIRST SIDE LENGTH Q219 = 100 ;SECOND SIDE LENGTH Q240 = 25 ;NUMBER OF CUTS Q206 = 250 ;FEED RATE FOR PLNGNG Q207 = 400 ;STEPOVER FEED RATE Q202 = 2 ;SET-UP CLEARANCE
8 L X-25 Y0 R0 FMAX M3
9 CYCL CALL
10 L Z250 R0 FMAX M30
11 END PGM 10123 MM
海德汉多次铣削循环 (CYCL DEF 230 MULTIPASS MILLING) 示例。加工 100x100mm 矩形区域,起始点 (0,0,35),切削深度由 Q227=35 暗示?参数:Q218=100 第一边长,Q219=100 第二边长,Q240=25 切削次数(层数?),Q206=250 进给,Q207=400 走刀进给,Q202=2 安全间隙。刀具从 Z250 定位到 X-25 Y0,调用循环自动分层铣平整个面。适合大面积平面粗/精加工。
数控机床