


掌握海德汉对话式编程螺旋铣削:实战练习
提交者:Machinist
工程图/图片
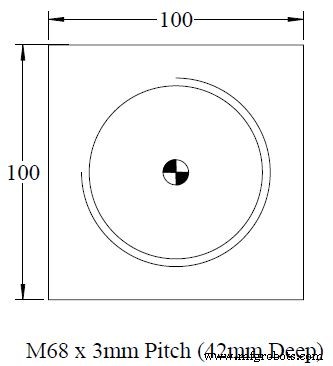
CNC 程序
0 BEGIN PGM 10131 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-40
2 BLK FORM 0.2 X+100 Y+100 Z+0
3 TOOL DEF 1
4 TOOL DEF 2
5 TOOL CALL 1 Z S500
6 L M6
7 CYCL DEF 1.0 PECKING
8 CYCL DEF 1.1 SET UP 3
9 CYCL DEF 1.2 DEPTH -40
10 CYCL DEF 1.3 PECKG -40
11 CYCL DEF 1.4 DWELL 0
12 CYCL DEF 1.5 F100
13 L X+0 Y+0 R0 FMAX M3
14 L Z+3 FMAX M27
15 CYCL CALL
16 TOOL CALL 2 Z S1000
17 L M6
18 X+0 Y+6.8 R0 FMAX M3
19 L Z-41.5 FMAX
20 L IX+27.2 RL FMAX
21 CC X+0 Y+0
22 CP IPA+90 IZ+1.5 DR+ F100 M8
23 CP IPA+5040 IZ+42 DR+
24 CP IPA+90 IZ+1.5 DR+
25 L IX+27.2 R0 FMAX
26 L Z+100 FMAX M2
27 END PGM 10131 MM
螺旋铣削/螺纹铣削示例。T1 使用 CYCL DEF 1.0 (PECKING) 定点钻底孔(深度 -40,啄深 -40 即一次到位)。T2 为螺纹铣刀,从 (0,6.8) 进刀到 Z-41.5,然后 IX+27.2 径向切入,CC 定义圆心 (0,0),CP(圆极坐标)指令执行螺旋插补:IPA+90 起始角 90°,IZ+1.5 每圈 Z 推进 1.5mm,DR+ 顺时针,共 5040°(14 圈),最后再转 90° 退出。M8 开冷却液。展示了海德汉 CP 螺极坐标螺旋插补编程。
数控机床