


西门子 Sinumerik SLOT1 圆周排列长槽铣削循环详解
Sinumerik SLOT1 圆周排列长槽
使用 Sinumerik SLOT1 循环可加工圆周排列的长槽,槽的纵向轴线呈径向分布。与长孔不同,长槽需指定槽宽。该循环集粗加工与精加工于一体。
编程格式
SLOT1 (RTP, RFP, SDIS, DP, DPR, NUM, LENG, WID, CPA, CPO, RAD, STA1, INDA, FFD, FFP1, MID, CDIR, FAL, VARI, MIDF, FFP2, SSF)
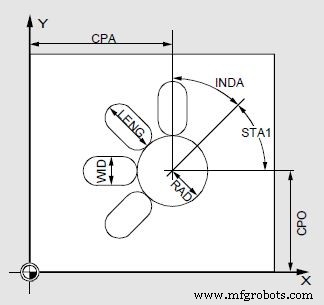
参数详细说明
| 参数 | 描述 |
|---|---|
| RTP | 退刀平面(绝对坐标) |
| RFP | 参考平面(绝对坐标) |
| SDIS | 安全距离(无符号输入) |
| DP | 最终加工深度/槽深(绝对坐标) |
| DPR | 相对于参考平面的最终加工深度(无符号输入) |
| NUM | 槽/长孔/孔的数量 |
| LENG | 长孔/槽/凹槽长度(无符号输入) |
| WID | 槽宽/凹槽宽度(无符号输入) |
| CPA | 圆心 X轴坐标(绝对值) |
| CPO | 圆心 Y轴坐标(绝对值) |
| RAD | 圆周半径(无符号输入) |
| STA1 | 起始角度,范围:-180° 至 180° |
| INDA | 分度角度 |
| FFD | 轴向进给进给率 |
| FFP1 | 平面加工进给率 |
| MID | 最大切入深度(无符号输入) |
| CDIR | 加工方向:2=G02(顺时针);3=G03(逆时针) |
| FAL | 轮廓精加工余量(无符号输入) |
| VARI | 加工模式:0=完整加工;1=粗加工至精加工余量;2=仅精加工余量 |
| MIDF | 精加工余量最大切入深度 |
| FFP2 | 精加工余量进给率 |
| SSF | 精加工主轴转速 |
数控机床
- 霓虹灯招牌:玻璃管折弯、稀有气体注入与光影艺术的工程美学
- 精通Sinumerik 840D系统变量命名规则:技巧与最佳实践
- 精通SINUMERIK Operate:铣/车/多任务加工完整用户指南
- 精通西门子Sinumerik 840D CNC编程:高级螺纹循环专家指南
- 免费下载西门子 SINUMERIK 808D PC 仿真软件:全功能 60 天试用可延期
- 免费下载 Siemens Sinumerik 808D CNC 控制器全套手册
- Siemens Sinumerik 802D SL 螺纹循环 CYCLE97 编程全攻略
- Siemens Sinumerik 808D 铣削 CNC:面向标准铣床的优化配置
- Siemens Sinumerik 808D 车削 CNC:高精度高性能现代车床首选
- 优化螺纹切削:Siemens Sinumerik L97 循环全方位应用 (外/内/锥/横螺纹)
- 理解西门子 Sinumerik RET 指令:可指定返回目标的子程序结束
- 理解西门子 Sinumerik REPOS 模式:功能与优势